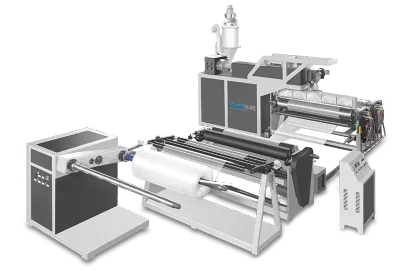
2層中速気泡緩衝材製造機の使用上の注意
2026-08-26
2層中速気泡フィルム機は、保護包装材生産において重要な中核的位置を占める。毎分60~80メートルの速度で稼働し、安定した商業生産に十分なスループットを提供すると同時に、小ロットや頻繁な仕様変更にも柔軟に対応できる。この速度と柔軟性のバランスにより、中規模包装材メーカーの間で広く採用されているが、それと同時に、設備そのものと同様に運用上の規律が重要であることを意味する。温度管理、原料準備、機械状態、安全手順への一貫した注意を怠れば、たとえ良く製造された気泡フィルム機であっても、不均一なフィルムを生産したり、回避可能なダウンタイムを被ったりする可能性がある。
不適切な操作による一般的な問題
気泡フィルム生産ラインで見られる品質・信頼性問題の多くは、設備設計ではなく、運用習慣に起因する。温度管理は最も頻繁な原因の一つである。加熱ゾーンを段階的・漸進的な昇温を行わずに急激に立ち上げると、押出システムに熱応力が発生し、生産開始前から部品寿命を縮め、溶融流動を不安定化させる。
原料準備ももう一つの一般的な弱点である。十分に乾燥されていないポリエチレン樹脂は、溶融物に過剰な水分を持ち込み、それが下流で不安定な気泡形成や不均一なフィルム厚となって現れる。2層共押出では、2つの原料流間の供給不均一がこれをさらに悪化させる。層間の溶融流動に不整合が生じると、層間接着が弱まり、ウェブ全体に不規則な気泡構造を生じさせるからである。
機械的摩耗は第三のリスク要因である。ニップローラーのアライメントがずれたり、表面摩耗が早期に発見されなかったりすると、フィルム搬送が乱れ、滑りや不均一な張力を引き起こす可能性がある。そのまま放置すれば、巻取システムの張力不安定性は、直接的にしわ、変形、不良ロールの原因となる。また、緊急停止、インターロック、ロックアウトタグアウト手順などの安全システムが必須ではなくオプション扱いされると、リスクは品質問題から安全問題へと移行する。電子商取引、家電、電子機器包装における気泡フィルム需要の高まりに伴い、厳格な運用規律なしに中速設備を稼働させる生産者は、手直し、ダウンタイム、顧客満足度の低下に直面するケースが増えている。
現代包装における気泡フィルムの役割
気泡フィルムは、包装業界で最も広く使用される緩衝材の一つであり、電子商取引の小包から家電製品、精密部品まで、輸送中の保護を提供する。2層中速気泡フィルム機は、スループットを犠牲にすることなく、様々な注文サイズやフィルム仕様に対応する必要がある生産者に特に適しており、中小規模の包装事業者や複数のエンド市場に供給するコンバーターにとって一般的な選択肢となっている。
しかし、そのフィルムの信頼性は、生産プロセスがいかに適切に管理されるかに完全に依存する。気泡構造の均一性、肉厚の均一性、シール強度はすべて、完成ロールが顧客の包装ラインでいかに効果的に機能するかを決定する。その信頼性は生産現場で始まるため、正しい使用上の注意を理解し遵守することは、機械の基礎工学と同様に重要である。

2層中速気泡緩衝材製造機の運転における必須注意事項
温度管理
押出システムの全ての温度ゾーンは、使用する材料配合と層構造に応じて校正されなければならない。押出ゾーンは、使用するポリエチレングレードに応じて、通常160°C~210°Cの範囲内に維持される。システムを一度にではなく、徐々に昇温すること。制御された段階的な予熱プロセスにより、急激な加熱が引き起こす熱応力から押出システムを保護する。生産開始前に全ての加熱ゾーンが均一な温度に達していることを確認する。ゾーン間のわずかな温度不均衡でも、溶融流動を不安定化させ、気泡形成やフィルム厚に変動を引き起こす可能性があるからである。
原料準備
加工前に、ポリエチレン樹脂を水分含有率0.02%未満まで乾燥させること。過剰な水分は、不安定な気泡形成の最も一般的な原因の一つである。2層共押出では、両層間で材料供給を一定に保ち、溶融流量が十分に一致して強固な層間接着を維持することを確認する。両層間の流量に顕著な変動が認められた場合は、生産を継続する前に修正すること。さもなければ、完成ロール全体に不均一な気泡構造として現れる。
機械システム点検
気泡形成・空気分配システムを定期的に点検し、空気が均等に供給され、気泡形状がフィルム幅全体にわたって一貫していることを確認する。ニップローラーのアライメント、表面状態、圧力安定性を定期的に点検する。アライメントずれや摩耗面は、搬送滑りの一般的な原因である。巻取システムが各ロールを通じて安定した一定の張力を維持していることを確認する。張力変動は、変形、しわ、不均一なロール形成の典型的な原因である。
伝動・潤滑
定期的にギアボックス、駆動システム、その他の電気・伝動コンポーネントを点検し、正常なパラメータ範囲内で動作していることを確認する。メーカー指定の保守間隔に従って潤滑を実施し、承認された工業用潤滑剤のみを使用すること。不適切または頻度の低い潤滑は、機械的摩耗を促進し、全体的な運転効率を低下させる。
安全手順
生産運転開始前に、緊急停止機構とインターロック保護システムが完全に機能することを確認する。保守作業中は、例外なくロックアウトタグアウト手順に従い、予期せぬ装置の動きから作業者を保護する。連続運転中は、気泡安定性、フィルム厚均一性、表面品質を継続的に監視し、プロセス偏差がロール全体や全生産ロットに影響を及ぼす前に早期発見・修正できるようにする。
予防保全
空気分配コンポーネントの定期的な点検を計画し、故障を待つことなく、必要に応じて空圧システム要素を交換する。計画された間隔でセンサー校正を検証し、温度、圧力、張力の読み取り精度を維持する。駆動システムにおける異常な振動、圧力変動、騒音変化の記録を保持し、それを継続的な設備状態監視プログラムの一部としてレビューする。これらの警告サインの早期発見が、軽微な調整と大規模修理を分けることが多いからである。
安定した安全な運転を支える設計
これらの注意事項を一貫して遵守することで、2層中速気泡フィルム機は、安定した気泡構造と均一なフィルム品質をバッチごとに提供できる。当社の2層中速気泡フィルム機は、精密マルチゾーン温度制御、信頼性の高い層間接着のための協調共押出供給、安定したニップローラーおよび巻取張力システム、緊急停止およびインターロック保護を含む内蔵安全機能により、その一貫性をより容易に達成できるよう設計されている。分かりやすい予防保全構造と相まって、当社の気泡フィルム機は、中規模包装材メーカーに、生産を円滑に継続するために必要な信頼性、安全性、一貫したフィルム品質を提供するよう設計されている。当社の2層中速気泡フィルム機の詳細、詳細な運転仕様のリクエスト、またはお客様の生産ニーズに最適な構成についてのご相談は、お気軽にお問い合わせください。