0.01mm超薄ストレッチフィルムの安定生産ガイド
2026-09-07
0.01mmのストレッチフィルムを生産するには、ほとんどの押出ラインが想定していないレベルの精度が求められる。この厚みにおいては、フィルム厚さ、引張強度、耐パンク性のすべてを微細なスケールで同時に制御する必要があり、変動の余地はほとんどない。わずか1ミクロンの偏差でも、ウェブ切れ、粘着性の不均一、スクラップ率の増加を引き起こし、超薄フィルムの本来の目的である材料節約が、無駄な出力によって消失してしまう。
標準的な押出ラインがこの厚みで困難に直面する理由
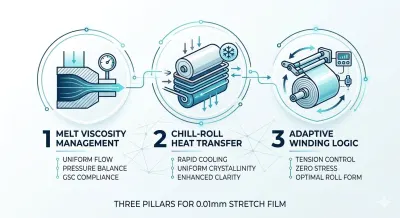
根本的な問題は、フィルム厚さが薄くなるにつれて厚み均一性の維持が指数関数的に困難になり、従来のストレッチフィルム製造機のセットアップはそのようなスケールを想定して設計されていないことにある。0.01mmで一貫した品質を達成するには、高度な共押出技術、精密な溶融粘度制御、自動化された巻取ロジックが連携する必要がある。これら3つの要素のいずれかが欠けた標準的なラインでは、完成したロールにその影響がすぐに現れる。溶融粘度を厳密に制御しなければ、ポリマー流れはダイ幅全体で不均一になり、フィルムがまだチルロールに到達する前から問題が生じる。チルロールでの迅速かつ均一な熱伝達がなければ、フィルムの結晶化度と透明性がロールのセクションごとに不均一になる。また、適応型巻取ロジックがなければ、完成したロールに内部応力が蓄積され、保管中に変形として現れる。この欠陥は、フィルムが出荷された後で初めて明らかになる。
0.01mmストレッチフィルム生産:厚み制御の重要性
0.01mmフィルムの魅力は明白である。ロールあたりの材料使用量が減れば、1ラップあたりのコストが下がる。これは、高稼働率で薄利多売を強いられる現場にとって極めて重要である。しかし、その魅力が活きるのはフィルムの性能が安定している場合に限られ、まさにここで標準設備が問題に直面する。
青果物パレット包装は本質的にコストに敏感であり、超薄フィルムはこの用途においてロールあたりの材料費を真に削減できる。問題は、標準ラインでの厚みむらが高速包装時のフィルム切れを誘発し、そのたびに手作業での巻き直しが必要になることである。これにより、超薄フィルムが本来もたらすはずの省力効果が静かに打ち消されてしまう。
包装資材卸売業者が段ボール箱やその他バルク品をパレタイズする場合、出荷頻度が高く、輸送重量を厳密に管理する。標準的な押出ラインが0.01mmを安定して維持できない場合、実用的な代替策としてより厚いフィルムを採用することになる。これは、出荷ごとに重量とコストを増加させるだけで、根本的な問題を解決しない。
家庭用品・プラスチック製品の卸売業者は、多種多様なSKUを大量に取り扱い、製品切り替えが頻繁に発生する。標準設備では、超薄フィルムの生産がこうした切り替え時に不安定になりやすく、ロットごとにロール品質が顕著に変動する。これは、絶えず変化する製品ミックスに対して一貫したパレット包装基準を維持しようとする卸売業者にとって、深刻な問題である。
機械構成を超薄厚み要件に適合させる方法
0.01mmの安定生産は、適切な共押出構成を用途に適合させることに依存する。厚み制御、構造的安定性、コスト効率は、層数が異なれば同じようにスケールしないからである。
当社の5層ストレッチフィルム製造機は、ラインアップ中で最高レベルの厚み制御を実現する。専用スキン層が対称的なコア構造と連携し、この共押出プラットフォームにより、フィルムを単一の均質な塊として扱うのではなく、各層ごとに溶融粘度を精密に操作できる。高ドローダウン生産とプレミアムLLDPE樹脂の組み合わせにより、ダイ出口からチルロールに至るまでポリマー流れの均一性が維持され、アダプターおよびダイゾーン全体で±1°C未満の偏差に抑える厳格な温度管理が実施される。これにより、ゲージバンディングが防止され、一貫したフィルム配向が維持される。この厚み制御のレベルこそが、前述の青果物包装の問題に直接対応するものである。包装時の切れが減少することで、超薄化による材料節約が、手直しに吸収されることなく、実際の利益に反映される。
3層ストレッチフィルム製造機は、異なるアプローチを採用し、高剛性コア層を備えた対称的なA/B/A構造を基盤としている。この構造により、層間滑りが防止され、超薄ウェブが厚みを減らしてもニップロールをしわなく通過できる。デュアル圧力センサーによるバランスの取れた自動巻取張力制御により、高速巻取時のテレスコーピングやエアー噛み込みが防止され、システムはコアから外層に至るまで精密な位置合わせが施された、最大300kgの安定したロールを一貫して生産する。この構造的安定性と大ロール対応能力は、高頻度・大容量のパレット運用を行う包装資材卸売業者に最適であり、持続的な高速使用下で形状と位置合わせを維持できるロールは、厚みそのものと同様に重要である。
より低コストで参入したい用途には、2層ストレッチフィルム製造機が、基本的な薄膜生産向けの安定した費用対効果の高いソリューションを提供する。最新の2層ラインには、フィルム変形を起こさずに低厚みを扱うための機械的アップグレードが組み込まれている。具体的には、サーボ駆動システムを使用してリアルタイムの厚みフィードバックに基づき巻取張力を自動調整するクローズドループ張力制御、高効率チルロールによる最適化された熱伝達で急速冷却と優れたロール形成を実現、ゼロネックダウン設計により0.01mmフィルムを安定して生産しつつ、14〜16グラムのプリストレッチ能力を維持する。この構成により、家庭用品・プラスチック製品卸売業者は、多種多様なSKUを扱う現場で頻繁に発生する製品切り替えにおいても、超薄フィルムを安定して生産するための、信頼性が高く複雑性の低い方法を得られる。
安定した0.01mm生産を支える技術的基盤
上記3つの構成に共通して、安定した超薄膜生産は、連携して機能する同じ3つの相互に関連する要素に帰着する。溶融粘度管理は、すべてのダイチャネルを通るポリマー流れの均一性を制御し、これが他のすべての基盤となる。チルロール熱伝達は、不均一性が生じる前にフィルムの結晶化度と透明性を固定する、迅速かつ均一な冷却を保証する。適応型巻取ロジックは、内部応力を排除し、保管中のロール変形を防止するため、工場を仕様通りに出荷されたフィルムが、顧客に届くまでその仕様を維持する。
最も重要な厚みのために精密に設計
0.01mmストレッチフィルムを確実に生産するには、標準ラインを低速で運転したり、より注意深く調整したりするだけでは不十分である。微視的な厚み制御のためにゼロから設計された設備が必要となる。最優先事項が5層プラットフォームの最大限の厚み精度であれ、3層システムの構造的安定性と大ロール生産能力であれ、2層ラインの費用対効果の高い参入ポイントであれ、当社の各ストレッチフィルム製造機の構成は、超薄膜生産に要求される公差を維持するように設計されています。現在のラインで、薄膜フィルムによる材料節約が、切れ、手直し、または不均一なロールによって失われているのであれば、どの構成がその問題を根源から解決するように作られているか、ぜひご相談ください。