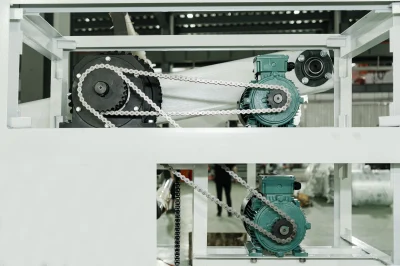
巻取りシステムとベルト駆動の比較優位性
2026-08-24
巻取りユニットは、押出機やダイほど注目されることは稀である。しかし、生産ラインの成否、すなわち最終的に tight に巻き締められた販売可能なロールが得られるか、あるいは再加工が必要なフィルムになるかは、この巻取りユニットにかかっていると言っても過言ではない。この段階における張力制御と位置決め精度は、ロール品質に直接影響を及ぼす。そして、その制御を支える駆動機構の重要性は、故障が発生するまで多くのオペレーターが気付かないものである。
ベルト駆動巻取りの限界
ベルト駆動システムは、構造が単純で導入コストが安いため、未だに広く使用されている。軽量で低精度のアプリケーションであれば、その単純さは必ずしも問題にはならない。問題が顕在化するのは、導入直後ではなく、時間の経過とともにである。連続運転によるベルトの伸び、スリップ、摩耗が進行するにつれて、伝達精度は低下する。当初は無視できる程度であった位置決め誤差が、やがて±1mmを超えるまでに拡大し、その段階で張力制御は著しく不安定になる。
この問題の下流工程への影響は、ひとたび顕在化すれば無視できない。不均一な巻取り張力は、緩んだロール、層間のずれ、テレスコーピング(ロールが横にずれ、フィルム端部が揃わなくなる現象)などの欠陥を引き起こす。これらの症状は突然の故障として現れるわけではなく、ベルトの経年劣化とともに徐々に進行する。そのため、ロールの均一性が顧客に影響を与える品質レベルにまで低下するまで、初期症状を他の原因と誤認しやすい。
メンテナンススケジュールも問題を複雑にする。産業用で連続使用されるベルトは、通常6~8ヶ月ごとに交換が必要となる。交換のたびに、ダウンタイムと、新しいベルトの調達、取り付け、再調整のための労力が発生する。能力に近い状態で稼働するラインにとって、この定期的なメンテナンスは単なる軽微な不便ではなく、総生産量に対する明確なコストである。
気泡フィルム製造におけるロール品質の重要性
気泡フィルムは、軽量でコスト効率が高く、効果的な保護材として、包装材の分野で重要な役割を担っている。そのため、電子商取引、家電製品、産業用保護包装などのチャネルを通じて、大量に流通している。このような大量流通の場において、ロール品質は単なる外観上の問題ではない。緩んだり、位置がずれたりしたロールは、スリッティングや巻き直しの効率を低下させ、下流の加工工程を複雑にする。最悪の場合、押出成形時のフィルム自体の性能がいかに優れていても、ロールの状態が悪いために顧客の信頼を損なう結果となる。すなわち、巻取り段階は、気泡フィルム押出機における上流の全ての工程の成果を確定させるか、あるいは無駄にしてしまう、極めて重要な工程なのである。
| 比較項目 | ベルト駆動 | ウォームギア巻取り |
|---|---|---|
| 伝達方式 | 間接伝達(ベルト張力) | ギアとホイールの直接噛合 |
| バックラッシュ | 存在する。摩耗に伴い増大 | 排除 |
| 位置決め精度 | ベルト劣化時、±1mmを超える可能性あり | ±0.1mmを達成 |
| 張力安定性 | 経時的に低下 | 常に安定 |
| 標準的な耐用年数 | 6~8ヶ月ごとにベルト交換 | 大幅に長い。硬化材による構造 |
| 潤滑 | 不要/露出 | 密閉潤滑構造 |
| 一般的なロール欠陥 | 緩み、テレスコーピング、位置ずれ | tight に巻き締められた均一なロール |
ウォームギア巻取り:バックラッシュのない精密さ
ここで、ウォームギア巻取りシステムが状況を一変させる。ベルトによる間接的な動力伝達に依存する代わりに、ウォームとホイールが直接噛み合うため、バックラッシュが根本的に排除される。バックラッシュとは、ほとんどの間接伝達システムに存在する微小な遊びである。これは些細なものに聞こえるかもしれないが、巻取りサイクル全体を通じて、目に見える張力や位置決めの誤差として蓄積される不正確さの原因そのものである。
バックラッシュが排除されることで、動作制御は飛躍的に安定し、正確になる。劣化したベルト駆動が1mmを超える位置決め誤差を生じるのに対し、ウォームギアシステムは約0.1mm以内の位置決め精度を維持できる。このレベルの精度により、巻取り工程全体を通じて張力が一定に保たれ、その結果、外見は良好でも内部が不均一なロールではなく、tight に巻き締められた均一なロールが製造される。
この精度の実用的な価値は、ライン速度が上がるにつれてさらに顕著になる。低速では許容できる小さな張力変動も、高速では大きく目立つ欠陥となる。したがって、ウォームギアシステムが提供する安定性が最も重要となるのは、生産要求が最も高まる瞬間、すなわち、ベルト駆動システムが最も対応しきれなくなる瞬間である。
また、ロールの寿命全体を通じて考慮すべき累積効果もある。巻取り張力は、ロールの最外層に影響を与えるだけでなく、コアに至るまで圧力が均等に分散されるかどうかにも影響を与える。校正からわずかにずれたベルト駆動は、そのずれを各層で一貫して生み出し、不均一性が平均化されるどころか、むしろ累積される。一方、安定した位置決め精度を維持するウォームギアシステムは、この累積効果を完全に回避する。これが、ロール径が大きくなるほどロール品質の差が顕著になる理由の一つである。
長期耐久性:耐久性と運転性能
精度は、利点の半分に過ぎない。ウォームギアシステムは通常、硬化材で製造され、摩擦が最小限に抑えられている。これが、産業用の連続使用において、ベルトよりもはるかに長持ちする大きな理由である。ベルト駆動で一般的な6~8ヶ月の交換サイクルに直面する代わりに、ウォームギア巻取りシステムは、その耐用年数を通じて大幅に少ないメンテナンスで済む、長期性能向けに設計されている。密閉潤滑構造は、信頼性をさらに高め、露出した摩擦ベースのシステムに通常必要とされる頻繁な手動メンテナンスを必要とせずに、機構をスムーズに動作させる。
この機械的安定性は、日常の運転にも現れる。振動の低減と伝達誤差の減少は、より優れたロールの位置合わせと、より安定したロール形成につながる。これは、後続のスリッティング、巻き直し、またはその他の加工工程との互換性を向上させる。予測可能な動作をする巻取りシステムは、下流の全ての工程を計画しやすくする。一方、精度が変動するシステムは、問題が顧客に届く前に発見するために、オペレーターに余分な許容差と検査を強いることになる。
長期的な生産への影響
総合すると、ベルト駆動に代わるウォームギア巻取りシステムの優位性は、より高い位置決め精度、より長い機械的寿命、そして現代の気泡フィルム生産に求められる速度でのより安定した運転、という3つの相互に関連する利点に集約される。これらの利点は、いずれも単独で存在するものではない。精度が耐久性を伴わなければ、初期は正確な巻取りが可能でも、数ヶ月で性能が低下する。耐久性が精度を伴わなければ、システムは長持ちしても、不均一なロールを生産し続けることになる。生産結果を真に変えるのは、両者の組み合わせなのである。
当社は、まさにこの組み合わせを実現するために、気泡フィルム押出機の巻取りユニットをウォームギア伝達方式で構築している。ロール品質は、フィルム品質とは別個に考慮すべきものではなく、押出工程における上流の全ての成果が、最終的に顧客にまで完全な形で届くかどうかを決定する最終工程であると考えるからである。もし現在のラインで、ロールの緩み、テレスコーピング、あるいはベルトの頻繁な交換が必要な巻取りシステムといった問題に直面しているなら、その根本原因は、材料やプロセス設定にあるのではなく、伝達機構そのものである可能性が極めて高い。当社の機械は、数ヶ月間だけでなく、長年にわたる連続運転において張力とロール形成を一定に保つために、精密なウォームギア巻取りを採用して設計されている。これがお客様の生産ラインにどのように適合するかについてご検討いただけるのであれば、当社の気泡フィルム機シリーズの詳細について、喜んでご説明申し上げる。