ストレッチフィルム製膜機で片面・両面粘性を切り替える調整方法
2026-08-19
現代のストレッチフィルム製造において、安定した片面粘着性または両面粘着性を実現することは、重要な課題である。フィルム厚が薄くなり、生産速度が向上するにつれて、添加剤の投入量、層厚、溶融温度、冷却条件のわずかな変動が、粘着性能に大きな影響を及ぼす可能性がある。従来の押出成形設備は、しばしば手動調整とオペレーターの経験に大きく依存しており、その結果、添加剤分布の不均一、過剰なマイグレーション、熱劣化、ブロッキング、不必要な材料廃棄が発生し得る。最新の全自動ストレッチフィルム製造機は、これらの変数をより精密に制御し、安定して再現性のある結果で異なる粘着構造のフィルムを製造することを容易にする。
ストレッチフィルム製造において粘着性制御が重要な理由
ストレッチフィルムは、パレット梱包、物流、倉庫梱包、輸出梱包、産業用荷物の結束に広く使用されている。その粘着性能は、輸送中や保管中に製品がどれだけ確実に梱包された状態を維持できるかに直接影響する。
片面粘着性は、一方の表面に強い接着性を提供し、反対側の表面を比較的滑らかまたは低粘着性に保つように設計されている。この構造により、フィルムは荷物を把持すると同時に、巻き戻し時の隣接するフィルム層間の不要な接着を低減する。これは、制御された剥離とスムーズなロール取り扱いが重要となる用途に適している。
両面粘着性は、両方の表面に接着性を提供し、強固な層間接触が必要な場合に使用できる。しかし、過度の接着はブロッキング、巻き戻しの困難さ、または不安定なロール取り扱いを引き起こす可能性がある。従って、その目的は最大の粘着性ではなく、用途とフィルム仕様に適合した制御された粘着性である。
片面粘着性のためのストレッチフィルム成形機の調整
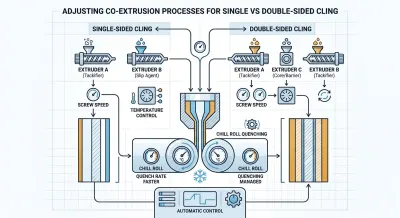
片面粘着性は、通常、3層または5層構成などの多層キャストフィルム構造を用いて製造される。粘着機能は、指定された外層に集中して付与され、反対側の表面は、適切なスリップ特性で配合することができる。
PIBまたは適合性のある粘着マスターバッチを粘着層に導入し、より低い接着性が求められる場合には、エルカ酸アミドまたはその他の適切なスリップ添加剤を反対側の表面に使用することができる。実際の投入量は、全ての製品に固定比率を使用するのではなく、選択した樹脂システム、添加剤サプライヤーの推奨、および要求される粘着レベルに応じて決定されるべきである。
安定した層分布も同様に重要である。各押出機は、機能層が設計された厚さ範囲内に留まるように、一貫した出力を維持しなければならない。スクリュー回転数、供給速度、層比率は、粘着添加剤の実効表面濃度を変化させる可能性のある局所的な変動を防ぐために、調整されるべきである。
温度制御にも注意深い配慮が必要である。過度の溶融温度や長い滞留時間は、特定の添加剤やポリマーシステムに影響を与える可能性があり、一方、不十分な温度は、溶融不良や分散不良を引き起こす可能性がある。従って、シリンダーおよびTダイ温度は、特定の樹脂と添加剤の組み合わせに応じて最適化されるべきである。
溶融物がTダイを離れた後、チルロールでの制御された冷却は、フィルム構造を安定化させるのに役立つ。適切なチルロール温度と接触条件は、一貫したフィルム形成を支え、不要な添加剤の移動を制限するのに寄与する。冷却は、常にフィルム厚さおよびライン速度と共に考慮されるべきである。
| 比較項目 | 片面粘着性 | 両面粘着性 |
|---|---|---|
| 粘着面 | 片面のみ粘着性を有し、反対側は低接着性または良好なスリップ性を目的として設計される | 両面が粘着性を有し、より強固な層間接着を実現する |
| 添加剤分布 | 粘着添加剤は主に一方の外層に集中する | 粘着添加剤は両方の外層に分布する |
| フィルム構造 | 粘着とスリップの機能が分離された多層構造に適する | 2つの機能性粘着層を有する多層構造を使用する |
| プロセス制御 | 層比率、添加剤投入量、冷却、スムーズな巻き戻しに焦点を当てる | バランスの取れた層出力、冷却、添加剤投入量、巻取張力の管理が必要 |
| 主な用途 | パレット梱包、物流、倉庫、一般包装 | 重量物梱包や、より強固な荷物の結束が必要な用途 |
両面粘着性のための調整
両面粘着性を実現するには、両方の外表面が制御された接着性を提供する必要がある。対称的な多層構造では、適合性のある粘着配合物を両方の外層に導入し、コア層が機械的強度を提供し、2つの機能表面を分離する。
2つの外層用押出機は、同期した出力を維持する必要がある。正確な供給と安定したスクリュー回転数は、2つの粘着層を意図した厚さに保つのに役立つ。一方の側が他方よりも著しく多くの材料を受け取った場合、完成フィルムは一貫性のない粘着性能を示す可能性がある。
コア層は、2つの表面配合物間の相互作用を制御するのにも役立つ。適切なコア樹脂構造は、機械的強度を提供し、機能層を分離する。しかしながら、添加剤のマイグレーションは、ポリマーの相溶性、温度、分子移動度、層厚、および保管時間に依存するため、コア層は絶対的なマイグレーションバリアと見なされるべきではない。
冷却は、両面粘着フィルムにとって特に重要である。両方の表面が接着性であるため、不安定な冷却や過度の巻取圧力は、ブロッキングのリスクを高める可能性がある。従って、チルロール温度、ライン速度、フィルム温度、巻取張力、ロール硬度は、統合されたプロセスの一部として最適化されるべきである。
フィルム厚と生産速度の制御
フィルム厚は、粘着性の均一性に直接的な影響を与える。例えば約12~15μmのような薄いストレッチフィルムグレードは、特に安定した層分布を必要とする。なぜなら、小さな厚さの偏差であっても、フィルム全体の構造のかなりの割合を占めるからである。
より高い生産速度はまた、冷却時間を短縮し、プロセスの不安定性をより顕在化させる可能性がある。高速5層共押出ストレッチフィルム製造プラント|重梱包・高強度用は、安定した押出出力とオンライン厚さ監視を組み合わせ、より一貫性のあるフィルムプロファイルを維持することができる。偏差が検出された場合、制御システムはタイムリーなプロセス調整を支援し、規格外材料の量を削減することができる。
完成したフィルムは、また、用途固有の試験を通じて評価されるべきである。粘着力、巻き戻し性能、引張強度、伸び、耐パンク性、摩擦係数、厚さ均一性は全て、選択されたプロセスパラメータが対象用途に適しているかどうかを判断するのに役立つ。
ブロッキングと添加剤マイグレーションの防止
粘着性が過剰であることは、不十分であることと同様に、容易に生産および保管上の問題を引き起こす可能性がある。過度の表面接着は、完成したロールが互いにブロッキングしたり、巻き戻しが困難になる原因となる。保管温度、巻取圧力、フィルム温度、添加剤のマイグレーションは全て、この挙動に影響を与える可能性がある。
従って、安定した熱管理が不可欠である。制御されたシリンダーおよびダイ温度は、熱劣化のリスクを低減するのに役立ち、適切な滞留時間は一貫した加工を支える。Tダイ後の効果的な冷却は、巻取前にフィルムを安定化させるのに役立つ。
添加剤のマイグレーションは、製品開発中にも考慮されるべきである。特定の添加剤がポリマーマトリックス内を徐々に移動する可能性があるため、粘着性能は保管後に変化することがある。適切な樹脂選択、多層設計、温度制御、および保管試験は、より信頼性の高い生産プロセスを確立するのに役立つ。
自動化が粘着性制御を向上させる方法
自動化は、製造業者が異なるストレッチフィルムグレードを生産する際に、再現性を大幅に向上させることができる。PLC制御のストレッチフィルム成形機は、押出機速度、材料供給、温度ゾーン、冷却、厚さ監視、および巻取パラメータを、集中制御システムを通じて調整することができる。
レシピ管理は、特に片面粘着性製品と両面粘着性製品の間の切り替え時に有用である。検証済みの生産パラメータは、異なるフィルム構造や厚さのために保存することができ、オペレーターは適切な設定を呼び出し、手動による試行錯誤を繰り返す代わりに、制御された調整を行うことができる。
オンライン厚さ監視は、もう一つの重要な利点を提供する。フィルムプロファイルの連続測定は、生産中の偏差を特定し、より迅速な是正措置を支援する。安定した押出および巻取制御と組み合わせることで、自動化はプロセス変動を低減し、材料利用率を向上させることができる。
精密な片面・両面粘着性制御のためのストレッチフィルムラインのアップグレード
安定した片面粘着性および両面粘着性は、原料、層構造、押出出力、温度、冷却、フィルム厚、および巻取の精密な制御に依存する。当社のストレッチフィルム成形機は、これらの主要プロセスを統合し、異なるフィルム厚や包装要件に対して、安定した再現性のある生産を提供する。
既存ラインをアップグレードする製造業者や、新しい生産設備を建設する製造業者向けに、当社の多層押出ソリューションは、精密な供給、信頼性の高いTダイ性能、効率的な冷却、オンライン厚さ監視、PLC自動化、および安定した巻取制御を組み合わせている。これらの技術は、フィルムの均一性を向上させ、材料廃棄を削減し、効率的な生産を支援する。より信頼性が高く柔軟なフィルム生産ラインを構築するために、当社のストレッチフィルム成形機をぜひご検討ください。