なぜ プチプチ製造機械 において精密さが重要なのか
2026-09-03
高性能包装生産において、精密さは品質とコスト効率の両方を左右する主要な原動力である。フィルム厚みや気泡形成におけるわずかな偏差は、紙面上では軽微に見えるかもしれないが、生産規模においては、材料ロス、不均一な緩衝性能、そしてフィルムが本来保護すべき製品への保護性能の低下に直接つながる。高精度な気泡フィルム押出機は、これらの問題を根本から解決し、生産されるすべてのロールにおいて、一貫した出力と構造的完全性を保証する。
精密さの欠如が現実の生産問題を引き起こす箇所
フィルム厚みの不均一と不規則な気泡構造は、気泡フィルム製造における最も根強い課題の一つであり、その原因は通常、不均一な温度制御に起因する。生産ラインに適切に統合された温度ゾーニングが欠如している場合、ダイ幅全体にわたって溶融温度勾配が形成され、厚みが変動し、セル形成が不均一なフィルムが生成される。その下流での影響は、表面では許容できるように見えるものの、顧客に届いた後には予測不能な性能を示す製品となり、緩衝信頼性と外観の一貫性の両方を損なう。
圧力の不安定性が問題をさらに悪化させる。サーボレベルの圧力制御がない押出システムは、溶融圧力変動が発生しやすく、ライン上ではウェブ切れ、計画外停止、そして顕著なロット間変動として現れる。計画外の停止はダウンタイムと手直し作業を増加させ、一貫性のないロットは、毎回同じフィルム性能を期待する顧客にとって不確実性を高める。
これらの精密さの欠如は、最終的には材料ロスとして損益計算書に現れる。厚みと圧力制御が生産ロットの要求を下回ると、規格外出力が増加し、それに伴って原料消費量も増加する。これにより、持続可能性とコスト圧力に対応してフィルムゲージと材料使用量を削減しようとするメーカーにとって、困難なジレンマが生じる。すなわち、より薄いフィルムにはより厳しい許容差が要求され、その許容差を維持できない設備は、そのようなシフトを単純にサポートできないのである。
気泡フィルム用途における精密さの高まる役割
気泡フィルムは長年にわたり、信頼性が高く軽量な緩衝材として機能してきたが、その役割は基本的な保護包装をはるかに超えて拡大している。電子機器メーカー、光学部品サプライヤー、その他の高価値技術製品の生産者は現在、汎用包装がこれまで必要としてきたものよりもはるかに厳しい仕様、すなわち一貫したゲージ、予測可能な光学透明性、信頼性の高い多層バリア性能を満たすフィルムに依存している。これらの用途において、精密さはもはや品質上の付加価値ではなく、フィルムがその保護的役割を実際に果たすかどうかを決定する機能要件である。
同時に、市場の需要はより薄く、より強く、より機能的に複雑なフィルムへとシフトし続けている。ブランドと包装加工業者の両方が、保護性能を犠牲にすることなく材料使用量を削減するよう圧力を受けており、これは、基礎となる押出プロセスが厳しい許容差を一貫して維持できる場合にのみ機能する。これらの期待が業界全体で高まるにつれて、押出設備自体に組み込まれた精密さが、メーカーが市場の動向に対応できるかどうかを決定する要因となる。
生産ニーズに合わせた機械構成の選定
適切な設備構成の選定は、アプリケーションが実際に要求する性能に合わせて層構造を適合させることから始まる。2層システムは、標準化された生産のための安定した信頼性の高い基盤を提供し、コスト効率と信頼性が複雑な機能層よりも重要となる、小規模な特殊ロットと大規模な量産ロットの両方で一貫した品質を実現する。
3~5層共押出システムは、マルチマニホールドダイ技術を通じて異なるレベルの能力を導入する。これにより、メーカーは戦略的な層機能性、すなわち堅牢な構造コアと特定の性能特性向けに設計された機能性スキン層を組み合わせたフィルムを構築できる。この積層アプローチは、単一の均質な層ですべてを一度に行うのではなく、単一構造内で機械的強度と制御されたバリア特性の両方を提供する必要がある、高価値電子機器の保護に特に適している。
7層システムは、設計の柔軟性の最高位を表し、フィルムの各層にわたってナノメートルレベルの均一性を維持できる。このレベルの構造制御は、各層が光学透明性、耐湿性、または標的を絞った機械的性能など、明確な機能のために設計可能な、高度にカスタマイズされた技術的包装ソリューションをサポートし、メーカーにますます具体的になる顧客とアプリケーション要件を満たす柔軟性を提供する。
精密押出の背後にある中核技術
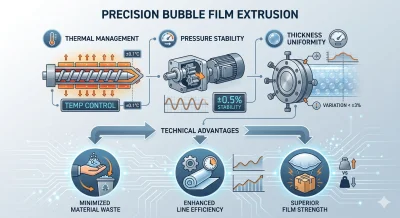
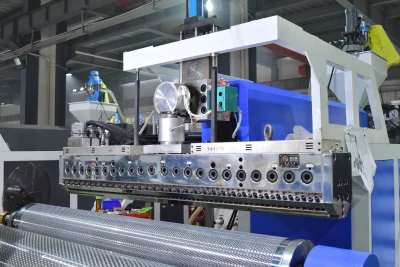
このレベルの一貫性を達成するには、単一のコンポーネントが単独で機能するのではなく、複数のエンジニアリングシステムが連携して動作することに依存する。デジタル統合型温度制御ゾーンは、そうでなければ不均一な溶融分布を引き起こす熱勾配を排除し、ダイに供給される材料が端から端まで一貫していることを保証する。この熱的安定性は基本であり、これがなければ、いかなる下流の精密工学も、不均一な溶融物を完全に補償することはできない。
サーボ駆動押出システムは、その熱的基盤の上に構築され、溶融圧力の安定性を約±0.5%の許容差内で維持する。これは、ウェブ切れやロットの不均一性の原因となる圧力変動を大幅に低減する制御レベルである。高度なダイ設計と組み合わされることで、この圧力安定性は均一なセル構造形成をサポートし、フィルム厚みの変動を約±3%以内に抑える。これは、寸法的一貫性が性能に直接影響を与える技術的包装用途の要求を満たすのに十分に厳しい許容差である。
精密さが実際にもたらすもの
高精度押出の技術的利点は、測定可能な運用上の利益に変換される。規格外生産の削減は、原料消費量を直接低減し、これはコスト管理と、自社の顧客からの持続可能性への期待に応えるメーカーの両方にとって重要である。安定した押出はまた、ウェブ切れと計画外のダウンタイムを減少させ、生産ラインが回避可能な中断に時間を費やすことなく、定格能力に近い状態で稼働することを可能にする。
さらに、精密制御は、より少ない材料を使用して、より強く、より信頼性の高いフィルムの生産を可能にし、包装加工業者とその供給先ブランドの両方にとってますます重要となる重量対保護比を改善する。市場の需要がより薄く、より強く、より機能的に複雑なフィルムへと押し進み続ける中、このレベルの精密さは単なる現在の利点ではなく、これらの要件が厳しくなり続ける中でも、設備がその能力を維持することを可能にするものである。
精密第一の生産ラインの構築
気泡フィルム生産における精密さは、単一の機能の結果ではなく、生産ライン全体にわたって連携して機能する熱管理、圧力安定性、そしてダイ設計の成果である。当社の気泡フィルム押出機は、まさにこの原理に基づいて設計されており、デジタル制御の温度ゾーニング、サーボ駆動の圧力調整、精密ダイ構造を、基本的な2層システムから高度な3~5層、7層共押出プラットフォームに至るまで、すべての構成に統合している。これにより、メーカーは材料効率を犠牲にすることなく、電子機器保護、技術的包装、その他の高価値用途の厳格な基準を満たすために必要な一貫性を得ることができる。設備のアップグレードを検討しているメーカーにとって、当社の精密設計押出ラインは、廃棄物の削減、ライン稼働率の向上、そしてより薄く、より強く、より技術的に洗練されたフィルムを要求し続ける市場で先を行くための直接的な道筋を提供する。