Guida Definitiva alla Qualità dell'Indice di Fluidità nelle Linee di Estrusione per Pluriball
2026-08-28
La formazione di bolle incoerenti rimane uno dei colli di bottiglia più ostinati nella produzione di film protettivo per esportazione. Le variazioni lotti dell'indice di fluidità del polimero fuso, o MFI, possono causare rotture delle celle, altezza irregolare delle bolle e tassi di scarto elevati quasi da un giorno all'altro. Su linee ad alta velocità che operano oltre gli 80 metri al minuto, anche una piccola oscillazione nella reologia del fuso è sufficiente per trasformare una produzione stabile in una costosa. In qualità di produttore di macchine per film a bolle, abbiamo progettato le nostre piattaforme specificamente per tenere sotto controllo quella variabilità, piuttosto che lasciare che gli operatori la combattano lotto dopo lotto.
Perché l'Instabilità del Fuso Ancora Mette in Difficoltà le Macchine Tradizionali
La maggior parte delle linee per film a bolle convenzionali non è mai stata progettata per compensare le variazioni reali della materia prima. La loro geometria di cilindro e vite tende a seguire un profilo unico e generico, che funziona bene con resina vergine costante, ma fatica non appena la viscosità del fuso cambia da un lotto all'altro. Senza sezioni di miscelazione dedicate, il fuso scarsamente omogeneizzato spesso porta punti di gel direttamente alla matrice, manifestandosi poi come punti deboli nel film finito.
Il controllo della temperatura sulle macchine più vecchie è solitamente gestito in ampie zone, piuttosto che attraverso una regolazione stretta e a circuito chiuso. Ciò lascia spazio a surriscaldamenti localizzati, che spingono silenziosamente l'MFI del polimero verso l'alto e destabilizzano il fuso appena prima che raggiunga lo stadio di formatura. I progetti di matrice e anello d'aria aggravano ulteriormente il problema, poiché il flusso d'aria di raffreddamento fisso non può adattarsi a un fronte di fuso che si comporta in modo diverso dal previsto. Il risultato sono bolle che si espandono eccessivamente e collassano, oppure che si fissano in modo irregolare su tutta la larghezza del film. Ad alte velocità di linea, tutto questo viene amplificato: i tassi di rottura aumentano, lo scarto di rifilatura dei bordi cresce e le miscele con contenuto di riciclato diventano quasi impossibili da gestire in modo affidabile.
Dove Conta Davvero la Formazione di Bolle Stabili
Le conseguenze di un flusso di fuso instabile non sono solo un inconveniente in produzione: seguono il film fino al campo di applicazione. Nel packaging per esportazione e logistica a lunga distanza, i rotoli attraversano molteplici punti di movimentazione prima di essere utilizzati, e qualsiasi incoerenza nell'integrità delle bolle tende a emergere proprio dove meno serve, in un magazzino lontano dalla fabbrica che lo ha prodotto. Un lotto con punti di rottura nascosti o altezza di cella irregolare può significare l'intera bobina respinta al ricevimento, insieme alla relazione con il cliente che ne consegue.
Il packaging per dispositivi medici e farmaceutici alza ulteriormente l'asticella. Questi prodotti dipendono da pulizia, dimensioni uniformi delle bolle e ritenzione d'aria a lungo termine in modi che il packaging commerciale ordinario semplicemente non richiede. Una spedizione di apparecchiature diagnostiche o fiale di vetro non può permettersi un punto debole nello strato ammortizzante, e le tolleranze di qualità richieste dagli acquirenti in questo settore sono considerevolmente più severe di quanto la maggior parte delle industrie si aspetti. Quando l'MFI del fuso devia anche leggermente, la conseguente variazione nello spessore della parete o nel collasso delle celle diventa esattamente il tipo di punto debole che si manifesta come una spedizione danneggiata, e in questo settore quel danno comporta un costo molto più alto di un pacco restituito.
Progettare il Fuso per Bolle Prevedibili
Questo è precisamente il divario che le nostre piattaforme di macchine per film a bolle sono progettate per colmare, attraverso una combinazione di controlli meccanici, termici e strutturali che lavorano insieme piuttosto che con una singola soluzione.
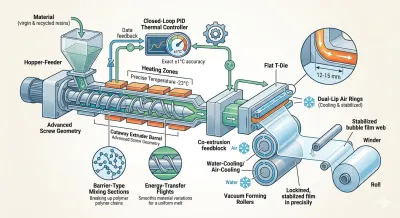
La geometria della vite è il primo livello di difesa. Le nostre macchine ad alta velocità, offerte in configurazioni a 2, 3, 5 e 7 strati, utilizzano sezioni di miscelazione a barriera che scompongono fisicamente le catene polimeriche ad alto MFI prima che possano formare punti di gel a valle. I voli di trasferimento energetico lungo la vite riducono ulteriormente le oscillazioni di viscosità causate dalle variazioni del materiale, in modo che il fuso rimanga uniformemente shearato anche quando la resina riciclata viene miscelata con materiale vergine.

La stabilità termica proviene da un sistema di riscaldamento PID multi-zona a circuito chiuso che mantiene una precisione entro più o meno un grado Celsius. Ogni strato coestruso viene mantenuto nella propria finestra di lavorazione ideale, piuttosto che condividere un unico setpoint ampio, il che previene il surriscaldamento localizzato che altrimenti spingerebbe l'MFI fuori range e causerebbe degradazione termica.
Per le configurazioni a media e bassa velocità, dove l'hardware deve gestire resine a basso MFI senza sovraccaricare il motore, la matrice e il sistema di raffreddamento sono tarati con altrettanta cura. Una lunghezza ottimale del tratto di landa di 12-15 millimetri bilancia la pressione interna di estrusione e permette al polimero di rilassarsi prima di uscire dai labbri della matrice, riducendo lo stress interno che altrimenti potrebbe distorcere la forma della bolla. Gli anelli d'aria a doppio labbro forniscono un flusso di raffreddamento ad alto volume e bassa velocità che stabilizza il fronte di fuso, impedendo alle bolle di espandersi eccessivamente o di collassare prematuramente. I rulli di formatura sottovuoto, raffreddati ad acqua o aria a seconda della configurazione, funzionano in sincronia precisa con la velocità di estrusione in modo che ogni cella si blocchi esattamente nel suo punto ottimale della finestra di cristallizzazione dell'MFI.
Cosa Offre un Controllo del Fuso più Stretto su Tutta la Gamma
Questi controlli si traducono in guadagni misurabili che differiscono per livello di macchina, abbinati alle priorità di produzione che ciascuna serve. Sulla macchina per film a bolle a 7 strati ad alta velocità, con una portata di 900 chilogrammi all'ora, mantenere la variabilità dell'MFI entro più o meno 1,5 grammi per 10 minuti ha ridotto i tassi di rottura di circa il 45% alla massima produttività, mentre un profilo di fuso stabile mantiene lo spessore del film uniforme su tutta la larghezza e riduce drasticamente lo scarto di rifilatura dei bordi, entrambi elementi direttamente importanti per gli ordini di esportazione ad alto volume dove la coerenza su larga scala è negoziabile.
La macchina a 3-5 strati a velocità media beneficia di un differenziale di pressione costante durante la formazione delle bolle, mantenendo il diametro delle celle entro più o meno 0,2 millimetri per un aspetto pulito e uniforme adatto al packaging premium. Questa stessa stabilità offre anche circa il 15% di resistenza alla compressione in più per unità di spessore, consentendo ai produttori di ridurre lo spessore del film senza rinunciare alle prestazioni protettive, un vantaggio che si adatta sia al packaging logistico che alle tolleranze più strette richieste dai clienti del settore medico e farmaceutico.
Sulla macchina a 2 strati a bassa velocità, gli stessi principi di stabilizzazione del fuso si manifestano con circa il 30% di migliore consistenza di planarità per film a bolle piccole e leggere, insieme a una lavorazione più prevedibile di pellet riciclati post-industriali e post-consumo. Ciò la rende un'opzione pratica per applicazioni più leggere e per i produttori che cercano di aumentare il contenuto di riciclato senza sacrificare l'elasticità del film.
Trasformare Materiale Imprevedibile in un Vantaggio Affidabile
La variabilità della materia prima non scomparirà, ma non deve più dettare i risultati produttivi. Combinando geometria della vite su misura, gestione termica PID a circuito chiuso e progetto sincronizzato di matrice e rulli di formatura, la nostra gamma di linee di estrusione per film a bolle trasforma il comportamento instabile del fuso in un processo controllato e ripetibile. Che la priorità sia scalare la produzione di esportazione ad alto volume o gestire una linea più snella che deve comunque soddisfare tolleranze di ammortizzazione rigorose per settori esigenti come il packaging medico, il controllo di base del fuso rimane lo stesso. Quella consistenza è ciò che mantiene bassi i tassi di rottura, ridotti gli scarti e il film a bolle performante esattamente come dovrebbe, rotolo dopo rotolo.