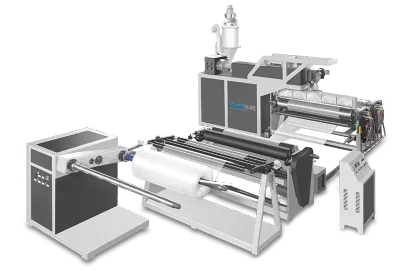
Vorsichtsmaßnahmen bei der Verwendung einer 2-lagigen Mittelgeschwindigkeits-Luftpolsterfolienmaschine
2026-08-26
Eine 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine nimmt eine wichtige Mittelstellung in der Produktion von Schutzverpackungen ein. Mit einer Geschwindigkeit von 60 bis 80 Metern pro Minute liefert sie genügend Durchsatz für einen stabilen kommerziellen Output, bleibt aber gleichzeitig flexibel genug für kleinere Chargen und häufige Spezifikationswechsel. Dieses Gleichgewicht zwischen Geschwindigkeit und Flexibilität macht sie zu einer beliebten Wahl unter mittelgroßen Verpackungsherstellern, bedeutet aber auch, dass die Betriebsdisziplin genauso wichtig ist wie die Ausrüstung selbst. Ohne konsequente Beachtung der Temperaturkontrolle, Materialvorbereitung, des mechanischen Zustands und der Sicherheitsverfahren kann selbst eine gut gebaute Luftpolsterfolienmaschine inkonsistente Folie produzieren oder vermeidbare Ausfallzeiten erleiden.
Häufige Probleme durch unsachgemäßen Betrieb
Viele der Qualitäts- und Zuverlässigkeitsprobleme, die in Produktionslinien für Luftpolsterfolie auftreten, sind auf Betriebsgewohnheiten zurückzuführen und nicht auf das Maschinendesign. Die Temperaturkontrolle ist einer der häufigsten Übeltäter. Wenn die Heizzonen zu schnell hochgefahren werden, ohne eine allmähliche, stufenweise Erhöhung, erfährt das Extrusionssystem thermischen Stress, der die Lebensdauer der Komponenten verkürzt und den Schmelzefluss destabilisiert, bevor die Produktion überhaupt beginnt.
Die Rohstoffvorbereitung ist ein weiterer häufiger Schwachpunkt. Polyethylenharz, das nicht ausreichend getrocknet wurde, bringt überschüssige Feuchtigkeit in die Schmelze, was sich stromabwärts in instabiler Blasenbildung und inkonsistenter Foliendicke äußert. Bei der Zweischicht-Coextrusion wird dies durch ungleichmäßige Zuführung zwischen den beiden Materialströmen noch verstärkt, da jede Diskrepanz im Schmelzefluss zwischen den Schichten die Zwischenschichthaftung schwächt und eine unregelmäßige Blasenstruktur über die Bahn hinweg erzeugt.
Mechanischer Verschleiß fügt eine dritte Risikoebene hinzu. Abquetschwalzen, die nicht mehr ausgerichtet sind oder Oberflächenverschleiß aufweisen, der nicht frühzeitig erkannt wird, stören den Folientransport und können zu Rutschen oder ungleichmäßiger Spannung führen. Unkontrolliert führt eine Spannungsinstabilität im Wickelsystem direkt zu faltigen, deformierten oder schlecht gewickelten Rollen. Und wenn Sicherheitssysteme wie Notausschalter, Verriegelungen und Lockout-Tagout-Verfahren als optional statt obligatorisch behandelt werden, verwandelt sich das Risiko von einem Qualitätsproblem in ein Sicherheitsproblem. Da die Nachfrage nach Luftpolsterfolie im E-Commerce, bei Geräte- und Elektronikverpackungen wächst, haben Hersteller, die mittelschnelle Anlagen ohne strenge Betriebsdisziplin betreiben, zunehmend mit Nacharbeit, Ausfallzeiten und inkonsistenter Kundenzufriedenheit zu kämpfen.
Die Rolle der Luftpolsterfolie in der modernen Verpackung
Luftpolsterfolie bleibt eines der am weitesten verbreiteten Polstermaterialien in der Verpackungsindustrie und schützt alles von E-Commerce-Paketen über Haushaltsgeräte bis hin zu Präzisionskomponenten während des Transports. Eine 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine eignet sich besonders gut für Hersteller, die eine Mischung aus Auftragsgrößen und Folienspezifikationen bedienen müssen, ohne den Durchsatz zu beeinträchtigen, was sie zu einer häufigen Wahl für kleine und mittlere Verpackungsbetriebe sowie für Konfektionäre macht, die mehrere Endmärkte beliefern.
Die Zuverlässigkeit dieser Folie hängt jedoch vollständig davon ab, wie gut der Produktionsprozess verwaltet wird. Die Konsistenz der Blasenstruktur, die Gleichmäßigkeit der Wanddicke und die Siegelintegrität bestimmen alle, wie effektiv die fertige Rolle auf der eigenen Verpackungslinie des Kunden funktioniert. Diese Zuverlässigkeit beginnt in der Produktionshalle, weshalb das Verstehen und Befolgen der korrekten Betriebsvorsichtsmaßnahmen genauso wichtig ist wie die zugrundeliegende Maschinentechnik.

Wesentliche Vorsichtsmaßnahmen für den Betrieb einer 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine
Temperaturkontrolle
Jede Temperaturzone im Extrusionssystem sollte gemäß der spezifischen Materialformulierung und dem verwendeten Schichtaufbau kalibriert werden. Die Extrusionszonen werden typischerweise je nach verwendeter Polyethylen-Qualität in einem Bereich von 160 °C bis 210 °C gehalten. Bringen Sie das System allmählich auf Temperatur und nicht auf einmal, da ein kontrollierter, stufenweiser Vorheizprozess das Extrusionssystem vor thermischem Stress schützt, den ein abruptes Aufheizen sonst verursachen würde. Bestätigen Sie vor Produktionsbeginn, dass alle Heizzonen eine gleichmäßige Temperatur erreicht haben, da bereits geringe Temperaturungleichgewichte zwischen den Zonen den Schmelzefluss destabilisieren und Schwankungen in der Blasenbildung und Foliendicke verursachen können.
Materialvorbereitung
Trocknen Sie das Polyethylenharz vor der Verarbeitung auf einen Feuchtigkeitsgehalt unter 0,02 Prozent, da überschüssige Feuchtigkeit eine der häufigsten Ursachen für instabile Blasenbildung ist. Halten Sie bei der Zweischicht-Coextrusion die Materialzufuhr zwischen beiden Schichten konsistent und überprüfen Sie, ob die Schmelzeflussraten eng genug übereinstimmen, um eine starke Zwischenschichthaftung zu gewährleisten. Jede erkennbare Abweichung im Fluss zwischen den beiden Schichten sollte korrigiert werden, bevor die Produktion fortgesetzt wird, da sie sich sonst in einer ungleichmäßigen Blasenstruktur über die gesamte fertige Rolle fortsetzt.
Überprüfung des mechanischen Systems
Überprüfen Sie regelmäßig das Blasenform- und Luftverteilungssystem, um sicherzustellen, dass die Luft gleichmäßig zugeführt wird und die Blasengeometrie über die gesamte Folienbreite hinweg konsistent bleibt. Überprüfen Sie routinemäßig die Ausrichtung, den Oberflächenzustand und die Druckstabilität der Abquetschwalzen, da Fehlausrichtung oder abgenutzte Oberflächen eine häufige Ursache für Transportschlupf sind. Stellen Sie sicher, dass das Wickelsystem während des gesamten Wickelvorgangs eine stabile, gleichmäßige Spannung aufrechterhält, da Spannungsschwankungen typischerweise zu Verformungen, Faltenbildung oder ungleichmäßigem Rollenaufbau führen.
Getriebe und Schmierung
Überprüfen Sie regelmäßig Getriebe, Antriebssysteme und andere elektrische sowie Getriebekomponenten, um sicherzustellen, dass sie innerhalb der normalen Parameter arbeiten. Führen Sie die Schmierung gemäß den vom Hersteller angegebenen Wartungsintervallen durch und verwenden Sie nur zugelassene Industrieschmierstoffe, da eine falsche oder zu seltene Schmierung den mechanischen Verschleiß beschleunigt und die Gesamtbetriebseffizienz verringert.
Sicherheitsverfahren
Bestätigen Sie vor Beginn eines jeden Produktionslaufs, dass die Notausschalter und Verriegelungsschutzsysteme voll funktionsfähig sind. Befolgen Sie die Lockout-Tagout-Verfahren ausnahmslos bei Wartungsarbeiten, um die Bediener vor unerwarteten Maschinenbewegungen zu schützen. Überwachen Sie während des Dauerbetriebs kontinuierlich die Blasenstabilität, die Foliendickengleichmäßigkeit und die Oberflächenqualität, so dass Prozessabweichungen frühzeitig erkannt und korrigiert werden können, bevor sie eine ganze Rolle oder einen gesamten Produktionslauf beeinträchtigen.
Vorbeugende Wartung
Planen Sie regelmäßige Inspektionen der Luftverteilungskomponenten und ersetzen Sie pneumatische Systemelemente nach Bedarf, anstatt auf einen Ausfall zu warten. Überprüfen Sie die Sensorkalibrierung in geplanten Intervallen, um die Genauigkeit der Temperatur-, Druck- und Spannungswerte zu gewährleisten. Führen Sie Aufzeichnungen über ungewöhnliche Vibrationen, Druckabweichungen oder Geräuschveränderungen im Antriebssystem und überprüfen Sie diese Aufzeichnungen im Rahmen eines laufenden Zustandsüberwachungsprogramms für die Anlage, da die frühzeitige Erkennung dieser Warnsignale oft den Unterschied zwischen einer kleinen Justierung und einer großen Reparatur ausmacht.
Konstruiert für einen konsistenten, sicheren Betrieb
Die konsequente Befolgung dieser Vorsichtsmaßnahmen ermöglicht es einer 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine, Durchlauf für Durchlauf eine stabile Blasenstruktur und gleichmäßige Folienqualität zu liefern. Unsere 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine ist speziell dafür konstruiert, diese Konsistenz leichter erreichbar zu machen, mit präziser Mehrzonen-Temperaturregelung, koordinierter Coextrusionszuführung für eine zuverlässige Zwischenschichthaftung, stabilen Abquetschwalzen- und Wickelspannungssystemen sowie integrierten Sicherheitsfunktionen wie Notausschalter und Verriegelungsschutz. In Kombination mit einer unkomplizierten vorbeugenden Wartungsstruktur ist unsere Luftpolsterfolienmaschine so konzipiert, dass sie mittelgroßen Verpackungsherstellern die Zuverlässigkeit, Sicherheit und gleichbleibende Folienqualität bietet, die sie für einen reibungslosen Produktionsablauf benötigen. Erfahren Sie mehr über unsere 2-Schicht-Mittelgeschwindigkeits-Luftpolsterfolienmaschine, fordern Sie detaillierte Betriebsspezifikationen an oder besprechen Sie die richtige Konfiguration für Ihre Produktionsanforderungen.