Vorsichtsmaßnahmen bei der Verwendung einer 3–5-lagigen Niedriggeschwindigkeits-Luftpolsterfolienmaschine
2026-08-27
Der ordnungsgemäße Betrieb einer 3–5-Schicht-Niedriggeschwindigkeits-Luftpolsterfolienmaschine hängt weniger von der Maximierung des Ausstoßes ab, sondern vielmehr von der Bewahrung der Konsistenz. Jede Rolle fertiger Folie spiegelt wider, wie sorgfältig die Anlage vor der Schicht vorgewärmt, beschickt, gewartet und überwacht wurde. Für Betriebe, die Luftpolsterfolie für den E-Commerce, die Elektronik- und die Industrie Verpackung herstellen, ist diese Konsistenz der Unterschied zwischen einem Kunden, der nachbestellt, und einem, der aufgrund einer Charge mit kollabierten Luftpolstern oder zerrissener Folie den Lieferanten wechselt. Das Verständnis der wichtigsten Betriebsvorsichtsmaßnahmen für eine Luftpolsterfolien-Extrusionsanlage hilft den Bedienern, sowohl die Produktqualität als auch die langfristige Anlagenstabilität zu schützen.
Probleme mit traditionellen Betriebspraktiken
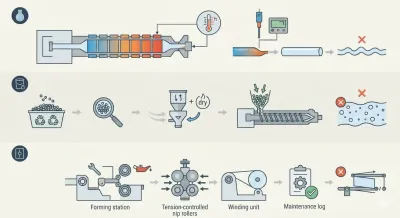
Viele Produktionsprobleme bei Mehrschichtfolienanlagen lassen sich eher auf eine Handvoll wiederkehrender Schwachstellen als auf Geräteausfälle zurückführen. Eine ungleichmäßige Temperaturregelung über die Extrusionszonen ist eines der häufigsten Probleme. Wenn die Coextrusionsschichten nicht in einer kontrollierten Reihenfolge auf ihre Zieltemperaturen gebracht werden, kommt es zu einer Fehlanpassung der Schmelzviskosität zwischen den Schichten, was zu Dickenschwankungen, schlechter Luftpolsterbildung oder Luftpolstern führt, die kurz nach der Formung kollabieren. Eine zweite Schwachstelle liegt stromaufwärts der Düse: die Handhabung des Rohmaterials. Harz- oder recycelte Pellets, die Restfeuchtigkeit oder Verunreinigungen enthalten, verursachen Nadelstiche, Schwachstellen und unregelmäßige Luftpolstergeometrien, die durch keine noch so große nachgeschaltete Anpassung vollständig korrigiert werden können.
Wartungslücken verstärken beide Probleme. Formstationen und Kühlkalibrierwalzen, die über längere Zeiträume hinweg nicht überprüft werden, verlieren allmählich die Präzision, von der selbst die gleichmäßige Luftpolstergröße abhängt, während Quetschwalzen und Wickeleinheiten, die aus der Spannung oder Ausrichtung geraten, wellige, locker gewickelte Rollen produzieren, die Kunden bei Ankunft zurückweisen. Wenn man noch inkonsistente Sicherheitspraktiken und abrupte Geschwindigkeitsänderungen der Linie hinzufügt, entsteht eine Produktionsumgebung, in der die Ausgabequalität stark davon abhängt, welcher Bediener gerade die Schicht fährt, anstatt von einem in die Maschine selbst integrierten, wiederholbaren Prozess.
Warum die Luftpolsterfolienqualität in der gesamten Verpackungsindustrie wichtig ist
Luftpolsterfolie hat sich zu einem der am weitesten verbreiteten Polstermaterialien in der modernen Logistik entwickelt, da sie eine günstige Kombination aus geringem Gewicht, Flexibilität und Stoßdämpfung bietet. Für empfindliche Elektronik, Glaswaren und Präzisionsinstrumente, die durch lange Lieferketten transportiert werden, bestimmt die Integrität jedes einzelnen Luftpolsters direkt, ob ein Produkt intakt ankommt. Inkonsistente Luftpolsterfolie verursacht nicht nur Retouren und Reklamationen; sie untergräbt das Vertrauen in den Verpackungs lieferanten und damit auch in die zu seiner Herstellung verwendete Anlage. Da der E-Commerce zunehmend maßgeschneiderte, kleinere Verpackungschargen erfordert, ist die Fähigkeit, zuverlässige Folie auf einer kontrollierbaren Langsamlauf-Linie zu produzieren, zu einem echten Wettbewerbsvorteil geworden und nicht mehr nur ein nachrangiges Anliegen.
Wie unsere 3–5-lagige Niedriggeschwindigkeits-Luftpolsterfolienmaschine diese Herausforderungen bewältigt
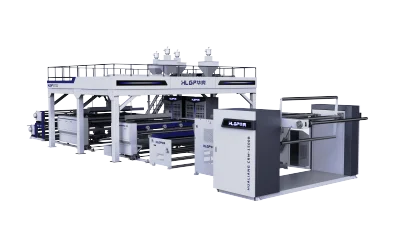
Eine gut konstruierte Luftpolsterfolien-Extrusionsanlage verwandelt jede dieser traditionellen Schwachstellen in eine kontrollierte Variable. Die unabhängige Temperaturzonenregelung über die 3 bis 5 Coextrusionsschichten hält den Schmelzefluss vom Einfülltrichter bis zum Düsenaustritt synchron, was genau die engen Dickentoleranzen über eine gesamte Produktionscharge ermöglicht – eine wichtige Fähigkeit für Kunden, die Präzisionselektronik oder optische Komponenten verpacken, bei denen die Maßhaltigkeit nicht beeinträchtigt werden darf.
Auf der Formungsseite sorgt ein stabilisiertes Luftpolster-Formungs- und Kühlkalibriersystem dafür, dass Luftpolsterdurchmesser und Wandstärke vom ersten bis zum letzten Meter Folie gleichmäßig bleiben, was Verpackern von Zerbrechlichkeiten die strukturelle Zuverlässigkeit bietet, die sie für Glas, Keramik und andere stoßempfindliche Produkte benötigen. Die präzisionsgesteuerte Quetschwalzen- und Wickelspannung, gepaart mit einer Ausrichtungsüberwachung, produziert flache, gleichmäßig gewickelte Rollen, die sich auf automatischen Verpackungslinien sauber abwickeln – ein Detail, das für Kunden mit Hochdurchsatz-Kommissionierbetrieben zunehmend wichtig ist, wo maschinell zugeführte Folie sich nicht verhaken oder knittern darf.
Im Vergleich zu Hochgeschwindigkeits-Luftpolsterfolien-Extrusionsanlagen kann eine relativ niedrigere Betriebsgeschwindigkeit eine größere Prozessstabilität und mehr Zeit für die Bediener zur Überwachung der Produktionsbedingungen bieten. Dies ermöglicht es, Temperaturschwankungen, Material inkonsistenzen oder Luftpolsterinstabilitäten zu identifizieren und anzupassen, bevor sie sich zu signifikanten Qualitätsproblemen entwickeln. Eine solche Konfiguration kann eine praktische Wahl für mittelvolumige Produzenten sein, die häufig zwischen Folienbreiten, Schichtstrukturen oder Harzformulierungen wechseln. Durch die Priorisierung stabiler Produktion und flexibler Umrüstungen anstelle maximalen Durchsatzes können Hersteller eine gleichbleibende Folienqualität über ein breiteres Spektrum maßgeschneiderter Verpackungsaufträge hinweg aufrechterhalten.
Wichtige Betriebsvorsichtsmaßnahmen für die tägliche Produktion
Die Temperaturdisziplin sollte an erster Stelle stehen. Lassen Sie die Maschine vor Produktionsbeginn ihre empfohlenen Zonentemperaturen erreichen, typischerweise im Bereich von 160°C bis 210°C, abhängig vom Harztyp und der Schichtkonfiguration, und überprüfen Sie jede Zone mit kalibrierten Sensoren, anstatt sich nur auf die Displayanzeigen zu verlassen. Das Überspringen dieser Aufwärmphase ist eine der schnellsten Methoden, um Dickenschwankungen in eine ansonsten gut eingestellte Linie einzubringen.
Der Materialhandhabung gebührt ebenso viel Aufmerksamkeit. Harz- und Rezyklateingänge sollten visuell inspiziert und, falls erforderlich, durch eine Trocknungseinheit geleitet werden, um den Feuchtigkeitsgehalt niedrig zu halten, im Allgemeinen unter 0,02 Prozent für Polyethylen-basierte Formulierungen, da überschüssige Feuchtigkeit eine direkte Ursache für Nadelstiche und ungleichmäßige Luftpolsterwände ist. Die Abstimmung der Harzqualität auf die konstruktionsbedingten Spezifikationen der Maschine schützt zudem die Schnecke und den Zylinder vor übermäßigem Verschleiß im Laufe der Zeit.
Regelmäßige mechanische Überprüfungen halten die Linie berechenbar. Formstationen und Kühlkalibrierwalzen sollten nach einem festgelegten Zeitplan inspiziert, Quetschwalzen und Wickeleinheiten auf Spannungsstabilität und Ausrichtung überprüft und bewegliche Teile gemäß den Herstellerangaben geschmiert werden, wobei übermäßige Schmierung zu vermeiden ist, die dazu neigt, Staub anzuziehen und die mechanische Leistung zu beeinträchtigen. Ein einfaches Wartungsprotokoll, das Verschleißmuster verfolgt, erleichtert die Planung des Teileaustauschs erheblich, bevor ein Ausfall die Produktion unterbricht.
Sicherheitsverfahren sollten niemals als optionale Schritte betrachtet werden. Vor Reinigungs- oder Einstellarbeiten ist eine Verriegelung/Kennzeichnung (Lockout-Tagout) durchzuführen; hitzebeständige Handschuhe und Schutzbrillen sollten in der Nähe der Düse und anderer beheizter Komponenten Standard sein, und der Produktionsbereich sollte über eine ausreichende Belüftung verfügen, um Wärme und geringfügige Verarbeitungsgerüche zu bewältigen. Die Bediener sollten zudem eine klare Schulung zu den maschinenspezifischen Notabschaltverfahren erhalten.
Schließlich schützt die Stabilität des Arbeitsablaufs das gesamte mechanische System. Die Aufrechterhaltung einer konstanten Liniengeschwindigkeit und die Vermeidung abrupten Änderungen reduziert die Belastung der Antriebskomponenten, während die regelmäßige Überprüfung der Polsterleistung und der Luftpolsterintegrität sicherstellt, dass Qualitätsprobleme sichtbar werden, bevor sie die Verladerampe des Kunden erreichen.
Langfristigen Wert in jede Rolle investieren
Die konsequente Befolgung dieser Vorsichtsmaßnahmen verhindert nicht nur Mängel in einer einzelnen Schicht; sie verlängert die Lebensdauer der Anlage, reduziert ungeplante Ausfallzeiten und senkt den Materialabfall über Monate und Jahre des Betriebs. Für Hersteller, die eine neue Luftpolsterfolien-Extrusionsanlage evaluieren, sind dies genau die Fähigkeiten, die es zu priorisieren gilt: präzise Mehrzonen-Temperaturregelung, ein stabiles Luftpolster-Formungs- und Kühlsystem, zuverlässiges Spannungs- und Ausrichtungsmanagement sowie eine auf Flexibilität statt nur auf Volumen ausgelegte Niedriggeschwindigkeitskonfiguration. Unsere 3–5-lagige Niedriggeschwindigkeits-Luftpolsterfolienmaschine ist von Grund auf nach diesen Prinzipien konstruiert und bietet Verpackungsherstellern eine zuverlässige Plattform für die Produktion konsistenter, hochschützender Luftpolsterfolie über ein breites Spektrum an Auftragsgrößen und Spezifikationen hinweg. Kontaktieren Sie unser Team, um zu besprechen, wie diese Maschine in Ihre Produktionslinie passt und Ihre langfristigen Ausstoßziele unterstützt.