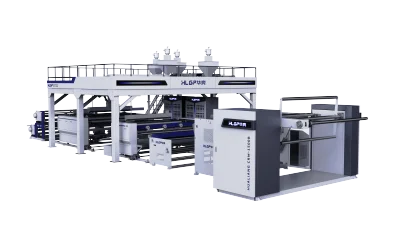
Betriebshinweise für 3–5-lagige Hochgeschwindigkeits-Luftpolsterfolienmaschinen in der industriellen Produktion
2026-08-24
Der Betrieb einer mehrlagigen Luftpolsterfolien-Extrusionsanlage mit hoher Geschwindigkeit stellt eine andere Herausforderung dar als der Betrieb einer einschichtigen Linie. Mehrere Extruder, mehrere Materialströme und mehrere Temperaturzonen müssen synchron arbeiten, und selbst ein geringes Ungleichgewicht in einer Schicht kann sich als schwache Verbindung oder instabile Blasenstruktur stromabwärts bemerkbar machen. Das Verständnis der Ursachen dieser Risiken ist der erste Schritt zu ihrer Vermeidung.
Die eigentlichen Herausforderungen bei der Herstellung mehrlagiger Luftpolsterfolie
Die Koordination mehrerer Extruder ist schwieriger, als es scheint. Jede Schicht in einer 3–5-Schicht-Struktur spielt eine andere Rolle, daher muss das Schmelzeverhalten jedes Stroms konsistent bleiben, auch wenn die Liniengeschwindigkeit zunimmt. Wenn ein Extruder aus seinem idealen Verarbeitungsfenster abweicht, zeigt sich das Ungleichgewicht oft eher als schlechte Zwischenschichthaftung oder unregelmäßige Blasenbildung denn als offensichtlicher Fehler, was es leicht übersehen lässt, bis die Produktqualität bereits leidet.
Die Materialvorbereitung fügt eine weitere Schwierigkeitsebene hinzu. Eine typische 3–5-Schicht-Struktur könnte LDPE für seine Siegeleigenschaften, LLDPE für mechanische Festigkeit und recyceltes Material in der Kernschicht zur Kostenkontrolle verwenden. Diese Mischung funktioniert nur, wenn die Feuchtigkeit streng kontrolliert wird, insbesondere bei recyceltem Einsatzmaterial. Überschüssige Feuchtigkeit führt zu Mikrodefekten, die die Folie schwächen und die Blasengeometrie destabilisieren. Daher müssen die Zuführungssysteme über eine zuverlässige, integrierte Trocknungskapazität verfügen, anstatt dass diese nur nachträglich behandelt wird.
Das Temperaturmanagement ist der Ursprung vieler Produktionsprobleme. Es ist verlockend, alle Extruder und Heizzonen aus Gründen der Einfachheit mit denselben Einstellungen zu betreiben, aber verschiedene Materialien haben unterschiedliche Schmelzflussindizes und unterschiedliche thermische Empfindlichkeiten. Recycelte Materialien benötigen oft etwas höhere Verarbeitungstemperaturen, während Spezialschichten ein viel engeres thermisches Fenster benötigen. Ohne segmentierte Heizung und unabhängig einstellbare Düsenkomponenten wird es fast unmöglich, all diese Anforderungen gleichzeitig zu erfüllen, insbesondere wenn die Geschwindigkeit zunimmt und die Fehlertoleranz abnimmt.
Auf der mechanischen Seite erfordern Zahnradpumpen, Schmelzedrucksensoren und Filtersysteme wie Siebwechsler ständige Aufmerksamkeit. Der Schmelzedruck und die Fließstabilität können aus Gründen schwanken, die von außen nicht immer sichtbar sind, und wenn diese Schwankungen unbemerkt bleiben, führen sie schließlich zu Dickenabweichungen oder einer ungleichmäßigen Blasenstruktur. Der Hochgeschwindigkeitsbetrieb beschleunigt auch den Verschleiß von Komponenten, daher machen Inspektionsintervalle, die auf den tatsächlichen Betriebsbedingungen basieren und nicht auf einem festen, generischen Zeitplan, einen echten Unterschied bei der Vermeidung ungeplanter Ausfallzeiten.
Die Schichtstrukturkontrolle verdient ebenfalls besondere Aufmerksamkeit. Einer der wahren Vorteile einer mehrlagigen Linie ist die Fähigkeit, das Dickenverhältnis zwischen den Schichten anzupassen, um verschiedenen Anwendungsanforderungen gerecht zu werden, sei es eine dickere Außenschicht für Durchstoßfestigkeit oder ein schwererer Kern für Kosteneffizienz. Die Aufrechterhaltung eines konstanten Verhältnisses erfordert jedoch eine kontinuierliche Überwachung der Extrusionsleistung und der Folienstärke und nicht nur gelegentliche Stichproben, da kleine Abweichungen in der Leistung einer Schicht leise die Gesamtbalance der Folie verändern können, ohne einen offensichtlichen Alarm auszulösen.
Wichtige Vorsichtsmaßnahmen beim Betrieb einer mehrlagigen Luftpolsterfolienmaschine
Einige Betriebsgewohnheiten machen den Unterschied zwischen einem stabilen 3–5-Schicht-Lauf und einer Charge inkonsistenter Folie aus. Das zu schnelle Hochfahren nach dem Start ist einer der häufigsten Fehler: Das Hochfahren aller Extruder auf Volllast, bevor jede Temperaturzone tatsächlich stabilisiert ist, führt tendenziell zu einer Phase ungleichmäßiger Blasenbildung, die erst sichtbar wird, wenn die Folie bereits läuft. Jeder Zone zu erlauben, ihre Zieltemperatur zu erreichen und zu halten, bevor die Liniengeschwindigkeit erhöht wird, ist eine kleine Vorsichtsmaßnahme, die eine große Menge an Ausschuss vermeidet.
Materialwechsel erfordern dieselbe Disziplin. Der Wechsel zu einer neuen Charge recycelten Materials oder die Anpassung des Verhältnisses von Neumaterial zu recyceltem Harz in der Kernschicht verändert die Schmelzfließeigenschaften dieses Stroms, und das Betreiben des neuen Materials mit den vorherigen Einstellungen ist eine häufige Ursache für Probleme mit der Zwischenschichthaftung. Die Überprüfung des Feuchtigkeitsgehalts vor dem Zuführen, anstatt anzunehmen, dass die vorherigen Trocknungseinstellungen noch gelten, ist ein einfacher Schritt, der Defekte verhindert, die sonst nur schwer auf ihre Ursache zurückzuführen sind.
Schmelzedruck- und Durchflussmessungen sollten eher als Trends denn als einzelne Datenpunkte betrachtet werden. Ein Sensorwert, der technisch gesehen im Bereich liegt, aber stetig in eine Richtung driftet, ist oft ein früheres Warnsignal als ein Wert, der plötzlich ansteigt. Das frühzeitige Erkennen dieser Drift gibt den Bedienern Zeit, Anpassungen vorzunehmen, bevor sie die Blasengeometrie oder die Folienstärke beeinträchtigt. Die gleiche Logik gilt für das Luftverteilungssystem: Die Überprüfung, ob die Luftstromkalibrierung nach jeder Düsenreinigung, Wartung oder Düseneinstellung noch genau ist, verhindert, dass sich kleine Ungleichgewichte in sichtbare Schwankungen der Blasengröße über die Breite der Folie verwandeln.
Das Wartungsintervall ist genauso wichtig wie die Wartung selbst. Das Warten auf einen sichtbaren Fehler, bevor Zahnradpumpen, Siebwechsler oder Getriebekomponenten inspiziert werden, verursacht in der Regel mehr Ausfallzeiten als ein Zeitplan, der auf den tatsächlichen Betriebsstunden und Lastbedingungen basiert. Die Überwachung von Vibration und Temperatur an wichtigen mechanischen Komponenten kann frühe Anzeichen von Verschleiß anzeigen, lange bevor diese Komponenten die Folienqualität beeinträchtigen. Dies ist besonders wertvoll im Hochgeschwindigkeitsbetrieb, wo das Zeitfenster zwischen einer Frühwarnung und einem ungeplanten Stopp viel kürzer ist als an einer langsameren Linie.
Warum mehrlagige Luftpolsterfolie in der modernen Verpackung immer noch wichtig ist
Trotz all dieser Komplexität bleibt Luftpolsterfolie eines der praktischsten verfügbaren Schutzverpackungsmaterialien. Es ist leicht, absorbiert Stöße gut und bietet eine gute Balance zwischen Schutz und Kosten. Deshalb ist es überall zu finden, von E-Commerce-Paketen bis hin zu Verpackungen für Haushaltsgeräte und Präzisionsgeräte. Die mehrlagige Konstruktion ermöglicht es Herstellern, diese Balance weiter zu verbessern, indem Siegeleigenschaften, mechanische Festigkeit und kostengünstiges Kernmaterial in einer einzigen Folie kombiniert werden, anstatt eine Eigenschaft zugunsten einer anderen zu opfern.
Genau deshalb ist die Ausrüstung, die diese Folie herstellt, so wichtig. Eine Folienstruktur kann auf dem Papier entwickelt werden, aber sie wird erst dann zu einem zuverlässigen Produkt, wenn die Maschine jede Schicht, jede Temperaturzone und jeden Druckwert innerhalb der Toleranz halten kann, und das bei Produktionsgeschwindigkeit, Lauf für Lauf.
Wie wir Luftpolsterfolien-Extrusionsanlagen bauen, die bei hoher Geschwindigkeit stabil bleiben
Dies ist das Problem, um das herum wir konstruieren. Anstatt alle Extruder mit einem einzigen gemeinsamen Temperaturprofil zu betreiben, verwenden unsere Luftpolsterfolien-Extrusionsanlagen unabhängig einstellbare Heizzonen und Düsenkomponenten für jede Schicht, sodass LDPE, LLDPE und recycelte oder spezielle Materialien jeweils in ihrem eigenen optimalen Bereich verarbeitet werden können. Diese Art von schichtweiser Kontrolle sorgt dafür, dass das Schmelzeverhalten über die Breite der Folie konsistent bleibt und eine starke, stabile Zwischenschichtbindung unterstützt wird, selbst wenn die Ausstoßgeschwindigkeit zunimmt.
Wir legen die gleiche Aufmerksamkeit auf die mechanischen Systeme, die eine mehrlagige Linie über lange Produktionsläufe stabil halten. Zahnradpumpen, Schmelzedrucksensoren und Filterkomponenten sind mit einer kontinuierlichen Überwachung gekoppelt, sodass Druck- oder Durchflussabweichungen erkannt und korrigiert werden können, bevor sie zu sichtbaren Defekten werden. Das Blasenform- und Luftverteilungssystem ist kalibriert, um einen gleichmäßigen Luftstrom aufrechtzuerhalten, der letztendlich bestimmt, ob die Blasengeometrie und die Folienstärke vom ersten bis zum letzten Meter der Folie konstant bleiben.
Wir konstruieren unsere Zuführungs- und Materialhandhabungssysteme auch mit integrierter Trocknungskapazität, was am wichtigsten ist, wenn recyceltes Material Teil der Struktur ist. Die Kontrolle der Feuchtigkeit auf der Eingangsstufe verhindert die Art von Mikrodefekten, die schwer zu verfolgen sind, sobald sie in der fertigen Folie auftreten. Auf der Wartungsseite sind unsere Maschinen mit zugänglichen Getriebesystemen, Heizelementen und Druckregelkomponenten gebaut, was es praktisch macht, zustandsbasierte Inspektionen durchzuführen, anstatt erst nach einem Ausfall zu reagieren.
Die Dickenkonsistenz ist in dieselbe Kontrollphilosophie integriert. Unsere Prozessleitsysteme verfolgen die Extrusionsleistung und die Folienstärke über alle Schichten hinweg in Echtzeit, sodass Bediener sehen können, wie sich das Dickenverhältnis einer bestimmten Schicht entwickelt, und kleine Korrekturen vornehmen können, bevor die Folie außerhalb ihrer definierten Toleranz driftet. Dies ist besonders nützlich bei Materialwechseln und beim Anfahren, wenn die Bedingungen am wenigsten stabil sind und das Risiko der Herstellung von Folie außerhalb der Spezifikation am höchsten ist. Anstatt sich darauf zu verlassen, dass die Bediener jeden Nebeneffekt manuell erkennen, zeigt die Maschine die relevanten Daten an, sodass koordinierte Anpassungen über die Extrusionseinheiten hinweg schnell und mit weniger Rätselraten erfolgen.
Keines dieser Elemente wirkt isoliert. Eine gut kontrollierte Temperaturzone nützt nicht viel, wenn der Schmelzedruck driftet, und ein stabiles mechanisches System kann schlecht getrocknetes Einsatzmaterial nicht kompensieren. Deshalb betrachten wir den Maschinenentwurf als ein koordiniertes System und nicht als eine Sammlung separater Komponenten, denn so verhält sich die mehrlagige Luftpolsterfolienproduktion letztendlich in der Fabrikhalle.
Wenn Ihre Produktionslinie mit einer inkonsistenten Blasenstruktur, ungleichmäßiger Schichtbindung oder mehr Ausfallzeiten zu kämpfen hat, als ein Hochgeschwindigkeitsplan verkraften kann, lohnt es sich, genau zu prüfen, wie Ihre aktuelle Ausrüstung diese Wechselwirkungen zwischen Material, Temperatur und mechanischer Stabilität handhabt. Wir bauen unsere Luftpolsterfolien-Extrusionsanlagen speziell für die Bewältigung dieser Koordination, sodass Hersteller, die 3–5-Schicht-Strukturen betreiben, eine gleichbleibende Folienqualität aufrechterhalten können, ohne die Produktion zu verlangsamen. Wenn Sie Ausrüstung für eine neue Linie evaluieren oder die Stabilität einer bestehenden verbessern möchten, besprechen wir gerne Ihre Materialanforderungen und Produktionsziele mit Ihnen und helfen Ihnen, die richtige Konfiguration zu finden.