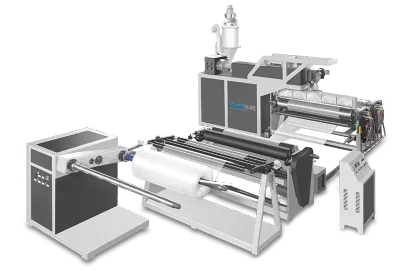
ข้อควรระวังในการใช้เครื่องผลิตฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง
2026-08-26
เครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง ครองตำแหน่งสำคัญในตลาดกลางของการผลิตบรรจุภัณฑ์กันกระแทก ด้วยความเร็วในการผลิต 60 ถึง 80 เมตรต่อนาที เครื่องจักรนี้ให้กำลังการผลิตที่เพียงพอสำหรับการผลิตเชิงพาณิชย์ที่สม่ำเสมอ ในขณะที่ยังคงความยืดหยุ่นเพียงพอสำหรับการผลิตในปริมาณน้อยและการเปลี่ยนข้อกำหนดเฉพาะบ่อยครั้ง ความสมดุลระหว่างความเร็วและความยืดหยุ่นนี้ทำให้เครื่องจักรนี้เป็นตัวเลือกยอดนิยมในหมู่ผู้ผลิตบรรจุภัณฑ์ขนาดกลาง แต่ก็หมายความว่าวินัยในการปฏิบัติงานมีความสำคัญพอๆ กับตัวเครื่องจักร หากไม่มีการควบคุมอุณหภูมิ การเตรียมวัตถุดิบ สภาพทางกล และขั้นตอนด้านความปลอดภัยอย่างสม่ำเสมอ แม้แต่เครื่องผลิตฟิล์มกันกระแทกที่สร้างมาอย่างดีก็สามารถผลิตฟิล์มที่ไม่ได้มาตรฐานหรือประสบกับเวลาหยุดทำงานที่หลีกเลี่ยงได้
ปัญหาทั่วไปที่เกิดจากการใช้งานที่ไม่เหมาะสม
ปัญหาด้านคุณภาพและความน่าเชื่อถือหลายประการที่พบในไลน์ผลิตพลาสติกกันกระแทก มักมีสาเหตุมาจากนิสัยในการปฏิบัติงานมากกว่าการออกแบบเครื่องจักร การควบคุมอุณหภูมิเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุด เมื่อโซนทำความร้อนเพิ่มอุณหภูมิเร็วเกินไป โดยไม่มีการเพิ่มขึ้นอย่างค่อยเป็นค่อยไปเป็นขั้นเป็นตอน ระบบฉีดขึ้นรูปจะเกิดความเครียดจากความร้อน ซึ่งทำให้อายุการใช้งานของชิ้นส่วนลดลง และทำให้การไหลของวัสดุหลอมเหลวไม่เสถียรก่อนเริ่มการผลิตด้วยซ้ำ
การเตรียมวัตถุดิบเป็นจุดอ่อนทั่วไปอีกประการหนึ่ง เรซินโพลีเอทิลีนที่ไม่ได้ทำให้แห้งอย่างเพียงพอจะนำความชื้นส่วนเกินเข้าสู่วัสดุหลอมเหลว ซึ่งจะปรากฏในขั้นตอนถัดมาเป็นการเกิดฟองที่ไม่เสถียรและความหนาของฟิล์มที่ไม่สม่ำเสมอ ในการผลิตแบบอัดรีดร่วมสองชั้น การป้อนที่ไม่สม่ำเสมอระหว่างสายวัตถุดิบทั้งสองเส้นยิ่งทำให้ปัญหานี้รุนแรงขึ้น เนื่องจากการไหลของวัสดุหลอมเหลวที่ไม่สอดคล้องกันระหว่างชั้นจะทำให้การยึดติดระหว่างชั้นอ่อนแอลง และส่งผลให้โครงสร้างฟองไม่สม่ำเสมอทั่วทั้งผืนฟิล์ม
การสึกหรอทางกลเพิ่มความเสี่ยงอีกชั้นหนึ่ง ลูกกลิ้งกดที่เยื้องศูนย์ หรือที่เกิดการสึกหรอบนพื้นผิวโดยไม่ถูกตรวจจับตั้งแต่เนิ่นๆ จะรบกวนการลำเลียงฟิล์ม และอาจทำให้เกิดการลื่นไถลหรือแรงตึงไม่สม่ำเสมอ หากปล่อยไว้โดยไม่แก้ไข ความไม่เสถียรของแรงตึงในระบบม้วนจะนำไปสู่ม้วนฟิล์มที่มีรอยย่น ผิดรูป หรือมีรูปทรงไม่ดีโดยตรง และเมื่อระบบความปลอดภัย เช่น ปุ่มหยุดฉุกเฉิน อินเตอร์ล็อค และขั้นตอนการล็อค-แท็กเอาท์ ถูกมองว่าเป็นทางเลือกแทนที่จะเป็นข้อบังคับ ความเสี่ยงก็จะเปลี่ยนจากปัญหาด้านคุณภาพไปเป็นปัญหาด้านความปลอดภัย เมื่อความต้องการฟิล์มกันกระแทกเพิ่มขึ้นในบรรจุภัณฑ์อีคอมเมิร์ซ เครื่องใช้ไฟฟ้า และอิเล็กทรอนิกส์ ผู้ผลิตที่ใช้เครื่องจักรความเร็วปานกลางโดยไม่มีวินัยในการปฏิบัติงานที่เคร่งครัด จะพบว่าตนเองต้องรับมือกับการทำงานซ้ำ เวลาหยุดทำงาน และความพึงพอใจของลูกค้าที่ไม่สม่ำเสมอมากขึ้นเรื่อยๆ
บทบาทของพลาสติกกันกระแทกในบรรจุภัณฑ์สมัยใหม่
พลาสติกกันกระแทกยังคงเป็นวัสดุรองรับแรงกระแทกที่ใช้กันอย่างแพร่หลายที่สุดชนิดหนึ่งในอุตสาหกรรมบรรจุภัณฑ์ ปกป้องทุกสิ่งตั้งแต่พัสดุอีคอมเมิร์ซไปจนถึงเครื่องใช้ในครัวเรือนและชิ้นส่วนที่มีความแม่นยำสูงระหว่างการขนส่ง เครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง เหมาะอย่างยิ่งสำหรับผู้ผลิตที่ต้องการรองรับคำสั่งซื้อที่มีขนาดหลากหลายและข้อกำหนดเฉพาะของฟิล์มที่แตกต่างกัน โดยไม่ต้องเสียสละกำลังการผลิต ทำให้เป็นตัวเลือกทั่วไปสำหรับกิจการบรรจุภัณฑ์ขนาดเล็กถึงขนาดกลาง รวมถึงผู้แปรรูปที่จัดหาตลาดปลายทางหลายแห่ง
อย่างไรก็ตาม ความน่าเชื่อถือของฟิล์มนั้นขึ้นอยู่กับว่ากระบวนการผลิตได้รับการจัดการดีเพียงใด ความสม่ำเสมอของโครงสร้างฟอง ความสม่ำเสมอของความหนาของผนัง และความสมบูรณ์ของรอยปิดผนึก ล้วนกำหนดว่าม้วนฟิล์มสำเร็จรูปจะทำงานได้อย่างมีประสิทธิภาพเพียงใดบนไลน์บรรจุภัณฑ์ของลูกค้า ความน่าเชื่อถือนั้นเริ่มต้นจากหน้างานผลิต ซึ่งเป็นเหตุผลว่าทำไมการทำความเข้าใจและปฏิบัติตามข้อควรระวังในการใช้งานที่ถูกต้องจึงมีความสำคัญพอๆ กับวิศวกรรมพื้นฐานของเครื่องจักร

ข้อควรระวังที่จำเป็นสำหรับการใช้งานเครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง
การควบคุมอุณหภูมิ
ทุกโซนอุณหภูมิในระบบฉีดขึ้นรูปควรได้รับการปรับเทียบตามสูตรวัตถุดิบเฉพาะและโครงสร้างชั้นที่กำลังผลิต โดยทั่วไปโซนฉีดขึ้นรูปจะคงไว้ในช่วงอุณหภูมิ 160°C ถึง 210°C ขึ้นอยู่กับเกรดของโพลีเอทิลีนที่ใช้ ควรเพิ่มอุณหภูมิของระบบอย่างค่อยเป็นค่อยไป แทนที่จะเพิ่มทั้งหมดในครั้งเดียว เนื่องจากกระบวนการอุ่นเครื่องแบบควบคุมเป็นขั้นเป็นตอนจะช่วยปกป้องระบบฉีดขึ้นรูปจากความเครียดจากความร้อนที่อาจเกิดขึ้นจากการให้ความร้อนอย่างกะทันหัน ยืนยันว่าโซนทำความร้อนทั้งหมดมีอุณหภูมิสม่ำเสมอก่อนเริ่มการผลิต เนื่องจากความไม่สมดุลของอุณหภูมิเพียงเล็กน้อยระหว่างโซนต่างๆ อาจทำให้การไหลของวัสดุหลอมเหลวไม่เสถียร และทำให้เกิดความผันผวนในการเกิดฟองและความหนาของฟิล์ม
การเตรียมวัตถุดิบ
ทำให้เรซินโพลีเอทิลีนแห้งจนมีความชื้นต่ำกว่า 0.02 เปอร์เซ็นต์ก่อนแปรรูป เนื่องจากความชื้นส่วนเกินเป็นสาเหตุที่พบบ่อยที่สุดประการหนึ่งของการเกิดฟองที่ไม่เสถียร ในการผลิตแบบอัดรีดร่วมสองชั้น รักษาความสม่ำเสมอในการป้อนวัตถุดิบระหว่างทั้งสองชั้น โดยตรวจสอบให้แน่ใจว่าอัตราการไหลของวัสดุหลอมเหลวใกล้เคียงกันเพียงพอที่จะรักษาการยึดติดระหว่างชั้นที่แข็งแรง ควรแก้ไขความแปรผันที่สังเกตเห็นได้ชัดเจนในการไหลระหว่างสองชั้นก่อนดำเนินการผลิตต่อไป มิฉะนั้นจะส่งผลต่อโครงสร้างฟองที่ไม่สม่ำเสมอทั่วทั้งม้วนสำเร็จรูป
การตรวจสอบระบบทางกล
ตรวจสอบระบบการขึ้นรูปฟองและการกระจายลมเป็นประจำเพื่อยืนยันว่ามีการจ่ายลมอย่างสม่ำเสมอ และรูปทรงของฟองยังคงสม่ำเสมอตลอดความกว้างของฟิล์ม ตรวจสอบการจัดตำแหน่งของลูกกลิ้งกด สภาพพื้นผิว และความเสถียรของแรงดันเป็นประจำ เนื่องจากการเยื้องศูนย์หรือพื้นผิวที่สึกหรอเป็นสาเหตุทั่วไปของการลื่นไถลในการลำเลียง ตรวจสอบว่าระบบม้วนรักษาแรงตึงที่สม่ำเสมอและเสถียรตลอดแต่ละม้วน เนื่องจากความผันผวนของแรงตึงเป็นสาเหตุหลักที่ทำให้เกิดการเสียรูป รอยย่น หรือการสร้างม้วนที่ไม่สม่ำเสมอ
ระบบส่งกำลังและการหล่อลื่น
ตรวจสอบชุดเกียร์ ระบบขับเคลื่อน และชิ้นส่วนไฟฟ้าและระบบส่งกำลังอื่นๆ เป็นระยะเพื่อยืนยันว่าทำงานอยู่ในพารามิเตอร์ปกติ หล่อลื่นตามรอบการบำรุงรักษาที่ผู้ผลิตกำหนด โดยใช้เฉพาะน้ำมันหล่อลื่นอุตสาหกรรมที่ได้รับอนุมัติเท่านั้น เนื่องจากการหล่อลื่นที่ไม่ถูกต้องหรือไม่บ่อยเพียงพอจะเร่งการสึกหรอทางกลและลดประสิทธิภาพการทำงานโดยรวม
ขั้นตอนด้านความปลอดภัย
ยืนยันว่ากลไกหยุดฉุกเฉินและระบบป้องกันอินเตอร์ล็อคทำงานได้อย่างสมบูรณ์ก่อนเริ่มการผลิตใดๆ ปฏิบัติตามขั้นตอนการล็อค-แท็กเอาท์โดยไม่มีข้อยกเว้นในระหว่างกิจกรรมการบำรุงรักษาเพื่อป้องกันผู้ปฏิบัติงานจากการเคลื่อนไหวของเครื่องจักรที่ไม่คาดคิด ในระหว่างการทำงานต่อเนื่อง ให้ตรวจสอบความเสถียรของฟอง ความสม่ำเสมอของความหนาของฟิล์ม และคุณภาพพื้นผิวอย่างต่อเนื่อง เพื่อให้สามารถตรวจจับและแก้ไขความเบี่ยงเบนของกระบวนการได้ตั้งแต่เนิ่นๆ ก่อนที่จะส่งผลกระทบต่อทั้งม้วนหรือทั้งรอบการผลิต
การบำรุงรักษาเชิงป้องกัน
กำหนดเวลาการตรวจสอบชิ้นส่วนกระจายลมเป็นประจำ และเปลี่ยนชิ้นส่วนระบบนิวแมติกส์ตามความจำเป็น แทนที่จะรอให้เกิดความเสียหาย ตรวจสอบการสอบเทียบเซ็นเซอร์ตามช่วงเวลาที่วางแผนไว้เพื่อให้อุณหภูมิ ความดัน และค่าแรงตึงแม่นยำ จดบันทึกการสั่นสะเทือน ความผันผวนของแรงดัน หรือการเปลี่ยนแปลงของเสียงที่ผิดปกติในระบบขับเคลื่อน และทบทวนบันทึกนั้นเพื่อเป็นส่วนหนึ่งของโปรแกรมตรวจสอบสภาพเครื่องจักรอย่างต่อเนื่อง เนื่องจากการตรวจจับสัญญาณเตือนเหล่านี้ตั้งแต่เนิ่นๆ มักเป็นสิ่งที่แยกความแตกต่างระหว่างการปรับแต่งเล็กน้อยและการซ่อมแซมครั้งใหญ่
ออกแบบทางวิศวกรรมเพื่อรองรับการทำงานที่สม่ำเสมอและปลอดภัย
การปฏิบัติตามข้อควรระวังเหล่านี้อย่างสม่ำเสมอคือสิ่งที่ช่วยให้เครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง สามารถผลิตโครงสร้างฟองที่เสถียรและคุณภาพฟิล์มที่สม่ำเสมอในทุกๆ รอบการผลิต เครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง ของเราได้รับการออกแบบทางวิศวกรรมมาโดยเฉพาะเพื่อให้บรรลุความสม่ำเสมอนั้นได้ง่ายขึ้น ด้วยการควบคุมอุณหภูมิแบบหลายโซนที่แม่นยำ ระบบป้อนวัตถุดิบแบบอัดรีดร่วมที่ประสานงานกันเพื่อการยึดติดระหว่างชั้นที่เชื่อถือได้ ระบบแรงตึงของลูกกลิ้งกดและระบบม้วนที่เสถียร และคุณสมบัติด้านความปลอดภัยในตัวรวมถึงปุ่มหยุดฉุกเฉินและการป้องกันอินเตอร์ล็อค เมื่อรวมกับโครงสร้างการบำรุงรักษาเชิงป้องกันที่ตรงไปตรงมา เครื่องผลิตฟิล์มกันกระแทกของเราถูกออกแบบมาเพื่อให้ผู้ผลิตบรรจุภัณฑ์ขนาดกลางมีทั้งความน่าเชื่อถือ ความปลอดภัย และคุณภาพฟิล์มที่สม่ำเสมอตามที่ต้องการเพื่อให้การผลิตดำเนินไปอย่างราบรื่น ยินดีต้อนรับสู่การเรียนรู้เพิ่มเติมเกี่ยวกับเครื่องฟิล์มกันกระแทก 2 ชั้น ความเร็วปานกลาง ของเรา ขอข้อกำหนดการทำงานโดยละเอียด หรือหารือเกี่ยวกับการกำหนดค่าที่เหมาะสมสำหรับความต้องการในการผลิตของคุณ