วิธีปรับเครื่องจักรผลิตฟิล์มยืดเพื่อสลับการเกาะติดแบบหน้าเดียวและสองหน้า
2026-08-19
การสร้างความเหนียวติดที่สม่ำเสมอแบบหน้าเดียวหรือสองหน้าถือเป็นความท้าทายหลักในการผลิตฟิล์มยืดสมัยใหม่ เมื่อความหนาของฟิล์มลดลงและความเร็วในการผลิตเพิ่มขึ้น ความแปรผันเล็กน้อยในปริมาณสารเติมแต่ง ความหนาของชั้น อุณหภูมิหลอมเหลว และสภาวะการทำความเย็นสามารถส่งผลกระทบอย่างมีนัยสำคัญต่อประสิทธิภาพการเกาะติด อุปกรณ์รีดขึ้นรูปแบบดั้งเดิมมักต้องพึ่งพาการปรับเปลี่ยนด้วยมือและประสบการณ์ของผู้ปฏิบัติงานเป็นอย่างมาก ซึ่งอาจทำให้เกิดการกระจายตัวของสารเติมแต่งที่ไม่สม่ำเสมอ การเคลื่อนย้ายมากเกินไป การเสื่อมสภาพจากความร้อน การติดกันเป็นก้อน และการสูญเสียวัสดุโดยไม่จำเป็น เครื่องจักรผลิตฟิล์มยืดที่ทันสมัยให้การควบคุมตัวแปรเหล่านี้ที่แม่นยำยิ่งขึ้น ทำให้ผลิตโครงสร้างการเกาะติดที่แตกต่างกันได้ง่ายขึ้นด้วยผลลัพธ์ที่เสถียรและทำซ้ำได้
เหตุใดการควบคุมการเกาะติดจึงมีความสำคัญในการผลิตฟิล์มยืด
ฟิล์มยืดถูกใช้อย่างแพร่หลายสำหรับการห่อพาเลท การขนส่ง บรรจุภัณฑ์ในคลังสินค้า บรรจุภัณฑ์เพื่อการส่งออก และการบรรจุสินค้าทางอุตสาหกรรม ประสิทธิภาพการเกาะติดของฟิล์มส่งผลโดยตรงต่อความปลอดภัยของผลิตภัณฑ์ที่ถูกห่อระหว่างการขนส่งและการจัดเก็บ
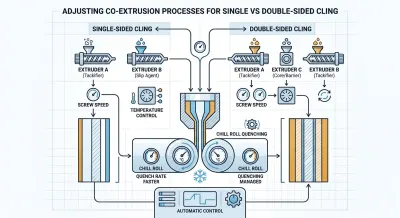
การเกาะติดแบบหน้าเดียวได้รับการออกแบบให้มีการยึดติดที่แข็งแรงกว่าบนพื้นผิวด้านหนึ่ง ในขณะที่พื้นผิวด้านตรงข้ามมีความเรียบหรือมีการเกาะติดต่ำกว่า โครงสร้างนี้ช่วยให้ฟิล์มยึดเกาะกับสิ่งของได้ พร้อมลดการเกาะติดที่ไม่พึงประสงค์ระหว่างชั้นฟิล์มที่อยู่ติดกันระหว่างการคลายม้วน เหมาะสำหรับการใช้งานที่ต้องการการปลดปล่อยแบบควบคุมและการจัดการม้วนฟิล์มที่ราบรื่น
การเกาะติดแบบสองหน้าให้การยึดติดบนพื้นผิวทั้งสองด้าน และสามารถใช้ได้ในกรณีที่ต้องการการสัมผัสระหว่างชั้นที่แข็งแรง อย่างไรก็ตาม การยึดติดที่มากเกินไปอาจทำให้เกิดการติดกันเป็นก้อน การคลายม้วนที่ยากลำบาก หรือการจัดการม้วนที่ไม่เสถียร ดังนั้น วัตถุประสงค์จึงไม่ใช่การเกาะติดสูงสุด แต่เป็นการเกาะติดที่ควบคุมได้ซึ่งตรงกับการใช้งานและข้อกำหนดของฟิล์ม
การปรับเครื่องจักรผลิตฟิล์มยืดสำหรับการเกาะติดแบบหน้าเดียว
โดยทั่วไปการเกาะติดแบบหน้าเดียวผลิตโดยใช้โครงสร้างฟิล์มหล่อหลายชั้น เช่น การกำหนดค่าแบบสามชั้นหรือห้าชั้น ฟังก์ชันการเกาะติดจะกระจุกตัวอยู่ในชั้นนอกที่กำหนดไว้ ในขณะที่พื้นผิวด้านตรงข้ามสามารถกำหนดสูตรด้วยคุณสมบัติการลื่นที่เหมาะสม
สามารถใส่ PIB หรือเม็ดยาย่อยเกาะติดที่เข้ากันได้เข้าไปในชั้นเกาะติด ในขณะที่อาจใช้เอรูกาไมด์หรือสารเติมแต่งการลื่นที่เหมาะสมอื่นๆ บนพื้นผิวด้านตรงข้ามเมื่อต้องการการยึดติดที่ต่ำกว่า ปริมาณที่ใช้จริงควรถูกกำหนดตามระบบเรซินที่เลือก คำแนะนำจากผู้จัดหาสารเติมแต่ง และระดับการเกาะติดที่ต้องการ มากกว่าการใช้อัตราส่วนคงที่สำหรับทุกผลิตภัณฑ์
การกระจายตัวของชั้นที่เสถียรก็มีความสำคัญไม่แพ้กัน เครื่องอัดรีดแต่ละเครื่องต้องรักษาผลผลิตให้สม่ำเสมอ เพื่อให้ชั้นหน้าที่ทำงานยังคงอยู่ในช่วงความหนาที่ออกแบบไว้ ควรประสานความเร็วสกรู อัตราการป้อน และอัตราส่วนชั้น เพื่อป้องกันความแปรผันเฉพาะจุดที่อาจเปลี่ยนความเข้มข้นพื้นผิวที่มีประสิทธิภาพของสารเติมแต่งการเกาะติด
การควบคุมอุณหภูมิยังต้องได้รับการดูแลอย่างระมัดระวัง อุณหภูมิหลอมเหลวที่สูงเกินไปหรือเวลากักเก็บที่ยาวนานอาจส่งผลต่อสารเติมแต่งและระบบโพลิเมอร์บางชนิด ในขณะที่อุณหภูมิไม่เพียงพออาจทำให้เกิดการหลอมเหลวและการกระจายตัวที่ไม่ดี ดังนั้น ควรปรับอุณหภูมิกระบอกและหัวแม่พิมพ์แบบ T ให้เหมาะสมตามเรซินเฉพาะและชุดสารเติมแต่ง
หลังจากที่หลอมเหลวออกจากหัวแม่พิมพ์แบบ T การทำความเย็นแบบควบคุมบนลูกกลิ้งทำความเย็นช่วยทำให้โครงสร้างฟิล์มเสถียร อุณหภูมิลูกกลิ้งทำความเย็นและสภาวะการสัมผัสที่เหมาะสมสามารถสนับสนุนการขึ้นรูปฟิล์มที่สม่ำเสมอและช่วยจำกัดการเคลื่อนย้ายของสารเติมแต่งที่ไม่พึงประสงค์ ควรพิจารณาการทำความเย็นร่วมกับความหนาของฟิล์มและความเร็วสายการผลิตเสมอ
| การเปรียบเทียบ | การเกาะติดแบบหน้าเดียว | การเกาะติดแบบสองหน้า |
|---|---|---|
| พื้นผิวที่เกาะติด | เกาะติดด้านเดียว ส่วนด้านตรงข้ามออกแบบให้มีการยึดติดต่ำกว่าหรือลื่นกว่า | เกาะติดทั้งสองด้านเพื่อการยึดติดระหว่างชั้นที่แข็งแรงขึ้น |
| การกระจายสารเติมแต่ง | สารเติมแต่งการเกาะติดส่วนใหญ่กระจุกตัวอยู่ในชั้นนอกด้านเดียว | สารเติมแต่งการเกาะติดกระจายอยู่ทั้งสองชั้นนอก |
| โครงสร้างฟิล์ม | เหมาะสำหรับโครงสร้างหลายชั้นที่มีฟังก์ชันการเกาะติดและการลื่นแยกกัน | ใช้โครงสร้างหลายชั้นที่มีชั้นเกาะติดหน้าที่สองชั้น |
| การควบคุมกระบวนการ | เน้นที่อัตราส่วนชั้น ปริมาณสารเติมแต่ง การทำความเย็น และการคลายม้วนที่ราบรื่น | ต้องการผลผลิตชั้นที่สมดุล การทำความเย็น ปริมาณสารเติมแต่ง และแรงตึงม้วน |
| การใช้งานหลัก | การห่อพาเลท การขนส่ง คลังสินค้า และบรรจุภัณฑ์ทั่วไป | การห่อสำหรับงานหนักและการใช้งานที่ต้องการการยึดเกาะสิ่งของที่แข็งแรงขึ้น |
การปรับเปลี่ยนสำหรับการเกาะติดแบบสองหน้า
การเกาะติดแบบสองหน้าต้องการให้พื้นผิวด้านนอกทั้งสองด้านมีการยึดติดที่ควบคุมได้ ในโครงสร้างหลายชั้นแบบสมมาตร สามารถใส่สูตรการเกาะติดที่เข้ากันได้เข้าไปในชั้นนอกทั้งสองชั้น ในขณะที่ชั้นแกนกลางให้การรองรับทางกลและแยกพื้นผิวหน้าที่ทั้งสองออกจากกัน
เครื่องอัดรีดชั้นนอกทั้งสองเครื่องควรรักษาผลผลิตให้ซิงโครไนซ์กัน การป้อนที่แม่นยำและความเร็วสกรูที่เสถียรช่วยรักษาความหนาของชั้นเกาะติดทั้งสองชั้นตามที่ตั้งใจไว้ หากด้านใดด้านหนึ่งได้รับวัสดุมากกว่าอีกด้านหนึ่งอย่างมีนัยสำคัญ ฟิล์มสำเร็จรูปอาจแสดงประสิทธิภาพการเกาะติดที่ไม่สม่ำเสมอ
ชั้นแกนกลางยังสามารถช่วยควบคุมปฏิสัมพันธ์ระหว่างสูตรพื้นผิวทั้งสองได้ โครงสร้างเรซินแกนกลางที่เหมาะสมให้ความแข็งแรงทางกลและแยกชั้นหน้าที่ออกจากกัน อย่างไรก็ตาม การเคลื่อนย้ายของสารเติมแต่งขึ้นอยู่กับความเข้ากันได้ของโพลิเมอร์ อุณหภูมิ การเคลื่อนที่ของโมเลกุล ความหนาของชั้น และเวลาในการจัดเก็บ ดังนั้นจึงไม่ควรถือว่าชั้นแกนกลางเป็นสิ่งกีดขวางการเคลื่อนย้ายที่สมบูรณ์
การทำความเย็นมีความสำคัญเป็นพิเศษสำหรับฟิล์มเกาะติดแบบสองหน้า เนื่องจากพื้นผิวทั้งสองด้านมีการยึดติด การทำความเย็นที่ไม่เสถียรหรือแรงกดม้วนที่มากเกินไปสามารถเพิ่มความเสี่ยงในการติดกันเป็นก้อน ดังนั้น ควรปรับอุณหภูมิลูกกลิ้งทำความเย็น ความเร็วสายการผลิต อุณหภูมิฟิล์ม แรงตึงม้วน และความแข็งของม้วนให้เหมาะสมเป็นส่วนหนึ่งของกระบวนการแบบบูรณาการเดียว
การควบคุมความหนาของฟิล์มและความเร็วในการผลิต
ความหนาของฟิล์มมีผลโดยตรงต่อความสม่ำเสมอของการเกาะติด เกรดฟิล์มยืดบาง เช่น ประมาณ 12–15 ไมโครเมตร ต้องการการกระจายตัวของชั้นที่เสถียรเป็นพิเศษ เนื่องจากแม้ความเบี่ยงเบนของความหนาเพียงเล็กน้อยก็เป็นเปอร์เซ็นต์ที่สำคัญของโครงสร้างฟิล์มทั้งหมด
ความเร็วในการผลิตที่สูงขึ้นยังลดเวลาในการทำความเย็นและอาจทำให้ความไม่เสถียรของกระบวนการสังเกตเห็นได้ชัดเจนขึ้น เครื่องจักรผลิตฟิล์มยืดที่ทันสมัยสามารถรวมผลผลิตการอัดรีดที่เสถียรเข้ากับการตรวจสอบความหนาแบบออนไลน์เพื่อรักษาโปรไฟล์ฟิล์มที่สม่ำเสมอมากขึ้น เมื่อตรวจพบความเบี่ยงเบน ระบบควบคุมสามารถสนับสนุนการปรับเปลี่ยนกระบวนการอย่างทันท่วงทีและลดปริมาณวัสดุที่ไม่ได้มาตรฐาน
นอกจากนี้ ควรประเมินฟิล์มสำเร็จรูปผ่านการทดสอบเฉพาะการใช้งาน แรงเกาะติด ประสิทธิภาพการคลายม้วน ความต้านทานแรงดึง การยืดตัว ความต้านทานการทะลุ สัมประสิทธิ์ความเสียดทาน และความสม่ำเสมอของความหนา ล้วนช่วยกำหนดว่าพารามิเตอร์กระบวนการที่เลือกนั้นเหมาะสมสำหรับการใช้งานเป้าหมายหรือไม่
การป้องกันการติดกันเป็นก้อนและการเคลื่อนย้ายของสารเติมแต่ง
การเกาะติดมากเกินไปสามารถสร้างปัญหาการผลิตและการจัดเก็บได้ง่ายพอๆ กับการเกาะติดไม่เพียงพอ การยึดติดพื้นผิวที่มากเกินไปอาจทำให้ม้วนสำเร็จรูปติดกันเป็นก้อนหรือคลายม้วนได้ยาก อุณหภูมิในการจัดเก็บ แรงกดม้วน อุณหภูมิฟิล์ม และการเคลื่อนย้ายของสารเติมแต่ง ล้วนมีอิทธิพลต่อพฤติกรรมนี้
ดังนั้น การจัดการความร้อนที่เสถียรจึงเป็นสิ่งจำเป็น อุณหภูมิกระบอกและหัวแม่พิมพ์ที่ควบคุมได้ช่วยลดความเสี่ยงของการเสื่อมสภาพจากความร้อน ในขณะที่เวลากักเก็บที่เหมาะสมสนับสนุนการประมวลผลที่สม่ำเสมอ การทำความเย็นที่มีประสิทธิภาพหลังหัวแม่พิมพ์แบบ T ช่วยทำให้ฟิล์มเสถียรก่อนการม้วน
ควรพิจารณาการเคลื่อนย้ายของสารเติมแต่งในระหว่างการพัฒนาผลิตภัณฑ์ด้วย ประสิทธิภาพการเกาะติดสามารถเปลี่ยนแปลงได้หลังจากการจัดเก็บ เนื่องจากสารเติมแต่งบางชนิดอาจเคลื่อนย้ายผ่านเมทริกซ์โพลิเมอร์อย่างค่อยเป็นค่อยไป การเลือกเรซินที่เหมาะสม การออกแบบหลายชั้น การควบคุมอุณหภูมิ และการทดสอบการจัดเก็บสามารถช่วยสร้างกระบวนการผลิตที่เชื่อถือได้มากขึ้น
ระบบอัตโนมัติช่วยปรับปรุงการควบคุมการเกาะติดอย่างไร
ระบบอัตโนมัติสามารถปรับปรุงความสามารถในการทำซ้ำได้อย่างมีนัยสำคัญเมื่อผู้ผลิตผลิตเกรดฟิล์มยืดที่แตกต่างกัน เครื่องจักรผลิตฟิล์มยืดที่ควบคุมด้วย PLC สามารถประสานความเร็วของเครื่องอัดรีด การป้อนวัสดุ โซนอุณหภูมิ การทำความเย็น การตรวจสอบความหนา และพารามิเตอร์การม้วนผ่านระบบควบคุมแบบรวมศูนย์
การจัดการสูตรมีประโยชน์อย่างยิ่งเมื่อสลับระหว่างผลิตภัณฑ์การเกาะติดแบบหน้าเดียวและสองหน้า สามารถจัดเก็บพารามิเตอร์การผลิตที่ผ่านการตรวจสอบแล้วสำหรับโครงสร้างฟิล์มและความหนาที่แตกต่างกัน ช่วยให้ผู้ปฏิบัติงานเรียกใช้การตั้งค่าที่เหมาะสมและทำการปรับเปลี่ยนแบบควบคุมได้ แทนที่จะพึ่งพาการลองผิดลองถูกด้วยตนเองซ้ำแล้วซ้ำเล่า
การตรวจสอบความหนาแบบออนไลน์ให้ข้อได้เปรียบที่สำคัญอีกประการหนึ่ง การวัดโปรไฟล์ฟิล์มอย่างต่อเนื่องช่วยระบุความเบี่ยงเบนระหว่างการผลิตและสนับสนุนการดำเนินการแก้ไขที่รวดเร็วยิ่งขึ้น เมื่อรวมกับการควบคุมการอัดรีดและการม้วนที่เสถียร ระบบอัตโนมัติสามารถลดความแปรผันของกระบวนการและปรับปรุงการใช้วัสดุ
อัปเกรดสายการผลิตฟิล์มยืดของคุณเพื่อการเกาะติดแบบหน้าเดียวและสองหน้าที่แม่นยำ
การเกาะติดที่สม่ำเสมอแบบหน้าเดียวและสองหน้าขึ้นอยู่กับการควบคุมที่แม่นยำของวัตถุดิบ โครงสร้างชั้น ผลผลิตการอัดรีด อุณหภูมิ การทำความเย็น ความหนาของฟิล์ม และการม้วน เครื่องจักรผลิตฟิล์มยืดของเราบูรณาการกระบวนการสำคัญเหล่านี้เพื่อให้การผลิตที่เสถียรและทำซ้ำได้สำหรับความหนาของฟิล์มและข้อกำหนดบรรจุภัณฑ์ที่แตกต่างกัน
สำหรับผู้ผลิตที่กำลังอัปเกรดสายการผลิตที่มีอยู่หรือสร้างโรงงานผลิตใหม่ โซลูชันการอัดรีดหลายชั้นของเราผสมผสานการป้อนที่แม่นยำ ประสิทธิภาพหัวแม่พิมพ์แบบ T ที่เชื่อถือได้ การทำความเย็นที่มีประสิทธิภาพ การตรวจสอบความหนาแบบออนไลน์ ระบบอัตโนมัติ PLC และการควบคุมการม้วนที่เสถียร เทคโนโลยีเหล่านี้ช่วยปรับปรุงความสม่ำเสมอของฟิล์ม ลดการสูญเสียวัสดุ และสนับสนุนการผลิตที่มีประสิทธิภาพ ยินดีต้อนรับสู่การเลือกเครื่องจักรผลิตฟิล์มยืดของเราเพื่อสร้างสายการผลิตฟิล์มที่เชื่อถือได้และยืดหยุ่นมากขึ้น