Минимизация отходов материала при запуске Оборудования для изготовления стрейч-пленки
2026-08-25
В производстве высокопроизводительной стретч-пленки этап запуска многослойной экструзионной линии часто является наиболее ресурсоемким периодом для производителя. Каждый перезапуск между производственными циклами несет скрытые затраты, и эти затраты быстро накапливаются для производителей, работающих на одной линии с несколькими марками и спецификациями. Наши современные 2-слойные, 3-слойные и 5-слойные экструзионные машины для производства стретч-пленки разработаны для сокращения разрыва между включением питания и выпуском продукции, соответствующей спецификациям, превращая ранее дорогостоящий переход в быстрый, контролируемый процесс.
Где традиционные процедуры запуска оказываются неэффективными
Традиционные процедуры запуска страдают от знакомого набора проблем, которые усугубляют друг друга. Когда несколько экструдеров выходят на рабочий режим с разной скоростью, поток расплава, поступающий в фидблок, оказывается несинхронизированным, и достижение правильного соотношения слоев, особенно в 5-слойной соэкструзии, занимает гораздо больше времени, чем следовало бы. Колебания температуры в зонах нагрева добавляют еще один источник нестабильности, поскольку цилиндры и зоны матрицы редко достигают заданного значения одновременно, что приводит к появлению гелей и неравномерности толщины, которые преследуют раннее производство. Контроль толщины также отстает, так как автоматические сканеры толщины вмешиваются дольше, чем необходимо, что увеличивает время достижения товарного качества. А поскольку большинство традиционных линий лишены специального пути восстановления отходов запуска, некондиционный материал и обрезки кромки с этого этапа обычно полностью выбрасываются, а не возвращаются в производство.
Результатом является окно запуска, измеряемое часами, а не минутами, при этом значительный объем первичного полимера расходуется до того, как линия произведет товарный рулон. Для производителей, выполняющих частые смены марок или крупнообъемные экспортные заказы, эти отходы не являются ошибкой округления, это повторяющиеся затраты, которые снижают маржу при каждой переналадке.
Производители с частыми переналадками, обслуживающие смешанные отрасли
Производители, работающие на одной линии с несколькими марками и спецификациями, обычно обслуживают сочетание смежных отраслей с очень разными требованиями. Клиенты из сферы электронной коммерции и складского хозяйства обычно нуждаются в более тонкой, экономически эффективной стретч-пленке стандартного качества, в то время как клиенты из сектора строительных материалов и промышленного производства нуждаются в более тяжелой, изготовленной на заказ многослойной стретч-пленке, рассчитанной на более высокую нагрузку. Чередование этих типов заказов означает чередование запусков, и каждая переналадка, которая занимает больше времени, чем необходимо, усугубляет стоимость обслуживания обеих клиентских баз.
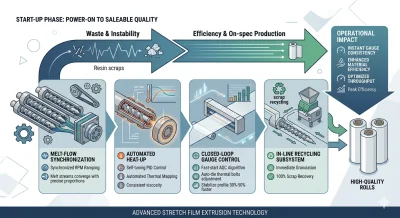
Наша технология синхронизированного увеличения числа оборотов двигателей напрямую решает эту проблему, координируя ускорение двигателей основного и сателлитных экструдеров в гармоничной последовательности, так что потоки расплава сходятся на фидблоке с точными пропорциями слоев уже с первого метра продукции. Вместо ожидания постепенного достижения равновесия расплава, линия достигает установившегося давления во всех экструдерах почти одновременно. Для производителя, переключающегося между стретч-пленкой для электронной коммерции и промышленной стретч-пленкой несколько раз в неделю, это значительно сокращает каждую переналадку, и эта экономия накапливается в течение десятков переключений марок за производственный год, предоставляя предприятию большую гибкость для прибыльного обслуживания обоих сегментов, а не рассматривая частые переналадки как неизбежные издержки ведения бизнеса.
Крупнообъемные экспортные производители, обслуживающие чувствительные к затратам отрасли
Производители, выполняющие крупные стандартизированные экспортные заказы, работают в условиях иного рода давления. Их типичные клиенты — экспортеры потребительских товаров, отгружающие товары для дома и личной гигиены, или поставщики сельскохозяйственных ресурсов, перемещающие удобрения и химическую продукцию насыпью — размещают крупнообъемные заказы с низкой маржой и жесткими сроками поставки. При экспортных объемах любые отходы, образующиеся во время запуска, умножаются в масштабе огромной производственной партии, и эти отходы напрямую отражаются в структуре затрат, которую производитель должен указывать в котировках конкурентам.
Именно здесь наши системы автоматического контроля толщины с обратной связью и внутрилинейной рециркуляции обрезков кромки демонстрируют наиболее явное преимущество. Наш автоматический сканер толщины вмешивается в течение пяти минут после запуска, и, связывая данные сканирования в реальном времени непосредственно с термоболтами автофильеры, система стабилизирует профиль стретч-пленки на 30–50 процентов быстрее, чем при ручной настройке. В то же время наша встроенная внутрилинейная система рециркуляции улавливает некондиционный материал и обрезки кромки, образующиеся в переходной фазе, гранулирует их и пневматически возвращает обратно в экструдер, где они повторно вводятся в основной слой в контролируемом процентном соотношении без ущерба для целостности готового рулона. Восстановление почти 100 процентов отходов запуска напрямую приводит к снижению себестоимости рулона при крупнообъемных прогонах, что именно и представляет собой ту маржу, которая необходима производителям для сохранения конкурентоспособности при котировании крупных экспортных заказов клиентам из сферы потребительских товаров и сельского хозяйства, которые сами работают с низкой маржой.
Технология, лежащая в основе этих результатов
Четыре интегрированные системы работают вместе, обеспечивая такой уровень производительности при запуске. Синхронизированное увеличение числа оборотов двигателей координирует ускорение экструдеров, так что соотношения слоев стабилизируются с первого метра, а не приходят в равновесие с течением времени. Автоматизированный нагрев с самонастраивающимся ПИД-регулированием одновременно выводит все зоны нагрева на заданное значение, в то время как непрерывное тепловое картирование микрокорректирует зоны на протяжении всего прогона для компенсации тепловой инерции и устранения горячих точек, вызывающих гели и неоднородную вязкость. Автоматический контроль толщины с обратной связью вводит в строй автоматический сканер толщины в течение пяти минут после запуска, сокращая время достижения стабильного профиля стретч-пленки примерно на треть или половину по сравнению с ручной настройкой. А внутрилинейная рециркуляция обрезков кромки полностью замыкает цикл, гранулируя и возвращая некондиционный материал в основной слой в реальном времени, так что отходы запуска восстанавливаются, а не выбрасываются.
Что это означает для производителей, эксплуатирующих наше оборудование
Стабилизация экструзии за минуты, а не за часы, меняет экономику эксплуатации многослойной линии. Производители получают мгновенную однородность толщины, достигая товарных высококачественных рулонов гораздо быстрее после каждого запуска. Эффективность использования материалов улучшается, поскольку меньше первичного полимера расходуется в переходной фазе, а производительность увеличивается по мере сокращения непродуктивного времени простоя в течение всего года. Для производителей, управляющих частыми сменами марок для одновременного обслуживания клиентов электронной коммерции и строительных материалов, или для крупнообъемных предприятий, поставляющих продукцию экспортерам потребительских товаров и сельскохозяйственной продукции в больших масштабах, эти улучшения преобразуются в реальные, измеримые улучшения себестоимости рулона и годового объема выпуска.
Спроектировано для минимизации отходов при запуске
Это стандарт, которому мы проектируем каждую экструзионную машину для производства стретч-пленки, независимо от того, является ли конфигурация 2-слойной, 3-слойной или 5-слойной. Наша инженерная команда может объяснить, как эти технологии запуска применяются к вашему конкретному ассортименту продукции, независимо от того, включает ли ваша деятельность частые переналадки для различных сегментов клиентов или крупнообъемные прогоны, где важен каждый процентный пункт эффективности использования материалов. Свяжитесь с нами, чтобы обсудить ваши производственные требования, и мы поможем вам найти конфигурацию, которая позволит вашей линии переходить от включения к рентабельному выпуску максимально быстро.