Hoe fabricage apparatuur voor stretchfolie de rekverhouding beïnvloedt: Belangrijke technische factoren
2026-09-02
Rekverhouding is een van de meest bepalende prestatie-indicatoren voor industriële wikkelfolie, maar ook een van de meest verkeerd beheerde. Een folie die te weinig rekt, kan de lading niet voldoende vasthouden, terwijl een folie die ongelijkmatig rekt, pallets kwetsbaar maakt voor verschuiven, doorscheuren en instorten tijdens het transport. De oorzaak van deze problemen ligt bijna altijd bij het extrusieproces zelf — en specifiek bij hoe een productiemachine voor stretchfolie de moleculaire oriëntatie beheert van smelt tot afgewerkte rol.
Waarom traditionele extrusie-opstellingen worstelen met consistentie van de rekverhouding
Oudere of minder nauwkeurige productielijnen behandelen schroefsnelheid en lijnsnelheid vaak als losjes gecoördineerde instellingen in plaats van een strak gesynchroniseerd systeem. Wanneer deze twee snelheden uit elkaar lopen, wordt de trekverhouding instabiel en verlaat de folie de lijn met een inconsistente dikte en onvoorspelbaar rekgedrag. Operators moeten vaak parameters handmatig bijstellen om dit te compenseren, wat traag, onnauwkeurig en moeilijk te herhalen is van run tot run.
Temperatuurregeling vormt een vergelijkbare uitdaging. Op machines zonder onafhankelijk geregelde verwarmingszones fluctueert de smeltviscositeit terwijl het polymeer door de cilinder en matrijs beweegt. Kleine variaties in viscositeit vertalen zich direct in ongelijkmatige moleculaire uitlijning, wat leidt tot plaatselijke zwakke plekken die bezwijken onder spanning lang voordat de rest van de folie zijn rekgrens bereikt. Koeling voegt een extra risico toe: als de chill-rol de warmte niet snel en gelijkmatig van de folie kan afvoeren, wordt de moleculaire oriëntatie die tijdens het rekken is ingesteld, nooit volledig vastgezet, waardoor de afgewerkte rol op sommige plekken bros en op andere plekken te zacht wordt.
Het cumulatieve effect van deze tekortkomingen is een folie die zich inconsistent gedraagt op de pallet — soms overrekt en scheurt, soms niet genoeg rekt om een lading veilig vast te houden.
Waar de rekverhouding in de praktijk echt van belang is
Deze technische tekortkomingen zijn niet abstract. Ze komen direct tot uiting in dagelijkse verpakkingsoperaties in zeer verschillende industrieën.
Bij het bundelen van metalen profielen en pijpen hebben ladingen vaak scherpe randen en onregelmatige doorsneden. Een folie met een instabiele rekverhouding oefent ongelijkmatige spanning uit rond deze vormen, wat leidt tot losse delen die bundels kunnen laten verschuiven, of op strakkere plekken, lokale overrekking die de folie doet scheuren tegen een scherpe rand. Beide falen brengen de ladingzekerheid tijdens het transport in gevaar.
De palletverpakking van kartonnen en papierrollen is afhankelijk van een folie die een constante, matige spanning uitoefent op een relatief zacht en samendrukbaar oppervlak. Wanneer de rekverhouding per wikkeling varieert, oefenen sommige lagen te veel druk uit en vervormen het product eronder, terwijl andere te weinig druk uitoefenen en de stapel niet stabiel houden. Het resultaat is productschade of losse lading — beide kostbare uitkomsten voor verzenders met grote volumes.
Geautomatiseerde wikkellijnen met hoge snelheid zijn wellicht het meest gevoelig voor instabiliteit van de rekverhouding. Deze systemen zijn gekalibreerd op een specifiek folierek- en spanningsprofiel, en elke inconsistentie uit het extrusieproces dwingt tot frequente handmatige herkalibratie op de wikkellijn zelf. Deze stilstand stapelt zich snel op in operaties die continu draaien, wat direct ten koste gaat van de doorvoer.
Technische precisie in moleculaire oriëntatie in het extrusieproces
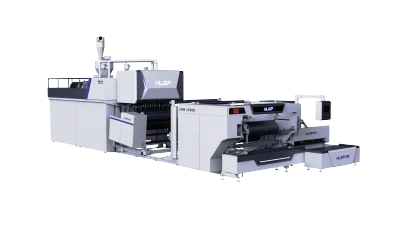
Een goed ontworpen productiemachine voor stretchfolie pakt instabiliteit van de rekverhouding aan bij de bron, te beginnen met de gesynchroniseerde regeling van schroefsnelheid en lijnsnelheid. Door deze twee variabelen in realtime te coördineren, blijft de trekverhouding binnen een strak, voorspelbaar bereik gedurende de hele run. Op productielijnen die lijnsnelheden tot 250 meter per minuut aankunnen, is deze synchronisatie wat de moleculaire oriëntatie consistent houdt, zelfs bij een hoge output — de folie rekt hetzelfde aan het begin van een rol als aan het einde.
Temperatuurbeheer speelt een even belangrijke rol. Onafhankelijke regeling over elke verwarmingszone houdt de smeltviscositeit stabiel van de trechter tot de matrijs, waardoor polymeerketens zich uniform kunnen uitlijnen in plaats van in de ongelijke plekken die ontstaan wanneer de temperatuur afwijkt. Deze stabiliteit voorkomt de zwakke plekken en het inconsistente rekgedrag waar minder geregelde systemen last van hebben.
Koelprestaties zijn het laatste stukje van de puzzel. Een circulerend water chill-rol systeem onttrekt direct na het extruderen warmte aan de folie, waardoor de moleculaire oriëntatie wordt vastgezet voordat deze kan ontspannen of vervormen. Snelle, gelijkmatige koeling verbetert de oppervlaktekwaliteit, ondersteunt de dimensionale stabiliteit en behoudt de elasticiteit die tijdens het rekken in de folie is opgebouwd — eigenschappen die vooral belangrijk zijn wanneer de folie moet terugveren en strak om onregelmatige ladingen moet klemmen.
De basis van dit alles is de mechanische integriteit van het extrusiesysteem zelf. Schroeven en cilinders vervaardigd uit genitreerd 38CrMoAlA-legeringsstaal behouden hun maatnauwkeurigheid en slijtvastheid gedurende lange productieruns, wat de output stabiel houdt en de geleidelijke afwijking in smeltstroom voorkomt die de trekregeling na verloop van tijd ongemerkt kan ondermijnen. In combinatie met een precisie-matrijsmontage kan de dwarsprofiel-diktevariaties worden beperkt tot ongeveer drie procent van de doelwaarde — een tolerantie die strak genoeg is om de rekverhouding uniform te houden over de volledige breedte van de folie, niet alleen over de lengte.
Van nauwkeurige rekverhoudingsregeling naar echte verpakkingsprestaties
Wanneer schroefsnelheid, lijnsnelheid, temperatuur en koeling allemaal samenwerken in plaats van onafhankelijk, worden de praktische voordelen direct in het veld zichtbaar. Op bundellijnen voor metalen profielen en pijpen produceert dit niveau van regeling folie die gelijkmatige spanning uitoefent rond onregelmatige vormen, waardoor zowel losraken als scheuren aan de randen wordt verminderd. Voor palletverpakking van kartonnen en papierrollen betekent een consistente rekverhouding dat de folie een constante, voorspelbare druk uitoefent over elke laag, waardoor de productintegriteit wordt beschermd terwijl de lading stevig vastzit. Op geautomatiseerde wikkellijnen met hoge snelheid vermindert folie met stabiel, herhaalbaar rekgedrag de noodzaak voor constante spanningsherkalibratie, wat helpt de doorvoer hoog te houden en ongeplande stops tot een minimum te beperken.
Dit is de diepere waarde achter onze productiemachines voor stretchfolie — het gaat niet simpelweg om het sneller produceren van folie, maar om het produceren van folie waarvan het rekgedrag betrouwbaar is, wikkeling na wikkeling, rol na rol. Wij bouwen gesynchroniseerde snelheidsregeling, zonespecifieke temperatuurregulatie, snelle chill-rol koeling en duurzame legeringsschroef- en cilinderconstructie in elke lijn, zodat de rekverhouding consistent blijft onder echte productieomstandigheden. Voor operaties waar ladingzekerheid, materiaalefficiëntie en lijnuptime allemaal op het spel staan, is die consistentie wat onze productiemachines voor stretchfolie zijn ontworpen om te leveren, run na run.