Gids voor Stabiele Productie van 0,01 mm Ultradunne Wikkelfolie
2026-09-07
Het produceren van stretchfolie met een dikte van 0,01 mm dwingt een precisieniveau af waar de meeste extrusielijnen nooit voor zijn ontworpen. Bij die dikte moeten de foliedikte, treksterkte en scheurweerstand tegelijkertijd op microscopische schaal worden gecontroleerd, en er is bijna geen marge voor afwijking. Een afwijking van slechts één micron is voldoende om webbreuken, inconsistente klevendheid en uitschietschrootpercentages te veroorzaken, waardoor het hele doel van het draaien van ultradunne folie — materiaal besparen — verdwijnt in verspilde output.
Waarom Standaardextrusielijnen Moeite Hebben met Deze Dikte
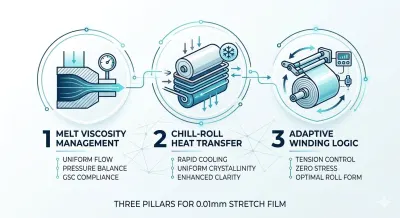
Het kernprobleem is dat de uniformiteit van de dikte exponentieel moeilijker te handhaven wordt naarmate de foliedikte afneemt, en de meeste conventionele stretchfolie-extrusiemachine-opstellingen zijn simpelweg niet ontworpen met die schaal in gedachten. Het bereiken van constante kwaliteit bij 0,01 mm vereist geavanceerde co-extrusietechnologie, nauwkeurige smeltviscositeitscontrole en geautomatiseerde wikkellogica die samenwerken — een standaardlijn die een van deze drie mist, vertoont dit meestal direct in de afgewerkte rol. Zonder strakke controle over de smeltviscositeit wordt de polymeerstroom ongelijkmatig over de breedte van de matrijs voordat de folie de koelwals heeft bereikt. Zonder snelle, uniforme warmteoverdracht bij de koelwals zijn de foliekristalliniteit en helderheid inconsistent van het ene deel van een rol naar het volgende. En zonder adaptieve wikkellogica bouwt zich interne spanning op in de afgewerkte rol, wat later zichtbaar wordt als vervorming tijdens opslag — een defect dat zich pas openbaart nadat de folie al is verzonden.
Productie van 0,01 mm Stretchfolie: Waarom Diktebeheer Belangrijk Is
De aantrekkingskracht van 0,01 mm folie is eenvoudig: minder materiaal per rol betekent lagere kosten per wikkeling, wat het meest belangrijk is in operaties met hoge volumes en krappe marges. Maar die aantrekkingskracht geldt alleen als de folie consistent presteert, en dat is precies waar standaardapparatuur in de problemen komt.
De palletverpakking van verse producten is van nature zeer kostenbewust, en ultradunne folie biedt in deze toepassing een echte verlaging van de materiaalkosten per rol. Het probleem is dat een ongelijkmatige dikte op een standaardlijn leidt tot meer foliebreuken tijdens het hogesnelheidswikkelen, en elke breuk betekent handmatig opnieuw wikkelen — wat stilletjes de arbeidsbesparing tenietdoet die ultradunne folie in eerste instantie zou moeten opleveren.
Groothandelaren in verpakkingsmaterialen die golfkartonnen dozen en andere bulkmaterialen palletiseren, verzenden met hoge frequentie en houden het verzendgewicht nauwlettend in de gaten. Wanneer een standaardextrusielijn niet consistent 0,01 mm kan halen, is de praktische terugval het draaien van een dikkere folie, wat gewicht en kosten toevoegt aan elke uitgaande zending in plaats van het onderliggende probleem op te lossen.
Distributeurs van huishoudelijke en plastic goederen die grote volumes van gemengde SKU's verwerken, hebben te maken met frequente omstellingen tussen productruns. Op standaardapparatuur is de productie van ultradunne folie bij deze omstellingen vaak onstabiel, waardoor de roldikte van de ene batch tot de andere aanzienlijk varieert — wat een moeilijk probleem is voor een distributeur die een consistente palletwikkelstandaard probeert te handhaven in een steeds wisselende productmix.
Machineconfiguratie Afstemmen op Ultradunne Dikte-eisen
Consistente productie van 0,01 mm hangt af van het afstemmen van de juiste co-extrusieconfiguratie op de toepassing, aangezien diktebeheer, structurele stabiliteit en kostenefficiëntie niet op dezelfde manier schalen over elk aantal lagen.
Onze 5-laags stretchfoliemachine biedt het hoogste niveau van diktebeheer in de reeks. Toegewijde huidlagen werken samen met een symmetrische kernstructuur, en dit co-extrusieplatform maakt nauwkeurige manipulatie van de smeltviscositeit over elke individuele laag mogelijk, in plaats van de folie als één uniforme massa te behandelen. Hoge draw-down productie, gecombineerd met premium LLDPE-harsen, houdt de polymeerstroom uniform van de matrijsuitgang tot de koelwals, en streng temperatuurbeheer houdt afwijkingen onder ±1°C over de adapter- en matrijszones — strak genoeg om diktebanden te voorkomen en een consistente folieoriëntatie te behouden. Dat niveau van diktebeheer is precies wat het hierboven beschreven probleem met de verpakking van verse producten aanpakt: minder breuken tijdens het wikkelen betekent dat de materiaalbesparing door ultradun gebruik daadwerkelijk de winst bereikt in plaats van te worden opgeslokt door nabewerking.
De 3-laags stretchfoliemachine hanteert een andere aanpak, gebouwd rond een symmetrische A/B/A-structuur met een kernlaag met hoge stijfheid die zowel de procescontrole als de folieprestaties optimaliseert. De engineeringstructuur voorkomt delaminatie tussen de lagen, zodat de ultradunne baan door de niprollen kan passeren zonder te rimpelen, zelfs bij een lagere dikte. Dubbele druksensoren zorgen voor een gebalanceerde geautomatiseerde wikkelspanning die telescopatie en luchtinsluiting tijdens het hogesnelheidswikkelen voorkomt, en het systeem produceert consequent stabiele rollen met een gewicht tot 300 kg met een precieze uitlijning van de kern tot de buitenste laag. Die structurele stabiliteit en de mogelijkheid voor grote rollen zijn zeer geschikt voor groothandelaren in verpakkingsmaterialen die opereren met hoge frequentie en hoge volumes palletten, waarbij een rol die zijn vorm en uitlijning behoudt bij aanhoudend hogesnelheidsgebruik net zo belangrijk is als de dikte zelf.
Voor toepassingen waar een instappunt met een lagere laagtelling meer zin heeft, biedt de 2-laags stretchfoliemachine een stabiele, kostenefficiënte oplossing voor essentiële dunne-folieproductie. Moderne 2-laagslijnen bevatten mechanische upgrades die specifiek zijn ontworpen om lage diktes aan te kunnen zonder folievervorming, waaronder gesloten-lus spanningsregeling die gebruikmaakt van servogestuurde systemen om de wikkelspanning automatisch aan te passen op basis van real-time diktefeedback. Geoptimaliseerde warmteoverdracht via zeer efficiënte koelrollen zorgt voor snelle koeling en uitzonderlijke rolvorming, en een nul-neck-down ontwerp zorgt ervoor dat de machine betrouwbaar 0,01 mm folie kan leveren met een consistente pre-stretch mogelijkheid van 14-16 gram. Deze configuratie biedt distributeurs van huishoudelijke en plastic goederen een betrouwbare, eenvoudigere manier om consistent ultradunne folie te produceren bij de frequente omstellingen die hun operaties met gemengde SKU's vereisen.
De Technische Pijlers achter Stabiele 0,01 mm Output
Bij alle drie de configuraties komt stabiele ultradunne productie neer op dezelfde drie onderling verbonden factoren die samenwerken. Smeltviscositeitsbeheer regelt de uniformiteit van de polymeerstroom door elk matrijskanaal, wat de basis is waar al het andere op vertrouwt. Warmteoverdracht van de koelwals zorgt voor snelle, uniforme koeling die de foliekristalliniteit en helderheid vastlegt voordat er inconsistentie kan optreden. Adaptieve wikkellogica elimineert interne spanning en voorkomt rolvervorming tijdens opslag, zodat de folie die de fabriek binnen specificaties verlaat, binnen specificaties blijft wanneer deze de klant bereikt.
Precisie Ontworpen voor de Diktes die het Meest Belangrijk Zijn
Het betrouwbaar produceren van 0,01 mm stretchfolie is geen kwestie van een standaardlijn langzamer laten draaien of nauwkeuriger afstellen — het vereist apparatuur die vanaf de grond af aan is gebouwd voor microscopische diktebeheersing. Of de prioriteit nu de maximale dikteprecisie is van een 5-laags platform, de structurele stabiliteit en de productie van grote rollen van een 3-laags systeem, of het kostenefficiënte instappunt van een 2-laags lijn, elk van onze stretchfolie-extrusiemachineconfiguraties is ontworpen om de toleranties te halen die ultradunne productie vereist. Als uw huidige lijn de materiaalbesparingen van dunne-folie verliest door breuken, nabewerking of inconsistente rollen, is het de moeite waard om met ons te praten over welke configuratie is gebouwd om dat bij de bron op te lossen.