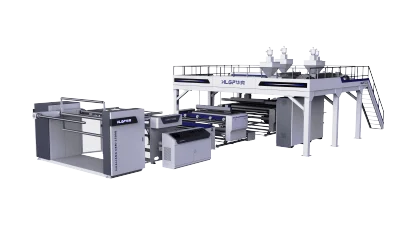
Bedieningsvoorschriften voor 3–5-laags middelhoge snelheid luchtkussenfoliemachines in industriële productie
2026-09-07
Een stabiele, reproduceerbare output is de hele reden om te investeren in een meerlaagse noppenfolie-extrusiemachine, maar het is ook het moeilijkst vast te houden zodra een lijn een tijdje heeft gedraaid. Een 3-5-laags middelhoge snelheidssysteem is van nature een co-extrusieproces, wat betekent dat het alleen consistent blijft wanneer procesparameters, mechanische synchronisatie en thermische stabiliteit allemaal samen worden beheerd in plaats van afzonderlijk. Sla een van deze drie over, en de folie die van de lijn komt, begint de operator te verraden - ongelijke bubbelstructuur, dikteafwijkingen of hechting die niet standhoudt zodra de rol de fabriek verlaat.
Waarom de productie van meerlaagse noppenfolie op oudere lijnen misgaat
De meeste instabiliteit die terug te voeren is op productieproblemen met oudere apparatuur, komt neer op een handvol terugkerende problemen. Procesparameterregeling is vaak te grof om kleine afwijkingen op te vangen voordat ze zichtbaar worden als defecten, waardoor de bubbelstructuur ongelijkmatig wordt en de foliedikte fluctueert van het ene deel van een rol naar het volgende. In een meerlaags co-extrusiesysteem moet de toevoer tussen de lagen gesynchroniseerd blijven - wanneer de smeltstroomsnelheden tussen de lagen niet op elkaar zijn afgestemd, wordt de hechting tussen de lagen onbetrouwbaar en lijdt de algehele structurele integriteit van de folie. Een ongelijkmatige temperatuurverdeling over de extrusie- en matrijsverwarmingszones verergert dit nog verder, aangezien de smeltstroom stabiel moet blijven om de bubbelvorming consistent te houden. Naast de proceskant worden spannings- en uitlijningsproblemen bij het wikkelen vaak niet beheerd totdat ze zich manifesteren als rimpels, randafwijkingen of ongelijke rolvorming, en mechanische transmissiecomponenten zoals tandwielkasten verslijten sneller zonder een gepland smeer- en inspectieroutine - dit alles leidt tot meer stilstand en minder voorspelbare output.
Waar inconsistente noppenfolie daadwerkelijk geld kost
Deze problemen treffen niet elke toepassing even hard - ze treffen het hardst in verpakkingstaken waar de folie delicate, vreemd gevormde of zeer zichtbare producten moet beschermen.
Bij de verpakking van cosmetica en beautycadeausets is presentatie bijna net zo belangrijk als bescherming, en kopers merken inconsistentie onmiddellijk op. Een ongelijke bubbelstructuur door een instabiel proces uit zich in zichtbare defecten in de wikkeling en verhoogt de kans op transportschade aan producten die al worden verkocht op hun uiterlijk.
Bij de verpakking van verlichtingsarmaturen hebben precisiecomponenten en fragiele glas- of acryldelen een noppenlaag nodig die de demping gelijkmatig over het hele oppervlak vasthoudt. Folie met inconsistente hechting tussen lagen is gevoelig voor plaatselijke inzakking onder stapeldruk, waardoor precies de verkeerde plek op een armatuur onbeschermd blijft.
Bij de verpakking van buitensportartikelen zijn producten vaak onregelmatig van vorm en zwaarder dan standaard retailgoederen. Noppenfolie met een ongelijke dikteverdeling door een inconsistent proces laat dunne plekken achter die schokken niet kunnen absorberen zoals de rest van de rol dat wel kan, waardoor de bescherming zich concentreert waar deze het minst nodig is en dun is waar deze het meest nodig is.

Standaard bedieningsvoorschriften voor een 3-5-laags middelhoge snelheid noppenfolie-extrusiemachine
Consistente output op een 3-5-laags middelhoge snelheid noppenfolie-extrusiemachine begint voordat de lijn ooit draait. Een volledige systeeminspectie moet voor het opstarten worden voltooid, met betrekking tot de stabiliteit van mechanische en pneumatische systemen, de consistentie van de luchttoevoer en de bevestiging dat elke verwarmingszone in het extrusiesysteem en de matrijs binnen het gespecificeerde temperatuurbereik blijft. De extrusietemperatuurinstellingen variëren afhankelijk van de harsformulering en laagstructuur, dus dit is geen enkel vast getal om af te vinken - het is een bereik dat moet worden geverifieerd voor de specifieke structuur die die dag draait, omdat een uniforme temperatuurverdeling de smeltstroom en bubbelvorming stabiel houdt vanaf de eerste meter folie tot de laatste. Deze ene stap pakt een groot deel van het consistentieprobleem in uiterlijk aan dat optreedt bij cosmetica- en beautyverpakkingen, waar elk zichtbaar defect in de wikkeling onaanvaardbaar is.
Materiaalvoorbereiding verdient evenveel aandacht. Polyethyleenharsen moeten goed worden gedroogd om het vochtgehalte te beheersen voordat ze worden verwerkt, omdat vochtgerelateerde instabiliteit stroomafwaarts leidt tot verwerkingsinconsistentie die moeilijk terug te voeren is naar de bron. In een meerlaags co-extrusiesysteem moet de toevoer tussen de lagen in balans en gesynchroniseerd zijn, zodat de smeltstroomsnelheden over de lagen heen overeenkomen - inconsistentie hier is precies wat leidt tot onstabiele hechtingsprestaties en het risico op plaatselijke inzakking dat verpakkingen van verlichtingsarmaturen niet kunnen tolereren.
Zodra de productie op gang is, houdt continue monitoring van de belangrijkste procesvariabelen het systeem binnen zijn stabiele werkvenster. Smelttemperatuur, extrusie-outputstabiliteit, lijnsnelheid, binnendruk van de bubbel en wikkelspanning beïnvloeden elkaar allemaal, en coördinatie daartussen bepaalt de gelijkmatigheid van de foliedikte en de algehele productconsistentie. Real-time parameterbewaking gedurende de hele bedrijfscyclus is de meest betrouwbare manier om afwijkingen op te vangen voordat ze afval worden - dit is de beheerslaag die ervoor zorgt dat de verpakking van buitensportartikelen gelijkmatig over een onregelmatig oppervlak wordt beschermd in plaats van dun op de plekken die er het meest toe doen.
Het bubbelvormings- en luchtverdelingssysteem moet regelmatig worden geïnspecteerd om te bevestigen dat de luchtstroom uniform blijft en de bubbelgeometrie stabiel blijft, omdat afwijking hier vaak het eerste teken is van een zich ontwikkelend dikteprobleem. Aan de wikkelzijde moeten spanning en uitlijning actief worden geregeld om rimpels, randafwijkingen of ongelijke rolvorming te voorkomen, die allemaal van een goede foliebatch een onbruikbare rol maken in de allerlaatste stap van de productie. Mechanische transmissiecomponenten, waaronder tandwielkasten en aandrijfsystemen, moeten een geplande smeer- en inspectieroutine volgen in plaats van een reactieve, aangezien dit de componenten zijn die het meest waarschijnlijk mechanische inconsistentie introduceren naarmate ze slijten.
Stilleggen verdient dezelfde discipline als opstarten. Het extrusiesysteem en de matrijs moeten een gecontroleerd koelproces ondergaan om thermische spanning en materiaaldegradatie te voorkomen, gevolgd door het spoelen van het systeem met geschikte reinigingsmiddelen om ophoping van restpolymeer te voorkomen voordat de volgende run begint. Preventief onderhoud tijdens dit venster moet inspectie van luchtverdelingscomponenten, kalibratie van sensoren en vervanging van slijtagegevoelige onderdelen omvatten op basis van het aantal gewerkte uren in plaats van te wachten op een zichtbare storing.
Precisieprocesbeheer ingebouwd in de machine
Deze voorzorgsmaatregelen werken omdat onze 3-5-laags middelhoge snelheid noppenfolie-extrusiemachines zijn gebouwd om elke maatregel gemakkelijker consistent te onderhouden, niet moeilijker. Nauwkeurige regeling van de verwarmingszones, gesynchroniseerde meerlaagse toevoer en stabiele bubbelvormings- en wikkelsystemen zijn in het platform ontworpen, zodat operators een proces binnen nauwe toleranties beheren in plaats van te compenseren voor een machine die uit zichzelf afwijkt. Voor cosmeticamerken die zich geen zichtbare defecten kunnen veroorloven, fabrikanten van verlichting die fragiele precisieonderdelen beschermen, of producenten van buitenuitrusting die onregelmatige en zwaardere producten verpakken, is dit niveau van beheerste, reproduceerbare productie wat een noppenfoliemachine verandert van een bron van variabiliteit in een betrouwbaar onderdeel van de verpakkingslijn. Als uw huidige apparatuur moeite heeft om deze parameters consistent vast te houden, zijn onze 3-5-laags middelhoge snelheid noppenfolie-extrusiemachines speciaal gebouwd om die kloof te overbruggen.