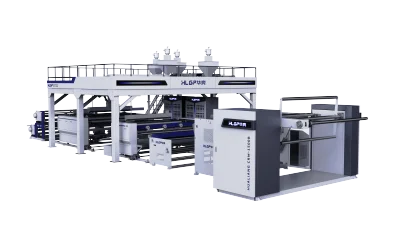
Bedieningsvoorschriften voor 3–5-laags hogesnelheids luchtkussenfoliemachines in industriële productie
2026-08-24
Het op hoge snelheid laten draaien van een meerlaagse noppenfolie-extrusiemachine is een andere uitdaging dan het laten draaien van een enkellaagse lijn. Meerdere extruders, meerdere materiaalstromen en meerdere temperatuurzones moeten allemaal synchroon werken, en zelfs een kleine onbalans in één laag kan zich manifesteren als een zwakke hechting of een onstabiele bellenstructuur stroomafwaarts. Begrijpen waar deze risico's vandaan komen, is de eerste stap om ze te vermijden.
De echte uitdagingen achter de productie van meerlaagse noppenfolie
Het coördineren van meerdere extruders is moeilijker dan het lijkt. Elke laag in een 3–5-laags structuur speelt een andere rol, dus het smeltgedrag van elke stroom moet consistent blijven, zelfs als de lijnsnelheid toeneemt. Wanneer één extruder afwijkt van zijn ideale verwerkingsvenster, komt de onbalans vaak tot uiting als een slechte hechting tussen de lagen of een onregelmatige bellenvorming, in plaats van als een duidelijke fout, waardoor het gemakkelijk over het hoofd wordt gezien totdat de productkwaliteit er al onder lijdt.
Materiaalvoorbereiding voegt een extra moeilijkheidsgraad toe. Een typische 3–5-laags structuur kan LDPE gebruiken vanwege de sealingprestaties, LLDPE vanwege de mechanische sterkte en gerecycled materiaal in de kernlaag om de kosten te beheersen. Dat mengsel werkt alleen als het vochtgehalte strikt wordt gecontroleerd, vooral bij gerecyclede input. Overtollig vocht introduceert micro-defecten die de folie verzwakken en de bellengeometrie destabiliseren, dus voedsystemen moeten een betrouwbare droogcapaciteit ingebouwd hebben in plaats van dat dit als een bijzaak wordt behandeld.
Temperatuurbeheer is waar veel productieproblemen eigenlijk hun oorsprong vinden. Het is verleidelijk om elke extruder en verwarmingszone op dezelfde instellingen te laten draaien voor de eenvoud, maar verschillende materialen hebben verschillende smeltindexen en verschillende thermische gevoeligheden. Gerecyclede materialen hebben vaak iets hogere verwerkingstemperaturen nodig, terwijl speciale lagen een veel smaller thermisch venster nodig kunnen hebben. Zonder gesegmenteerde verwarming en onafhankelijk instelbare matrijscomponenten wordt het bijna onmogelijk om aan al deze vereisten tegelijk te voldoen, vooral naarmate de snelheid toeneemt en de foutmarge kleiner wordt.
Aan de mechanische kant hebben tandwielpompen, smeltdruksensoren en filtratiesystemen zoals schermwisselaars allemaal continue aandacht nodig. Smeltdruk en debietstabiliteit kunnen fluctueren om redenen die niet altijd van buitenaf zichtbaar zijn, en als die fluctuaties onopgemerkt blijven, komen ze uiteindelijk naar boven als diktevariaties of een ongelijkmatige bellenstructuur. Hogesnelheidsbedrijf versnelt ook de slijtage van componenten, dus inspectie-intervallen die zijn gebaseerd op werkelijke bedrijfsomstandigheden, in plaats van een vast algemeen schema, maken een echt verschil in het voorkomen van ongeplande stilstand.
Laagstructuurbeheer verdient ook zijn eigen aandacht. Een van de echte voordelen van een meerlaagse lijn is de mogelijkheid om de dikteverhouding tussen lagen aan te passen aan verschillende toepassingseisen, of dat nu een dikkere buitenlaag voor punctieweerstand betekent of een zwaardere kern voor kostenefficiëntie. Het stabiel houden van die verhouding vereist echter continue monitoring van de extrusie-output en foliedikte in plaats van periodieke steekproeven, omdat kleine afwijkingen in de output van één laag stilletjes de algehele balans van de folie kunnen veranderen zonder een duidelijke alarm te geven.
Belangrijke voorzorgsmaatregelen bij het bedienen van een meerlaagse noppenfoliemachine
Een paar bedieningsgewoonten maken het verschil tussen een stabiele 3–5-laags run en een batch inconsistente folie. Te snel opvoeren na het opstarten is een van de meest voorkomende fouten: het op volle snelheid brengen van alle extruders voordat elke temperatuurzone daadwerkelijk is gestabiliseerd, leidt meestal tot een periode van ongelijkmatige bellenvorming die pas zichtbaar wordt als de folie al rolt. Elke zone zijn doeltemperatuur laten bereiken en vasthouden voordat de lijnsnelheid wordt verhoogd, is een kleine voorzorgsmaatregel die een grote hoeveelheid afval voorkomt.
Materiaalwissels verdienen dezelfde discipline. Overschakelen naar een nieuwe batch gerecycled materiaal, of het aanpassen van de verhouding van nieuw materiaal tot gerecycled materiaal in de kernlaag, verandert de smeltstroomeigenschappen van die stroom, en het verwerken van het nieuwe materiaal met de vorige instellingen is een veelvoorkomende bron van problemen met de hechting tussen de lagen. Het controleren van het vochtgehalte vóór het voeden, in plaats van aan te nemen dat de vorige drooginstellingen nog steeds van toepassing zijn, is een eenvoudige stap die defecten voorkomt die anders moeilijk terug te leiden zijn naar hun bron.
Smeltdruk- en debietwaarden zijn de moeite waard om te volgen als trends in plaats van als afzonderlijke datapunten. Een sensorwaarde die technisch binnen het bereik ligt maar gestaag in één richting afwijkt, is vaak een vroeger waarschuwingssignaal dan een waarde die plotseling piekt, en het vroegtijdig opmerken van die afwijking geeft operators de tijd om aanpassingen te doen voordat het de bellengeometrie of foliedikte beïnvloedt. Dezelfde logica is van toepassing op het luchtverdeelsysteem: het verifiëren dat de luchtstroomkalibratie nog steeds nauwkeurig is na elke mondstukreiniging, onderhoud of matrijsaanpassing voorkomt dat kleine onbalansen veranderen in zichtbare variaties in bellenmaat over de breedte van de folie.
De timing van onderhoud is net zo belangrijk als het onderhoud zelf. Wachten op een zichtbare fout voordat tandwielpompen, schermwisselaars of transmissiecomponenten worden geïnspecteerd, leidt meestal tot meer stilstand dan een schema dat is gebaseerd op werkelijke draaiuren en belastingsomstandigheden. Trillings- en temperatuurbewaking op belangrijke mechanische componenten kan vroege tekenen van slijtage signaleren ruim voordat die componenten de foliekwaliteit beïnvloeden, wat vooral waardevol is bij hogesnelheidsbedrijf waar het venster tussen een vroege waarschuwing en een ongeplande stop veel korter is dan bij een langzamere lijn.
Waarom meerlaagse noppenfolie nog steeds belangrijk is in moderne verpakkingen
Ondanks al deze complexiteit blijft noppenfolie een van de meest praktische beschermende verpakkingsmaterialen die beschikbaar zijn. Het is licht van gewicht, absorbeert schokken goed en biedt een sterke balans tussen bescherming en kosten, daarom is het overal te vinden, van e-commerce pakketten tot verpakkingen van apparaten en precisieapparatuur. Meerlaagse constructie is wat fabrikanten in staat stelt om die balans verder te duwen, waarbij ze sealingprestaties, mechanische sterkte en kosteneffectief kernmateriaal combineren in één folie in plaats van concessies te doen aan de ene eigenschap om de andere te krijgen.
Dat is precies waarom de apparatuur die deze folie produceert zo belangrijk is. Een foliestructuur kan op papier worden ontworpen, maar het wordt pas een betrouwbaar product als de machine elke laag, elke temperatuurzone en elke drukwaarde binnen de tolerantie kan houden, run na run, op productsnelheid.
Hoe wij noppenfolie-extrusiemachines bouwen die standhouden bij hoge snelheid
Dit is het probleem waar wij omheen ontwerpen. In plaats van elke extruder af te stellen op een enkel gedeeld temperatuurprofiel, gebruiken onze noppenfolie-extrusiemachines onafhankelijk instelbare verwarmingszones en matrijscomponenten voor elke laag, zodat LDPE, LLDPE en gerecyclede of speciale materialen elk binnen hun eigen optimale bereik kunnen worden verwerkt. Dat soort laag-voor-laag controle is wat het smeltgedrag consistent houdt over de breedte van de folie en zorgt voor een sterke, stabiele hechting tussen de lagen, zelfs als de outputsnelheid toeneemt.
We besteden dezelfde aandacht aan de mechanische systemen die een meerlaagse lijn stabiel houden gedurende lange productieruns. Tandwielpompen, smeltdruksensoren en filtratiecomponenten zijn gekoppeld aan continue monitoring, zodat afwijkingen in druk of debiet kunnen worden opgemerkt en gecorrigeerd voordat ze in zichtbare defecten veranderen. Het bellenvormings- en luchtverdeelsysteem is gekalibreerd om een uniforme luchtstroom te handhaven, wat uiteindelijk bepaalt of de bellengeometrie en foliedikte consistent blijven van de eerste meter folie tot de laatste.
We ontwerpen ook onze voedings- en materiaalhanteringssystemen met ingebouwde droogcapaciteit, wat het meest van belang is wanneer gerecycled materiaal deel uitmaakt van de structuur. Het onder controle houden van het vochtgehalte in de invoerfase voorkomt het soort micro-defecten dat moeilijk te traceren is zodra ze in de afgewerkte folie verschijnen. Aan de onderhoudskant zijn onze machines gebouwd met toegankelijke transmissiesystemen, verwarmingselementen en drukregelcomponenten, waardoor het praktisch is om conditiegebaseerde inspecties uit te voeren in plaats van pas te reageren nadat een storing is opgetreden.
Dikteconsistentie is ingebouwd in dezelfde controleftilosofie. Onze procescontrolesystemen volgen de extrusie-output en foliedikte over alle lagen in realtime, zodat operators kunnen zien hoe de dikteverhouding van een bepaalde laag zich ontwikkelt en kleine correcties kunnen aanbrengen voordat de folie buiten de gedefinieerde tolerantie raakt. Dit is bijzonder nuttig tijdens materiaalwissels en opstarten, wanneer de omstandigheden het minst stabiel zijn en het risico op het produceren van off-spec folie het hoogst is. In plaats van te vertrouwen op operators om elk rimpel effect handmatig op te vangen, geeft de machine de relevante gegevens weer, zodat gecoördineerde aanpassingen over extrusie-eenheden heen snel en met minder giswerk kunnen plaatsvinden.
Geen van deze elementen werkt in isolatie. Een goed gecontroleerde temperatuurzone helpt niet veel als de smeltdruk afwijkt, en een stabiel mechanisch systeem kan niet compenseren voor slecht gedroogd invoermateriaal. Daarom benaderen wij machineontwerp als een gecoördineerd systeem in plaats van een verzameling afzonderlijke componenten, omdat dat uiteindelijk is hoe de productie van meerlaagse noppenfolie zich op de fabrieksvloer gedraagt.
Als uw productielijn te maken heeft met inconsistente bellenstructuur, ongelijkmatige laaghechting of meer stilstand dan een hogesnelheidsschema kan absorberen, is het de moeite waard om goed te kijken hoe uw huidige apparatuur deze interacties tussen materiaal, temperatuur en mechanische stabiliteit beheert. Wij bouwen onze noppenfolie-extrusiemachines specifiek om die coördinatie te beheren, zodat fabrikanten die 3–5-laags structuren draaien een consistente foliekwaliteit kunnen handhaven zonder de productie te vertragen. Als u apparatuur evalueert voor een nieuwe lijn of de stabiliteit van een bestaande lijn wilt verbeteren, gaan we graag uw materiaalvereisten en productiedoelstellingen door en helpen we u de juiste configuratie te vinden.