뉴스
스트레치필름 기계 연휴 기간 전원 끄기 및 유지보수 가이드
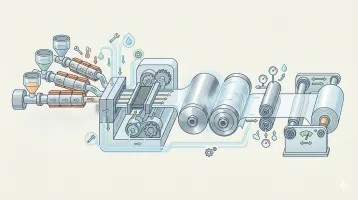
연휴 기간 동안 스트레치필름 압출기를 보호하려면 전용 세정제를 사용하여 엑스트루더 배럴 내부를 제어 퍼징해야 합니다. 다이 헤드 내 폴리머의 열화 및 탄화를 방지…
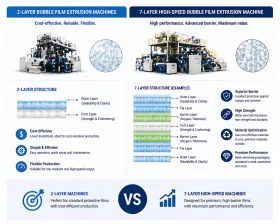
생산 규모 설정: 2레이어 또는 7레이어 에어버블 제조설비를 선택해야 할까요?
한국의 포장재 및 보호재 생산업체들은 시장의 다변화된 요구를 충족시키면서도 원가 효율성을 유지하는 데 어려움을 겪고 있습니다. 기존 단일 또는 2층 장비로는 고기능성 필름의 수요를 감당하기 어렵고, 고속 대량 생산 시 품질 안정성과 장벽 특성 확보가 핵심 과제로 부상했습니다. 이에 따라 2레이어와 7레이어 에어버블 제조설비 중 어느 것을 선택할지가 중요한 결정 사항이 되고 있습니다.

5레이어 스트레치필름 기계 사용 시 주의사항
고속 포장라인에서 발생하는 두께 불균일, 강도 낮음, 자재 손실 문제는 전통적인 다층 필름의 근본적 한계입니다. 이를 해결하기 위해 정밀한 온도 제어와 레이어 구조 관리가 필수적입니다.
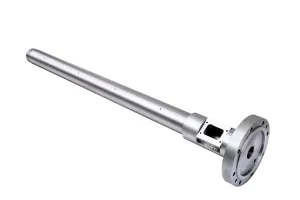
두꺼운 배럴 및 스크류 설계의 온도 제어 장점
두꺼운 배럴 및 스크류 설계는 열 손실을 최소화하여 에너지 효율을 15~20% 향상시키고, 용융 온도를 ±5°C 정밀 유지로 제품 품질 일관성을 보장합니다. 얇은 배럴 설계의 단점을 극복하는 이 기술은 생산 비용 절감과 경쟁력 강화의 핵심입니다.

3층 스트레치필름 기계의 작동 프로세스 및 사용법
산업용 스트레치필름은 높은 투명도와 균일한 두께, 탁월한 인장 강도를 동시에 요구합니다. 특히 한국의 첨단 제조 및 물류 환경에서는 필름의 미세한 결함도 생산 라인 정지나 품질 불만으로 이어질 수 있어, 기존 단층 또는 2층 공정으로는 이러한 요구를 충족시키기 어려웠습니다. 주요 기술적 한계는 다음과 같았습니다.

타공 통기성 스트레치 필름 압출 공정 및 기술
수분 제어와 하중 안정성이 필수적인 농산물 및 냉장 물류 분야에서 타공 통기성 스트레치 필름의 수요가 급증하고 있습니다. 기존 단층 필름은 공기 흐름과 인장 강도 사이의 균형을 맞추지 못해 손상 및 곰팡이 발생이 빈번했습니다. 본 기사에서는 LLDPE 수지를 사용하는 캐스트 및 블로우 필름 기술을 기반으로...
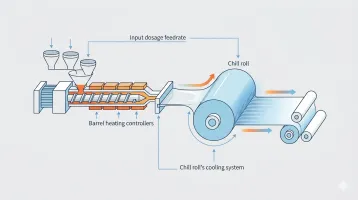
스트레치필름의 접착력 저하? 스트레치필름 기계 트러블슈팅 가이드
스트레치필름 압출 생산에서 점착력 저하는 PIB 부족, 과도한 용융 온도, 불안정한 냉각 등이 주요 원인입니다. 3층·5층 스트레치 필름 제조기를 활용한 정밀 온도 제어와 균일 분산 기술로 자가 점착성과 하중 안정성을 극대화하는 솔루션을 제시합니다.

타이밍 벨트와 일반 체인의 차이
고정밀 필름 생산에서 체인의 누적 오차와 진동은 끊임없는 골칫거리입니다. 이를 해결한 타이밍 벨트 기술은 무오차 동기화와 초저소음 설계로 완벽한 필름 롤을 약속합니다.

중국 고객이 13년 만에 당사 에어캡 제조 설비를 재구매한 이유
글로벌 포장 산업은 매우 희박한 마진과 까다로운 납품 일정으로 운영됩니다. 대량 및 중량 포장 공급업체의 경우, 자본 설비의 선택이 장기적인 수익성을 좌우합니다.
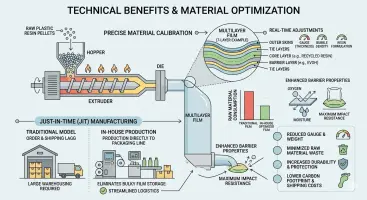
자체 생산의 경제적 이점: 에어버블 제조설비를 통한 비용 절감
외부 구매 의존은 높은 물류비와 공급 불안정을 야기합니다. 맞춤형 에어버블 필름의 자체 생산은 이러한 과제를 해결하는 열쇠입니다. 적절한 에어버블 제조설비(2~7층, 저속~고속) 투자는 생...