熔融流動速度から見るプチプチ製造機械の品質完全ガイド
2026-08-28
輸出グレードの緩衝フィルムを製造する上で、最も厄介なボトルネックの一つが、不安定な気泡形成である。ポリマーのメルトフローレート(MFI)がロットごとに変動すると、バブル破裂、気泡高さの不均一、そしてスクラップ率の急増が、ほぼ一晩で発生し得る。80メートル/分以上で稼働する高速ラインでは、メルトレオロジーの小さな変動でさえ、安定した生産をコストのかかるトラブルに変えかねない。気泡フィルム押出機メーカーとして、当社のプラットフォームは、オペレーターにロットごとの対応を強いるのではなく、この変動性を制御下に置くことを目的に設計されている。
なぜメルトの不安定性が従来機を悩ませるのか
従来の気泡フィルムラインの大半は、原材料に実際に存在するばらつきを補償するようには設計されていない。そのスクリューとバレルの形状は、単一の汎用プロファイルに従う傾向があり、安定したバージン樹脂では問題ないが、ロットが変わってメルト粘度が変動すると、すぐに困難に直面する。専用の混練セクションがないため、均質化が不十分なメルトは、しばしばゲル状の斑点をダイまでそのまま運び、後日、完成フィルムの弱点として現れる。
旧型機の温度制御は、通常、緻密な閉ループ制御ではなく、大まかなゾーン単位で行われる。そのため、局所的な過熱が発生しやすく、ポリマーのMFIを静かに押し上げ、成形段階に達する直前にメルトを不安定化させる。さらに、ダイとエアリングの設計が問題を悪化させる。固定された冷却空気流は、予想とは異なる挙動を示すメルトフロントに適応できないからだ。その結果、気泡は過膨張して崩壊するか、フィルム幅全体にわたって不均一に形成される。高速ラインでは、これらの問題はすべて拡大される。破裂率が上昇し、エッジトリムの廃棄量が増加し、リサイクル材料のブレンドは事実上不可能になる。
安定した気泡形成が本当に重要な場面
メルトフローの不安定性の影響は、生産現場の不便さに留まらず、フィルムの使用現場にも及ぶ。輸出や長距離物流包装では、ロールは使用されるまでに複数の取扱拠点を経由する。気泡の完全性に一貫性が欠けると、製造工場から遠く離れた倉庫で、最も避けたい形で顕在化する。隠れた破裂点や気泡高さの不均一なロットは、到着時にロール全体が不合格となり、顧客との関係も損なわれかねない。
医療機器や医薬品の包装では、さらに水準が高くなる。これらの製品は、清潔さ、均一な気泡寸法、長期的なエア保持性に依存しており、これは通常の商業用包装では必要とされない要求である。診断機器やガラスバイアルの出荷において、緩衝層の弱点は許されない。この分野のバイヤーが適用する品質公差は、一般的な業界の期待値よりもはるかに厳しい。メルトフローがわずかに変動すると、それに起因する肉厚のばらつきやセルの崩壊が、まさに出荷品の損傷として現れる弱点となる。そしてこの業界では、その損害は単なる返品よりもはるかに大きなコストを伴う。
予測可能な気泡を実現するメルトエンジニアリング
当社の気泡フィルム押出機プラットフォームは、単一の修正策ではなく、機械的、熱的、構造的な制御が連携して機能することで、まさにこのギャップを埋めるように設計されている。
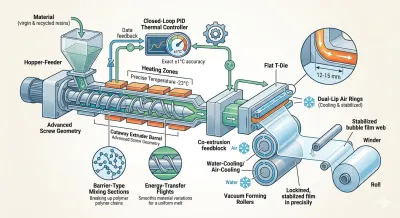
スクリュー形状が第一の防御線である。2層、3層、5層、7層の構成で提供される高速機は、バリアタイプの混練セクションを採用しており、下流でゲル状の斑点が形成される前に、高MFIのポリマー鎖を物理的に分解する。スクリュー上のエネルギートランスファーフライトは、材料のばらつきによる粘度変動をさらに低減するため、リサイクル樹脂をバージン材料とブレンドした場合でも、メルトは均一にせん断された状態を保つ。

温度安定性は、精度±1℃を保持する閉ループ・マルチゾーンPID加熱システムによって実現される。各共押出層は、単一の大まかな設定値を共有するのではなく、それぞれの理想的な処理ウィンドウ内に維持される。これにより、MFIを範囲外に押し上げ、熱劣化を引き起こす恐れのある局所的な過熱を防止する。
中速および低速構成では、モーターに過負荷をかけることなく低MFI樹脂を処理する必要があるため、ダイと冷却システムも同様に慎重に調整される。12~15ミリメートルの最適化されたダイランド長は、内部押出圧力のバランスをとり、ポリマーがダイリップを出る前に緩和することを可能にし、気泡形状を歪める可能性のある内部応力を低減する。デュアルリップエアリングは、大容量・低流速の冷却気流を供給し、メルトフロントを安定化させ、気泡の過膨張や早期崩壊を防止する。構成に応じて水冷または空冷される真空成形ローラーは、押出速度と正確に同期して回転するため、各セルはMFI結晶化ウィンドウ内の最適な時点で正確に固定される。
より強固なメルト制御がラインアップ全体にもたらすもの
これらの制御は、各機種の生産優先順位に合わせて、測定可能な利点として現れる。7層高速気泡フィルム機(定格900kg/時)では、MFI変動を±1.5g/10分以内に抑えることで、最大出力時における破裂率を約45%削減。安定したメルトプロファイルは、フィルム厚さを全幅にわたって均一に保ち、エッジトリム廃棄量を大幅に削減する。これらは、規模の大きい一貫性が不可欠な大量輸出注文に直接貢献する。
3~5層中速機は、気泡形成中の一定の圧力差により、セル径を±0.2mm以内に維持し、高級包装に適した清潔で均一な外観を実現する。この安定性はまた、単位厚さあたりの圧縮強度を約15%向上させ、保護性能を犠牲にすることなくフィルムの薄肉化を可能にする。この利点は、物流包装と、医療・医薬品顧客が要求するより厳しい公差の両方に適合する。
2層低速機では、同じメルト安定化の原理が、軽量・小気泡フィルムのレイフラット均一性を約30%向上させるとともに、産業廃棄物や消費後のリサイクルペレットの処理をより予測可能なものにする。これにより、軽負荷用途や、フィルムの弾性を損なうことなくリサイクル含有率を高めたい製造業者にとって、実用的な選択肢となる。
予測不可能な材料を信頼性の高いアドバンテージに変える
原材料のばらつきはなくならないが、もはや生産結果を左右する必要はない。調整されたスクリュー形状、閉ループPID熱管理、同期化されたダイと成形ローラー設計を組み合わせることで、当社の気泡フィルム押出機ラインアップは、不安定なメルト挙動を制御され再現性のあるプロセスへと変える。大規模な輸出生産を拡大することが優先事項であれ、医療用包装のような厳格な緩衝公差を満たす必要があるリーンなラインを稼働させることであれ、根底にあるメルト制御は同じである。この一貫性こそが、破裂率とスクラップ率を低く抑え、気泡フィルムがロールごとに、期待通りの性能を発揮することを保証するのである。