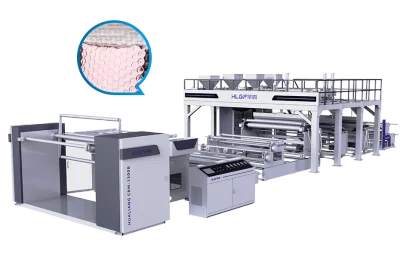
7層高速気泡緩衝材製造機の使用上の注意
2026-08-28
最先端の7層高速気泡フィルム製造機への投資は、保護包装業界における自社の地位を強化しようとするあらゆるメーカーにとって、戦略的な一手である。しかし、この設備をこれほど生産的にしている共押出の複雑性と高速運転は、同時に精密な取り扱いを要求する。その取り扱いを適切に行うことは、単なるメンテナンス上の問題ではなく、機械が安定した性能と強力な投資収益率を提供するか、あるいは繰り返し発生するダウンタイムと不良ロールの原因となるかを決定する要素である。
あらゆることに優先する原料管理の規律
多層共押出は、それに供給される材料の品質と同じ程度にしか機能しない。このため、原料の品質は、運用規律を開始すべき最初の場所となる。7層システムに投入される樹脂は、メルトフローインデックス、水分含有量、純度について、指定された要件を一貫して満たす必要がある。なぜなら、これらの特性のいずれかにおけるわずかな偏差でも、即座に全7層に波及する可能性があるからである。汚染されたペレットや一貫性のない樹脂ロットは、下流で不安定な層接着、気泡形成不良、またはダイスクリーニングが完了するまで生産を完全に停止させるノズル詰まりとして現れる傾向がある。
原料がホッパーに到達する前の厳格な品質管理プロセスは、問題を事後的にトラブルシューティングするよりも、これらの問題を防止する最も効果的な方法である。これは、サプライヤーの証明書がすべてを物語っていると想定するのではなく、入荷する樹脂を仕様に対してチェックし、異なる材料ロットを適切に分離してラベル付けし、ホッパーでの混同がダイヘッドでの数時間に及ぶ清掃作業にならないようにすることを意味する。また、特に樹脂の水分含有量に細心の注意を払う価値がある。微量の水分でもバレル内で蒸気に変わり、フィルムが冷却されてロールに巻き取られた後にのみ可視化するボイドや表面欠陥を生じさせる可能性があるためである。記憶や習慣に頼るのではなく、簡易な生産前チェックを確立することで、オペレーターは不良ロットが押出機に到達する前にそれを一貫して捉えることができるようになる。
安定した温度管理
熱管理は、驚くほど多くの回避可能な問題の発生源である。特に、押出バレルとダイヘッドが熱衝撃に対して最も脆弱な起動時と停止時において顕著である。起動時の急激な加熱は、システムが平衡状態に達する前に機械的コンポーネントに不均一な熱応力をかけ、その応力は、単一の起動で目に見える故障を引き起こさなくても、繰り返しのサイクルで蓄積される。段階的な温度上昇により、ポリマーが均一に溶融する時間が与えられ、機械的コンポーネントが制御された速度で膨張するため、システム全体が動作温度に達するまで安定する。
停止時にも同様の注意が逆方向に適用される。押出バレルとダイヘッドを急速に冷却すると、ダイヘッドのアライメントがずれるリスクがある。不均一な収縮により、多層共押出が依存する精密な位置決めからコンポーネントがずれる可能性があるためである。制御された段階的な冷却手順は、そのアライメントを保護し、機械が次回も同様に確実に起動し、次の生産運転を開始する前に再調整を必要としないようにするのに役立つ。
予防保全が高速運転の持続可能性を支える
高速で運転すると、メンテナンスの遅延による影響が拡大する。このため、7層高速ラインでは、低速の設備よりも積極的なメンテナンスルーチンが重要となる。気泡形成および空気分配システムは、安定した気泡形成と均一なフィルム構造を確認するために定期的に検査する必要がある。部分的に制限された空気経路でも、フィルム幅全体にわたって気泡の高さが不均一になる可能性があるためである。
ニップローラーのアライメント、表面状態、および巻取り張力制御も同様に注意深く監視する必要がある。これらの領域のいずれかの問題は、しわ、不均一なロール、または張力の不安定性として表面化する傾向があり、これらは顧客が最終製品を開封したときに初めて明らかになる。機械的伝動コンポーネント(チェーンドライブやギアボックスを含む)は、メーカーが推奨するスケジュールと潤滑剤の種類で潤滑する必要がある。誤った潤滑剤やサービス間隔の延長は、適切にメンテナンスするよりも交換に費用がかかるコンポーネントの摩耗を加速させるからである。各検査ポイントの簡単なメンテナンスログを保持することで、完全な停止に発展する前に、徐々に増加する張力のばらつきなどの発展傾向を発見することが容易になる。

問題を早期に発見するためのオペレーター訓練
最もよくメンテナンスされた機械であっても、小さな問題を大きな問題になる前に発見するのに十分な理解を持つオペレーターに依存する。7層高速気泡フィルム製造機を扱うすべてのオペレーターは、特に日常業務に関わる高温ゾーンと可動機械部品を考慮し、マンマシンインターフェース、緊急停止手順、およびロックアウトタグアウト安全プロトコルについて完全に訓練されるべきである。
訓練は安全手順だけに留まるべきではない。安定した気泡形成、一貫したフィルム厚、および清浄な表面品質がどのようなものかを理解しているオペレーターは、プロセスの偏差がまだ小さな調整で済むうちに、あるいはスクラップのロール全体を生産した後ではなく、それに気付く可能性がはるかに高い。そのような日常的な視覚的およびプロセス監視を標準作業手順に組み込むことで、オペレーターを受動的な機械監視員ではなく早期警告システムに変え、高速ラインでの最初の数週間に新米オペレーターを経験豊富なスタッフとペアにすることで、マニュアルを読むだけよりもはるかに速くその判断力を養うことができる。
慎重な運用が最も重要となる分野
これらの予防措置は、低速で低容量の機械ではなく、7層高速ラインの出力に依存する特定の業界で最も重要である。自動車および産業用部品の包装はその明確な例である。鋭利なエッジ、不規則な形状、またはかなりの重量を持つ部品には、すべてのロールにわたって一貫した多層強度が必要であり、温度上昇の問題によって引き起こされた不安定な層接着や薄肉部を持つバッチは、倉庫の棚ではなく、組立ラインに損傷した部品が到達することを意味する可能性がある。この分野のバイヤーは、フィルム性能を厳しく指定する傾向があり、動作パラメータから一時的にでも逸脱した機械は、フィルムに負荷がかかるまで明らかな視覚的兆候なしに、それらの仕様を満たさないロールを生産する可能性がある。
大量のeコマースフルフィルメント業務は、関連するが異なる課題を提示する。これらの顧客は、パレット単位ではなくトラック単位で気泡フィルムを注文するため、メンテナンスの見落としやオペレーターの初期警告サインの見逃しなどによる防止可能な中断は、スクラップを生み出すだけでなく、フルフィルメントセンターが自社の業務を継続するために依存している納入スケジュールを脅かす。その中断のコストは、問題が発生する前にラインが生産可能であった量に正比例する。これはまさに、上記の予防措置が、低速の小型機械よりも高速設備でより重要である理由である。
規律を長期リターンへと変える
7層高速気泡フィルム製造機は、真に高度な生産システムを代表するものであるが、その性能は、日々どのように注意深く運転されるかと切り離せない。厳格な材料取り扱い基準、起動時および停止時の規律ある温度管理、一貫した予防保全スケジュール、および徹底したオペレーター訓練にコミットするメーカーは、中断の減少、より安定した出力、および設備のより長い稼働寿命を実現する立場に立つことができる。適切な運用は、最終的に、高度な気泡フィルム押出機を、単なる大型設備投資から、長年にわたって利益を生み出し続ける、信頼性が高く高収益な生産資産へと変えるのである。