大量生産における気泡膜の1ロールあたりコストを削減する方法
2026-09-16
大量の気泡フィルム生産における収益性最大化の鍵は、機械の稼働速度を上げることよりも、ロール単価を実際に左右する要素、すなわち原材料の無駄とエネルギー消費を制御することにある。従来の単層押出ラインは、これらのいずれも考慮して設計されていなかった。不均一な気泡形状、高いスタートアップスクラップ率、不均衡な熱管理は、たとえ設備が正常に稼働しているように見えても、ラインから出るすべてのロールに静かにコストを上乗せしている。多層共押出とエネルギーを意識したプロセス制御に基づいて構築された気泡フィルム押出製造機は、これらの非効率性を事後的に補うのではなく、発生源で対処する。
従来の生産ラインが損失を生む理由
単層ラインは通常、クッション性からシール性まで、完成フィルムに必要なすべての特性を一つの樹脂配合で提供することに依存している。これらの機能を層間で分離する能力がなければ、メーカーは性能を保証するためだけに、アプリケーションが実際に必要とするよりも厚いフィルムを流さざるを得ないことが多い。この過剰なゲージは、一ロールあたりの樹脂消費量に直接反映される。
スタートアップと段取り替え時のスクラップは、第二のコスト層を追加する。応答性の高い厚さフィードバックがないラインでは、ゲージの変動は完成ロールが検査されるまで検出されず、その時点で生産ロット全体がすでに許容範囲を外れている可能性がある。熱的不均衡が問題を複雑にする:バレルと冷却ロールの温度がプロセスウィンドウから外れると、気泡形成とフィルム安定性に影響を与え、不良材料の可能性を高める。これらの問題は、単一の大きな費用として現れることはない。むしろ、生産ロット全体で徐々に蓄積され、大量生産ではその差が大きくなる。
気泡フィルムの生産コストが最も重要となる場面
これらのコスト圧力は、気泡フィルムが小規模なカスタムバッチではなく、大量かつ連続的に消費される場面で最も顕著になる。生産ラインの末端で完成品を包装する家電メーカーは、数千もの同一パッケージにわたって一貫した緩衝性能を必要とするため、フィルム厚さや気泡均一性のわずかなばらつきも全ロットで拡大される。パレット積みされた商品を大量に輸出する建設資材輸出業者は、競争力のある輸出価格を維持するために予測可能な材料コストに依存しており、樹脂効率はマージンに直接影響する要素となる。高速飲料・ボトル詰めラインでは、二次包装が連続ライン速度に追従する必要があり、段取り替えを遅くしたり、効率的なプロセスにスクラップを持ち込んだりすることなく、信頼性の高い気泡フィルムが求められる。これらの各場面において、フィルム自体のコストは、それを生産する機械の効率と切り離せない。
多層共押出による原材料費削減
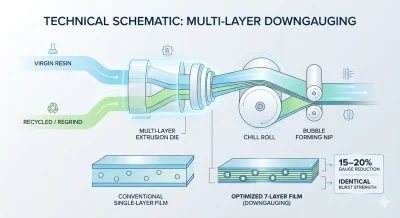
多層気泡フィルム押出製造機は、フィルム全体で単一の配合を使用するのではなく、機能に応じて樹脂を分配することを可能にする。外層はシール強度と表面透明性に最適化できる一方、コア層はリサイクル樹脂や低コスト樹脂の配合比率を高めても全体の性能を損なわない。この積層アプローチにより、アプリケーションが必要とするクッション性と破裂強度を維持しながら総ゲージを低減することが可能となり、生産されるすべてのロールで樹脂消費量を削減できる。
標準化された包装を大量に扱う家電メーカーにとって、これは顧客が期待する保護性能を変えることなく、ユニットあたりの材料コストを低減することを意味する。建設資材輸出業者にとっては、コア層にリサイクル含有物を組み込む能力が、特に樹脂価格が変動するルートにおいて、バルク出荷のランデッドコストを管理する追加の手段となる。精密な層比率制御は、認識された材料規格への準拠もサポートし、生産バッチ間で文書化された一貫性を必要とする輸出業者にとって重要である。
応答性の高い厚さ制御によるスクラップ削減
ゲージのばらつきは、不要なコストへの最も直接的な経路の一つである。仕様よりも厚いフィルムは、スクラップにならなくても樹脂を無駄にするからである。自動厚さ監視とクローズドループ制御を備えた気泡フィルム押出製造機は、定期的な手動チェックに頼るのではなく、ラン全体を通じてゲージを厳密で検証可能な許容範囲内に維持する。偏差が発生した場合、システムはそれが許容範囲外の材料のフルロールに波及する前に、インラインで修正できる。
この応答性は、生産を長時間の品質チェックのために停止することがスループットを阻害する高速飲料・充填ラインの顧客にとって特に価値がある。高速での気泡同心性と張力を一定に維持することで、不良材料の量を減らし、段取り替え時の不均衡な廃棄物の発生を防ぐ。シフトの経過中に、変動するラインと自己補正するラインの差は、総材料費のかなりの部分を占める可能性がある。
樹脂挙動に合わせたスクリューとダイの設計
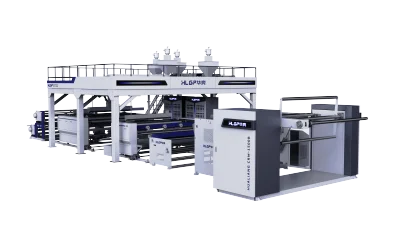
コスト効率は、層構造と厚さ制御だけの問題ではない。押出システム自体が処理される樹脂に適合しているかどうかにも依存する。溶融感度の高い樹脂やリサイクル含有樹脂を、異なる材料プロファイル用に設計されたスクリューとダイで処理すると、ゲル形成、不均一な溶融流動、計画外のダウンタイムのリスクが高まり、実効出力が低下する。当社の気泡フィルム押出製造機は、高速、中速、低速の各構成と2層から7層までの層数で提供され、すべてのアプリケーションを単一の汎用セットアップに強制するのではなく、各生産ラインの特定の樹脂ブレンドと出力要件にスクリュー形状とダイ設計を適合させることができる。
この柔軟性は、リサイクル品や再生品を含む様々な樹脂ソースを扱うメーカーにとって最も重要であり、一貫した溶融挙動を常に想定できるとは限らない。生産を設備の制限に適応させるのではなく、実際に使用される樹脂用に構成された設備を選択することで、ミスマッチな処理条件に起因するダウンタイムと材料損失を回避するのに役立つ。
スマートな熱管理によるユーティリティコスト削減
エネルギー消費は、特に連続大量生産において、ロール単価のもう一つの主要な変数である。バレル加熱とチルロール温度は、規定のプロセスウィンドウ内に維持する必要があり、非効率な熱制御は、システムがそのウィンドウを保持するために必要以上に動作することを強いる。集中熱管理は、押出駆動部に永久磁石同期モーターと組み合わせることで、従来の非同期モーター構成と比較して消費電力を削減し、長時間のランでも安定した出力を維持する。
複数シフトまたは連続生産スケジュールを実行するメーカーにとって、エネルギー使用量のわずかな削減でも、時間の経過とともに大幅に複利効果をもたらす。より安定した熱プロファイルと組み合わせることで、加熱・冷却コンポーネントの機械的摩耗も低減し、メンテナンス間隔の延長と生産の計画外中断の低減をサポートする。大量の家電製品や飲料包装ラインなど、24時間稼働する施設は、この安定性から最も恩恵を受ける。なぜなら、連続稼働ラインでの計画外ダウンタイムは、すでに断続的に稼働しているラインでの同じ中断よりもはるかに高いコストがかかるからである。
当社の気泡フィルム押出製造機は、材料効率、スクラップ削減、エネルギー消費を別々の問題として扱うのではなく、ロール単価に複数の方向から同時に対処するように設計されている。多層共押出により、樹脂は最も価値を発揮する場所で使用され、クローズドループ厚さ制御により材料廃棄物を最小限に抑え、構成可能なスクリュー、ダイ、および熱システムにより、機械がそれが提供するアプリケーションの樹脂と出力要件に適合することが保証される。大量に気泡フィルムを生産するメーカーにとって、この組み合わせは、完成フィルムが提供する必要がある保護性能を損なうことなく、生産コストを削減するための実用的で測定可能な道筋を提供する。