プチプチ製造機械における廃棄物を削減する方法
2026-08-19
材料廃棄は、プロテクティブパッケージ製造における生産コスト、材料利用率、および全体的な効率に直接的な影響を及ぼす。気泡フィルム生産において、不安定な温度、不均一なエアフロー、厚み制御の不良、非効率的な材料変更は、いずれもスクラップを増加させる要因となる。より薄く、より強く、より持続可能なパッケージを求める製造業者にとって、精密なプロセス制御の重要性はますます高まっている。
適切に設計された気泡フィルム押出機は、溶融安定性、気泡形成、厚み均一性、および生産自動化を改善することにより、不要な廃棄物の削減に貢献できる。その目的は単に生産量を増やすことではなく、同一の原材料からより多くの良品フィルムを生産することにある。
気泡フィルム生産における廃棄物の一般的な原因
廃棄物は気泡フィルム生産のほぼすべての段階で発生し得る。一般的な問題の一つに、溶融温度の変動が挙げられる。ポリマーが均一に加熱されない場合、溶融粘度が変化し、押出安定性やフィルム均一性に影響を及ぼす。また、過度な温度上昇は材料劣化のリスクを高める可能性もある。
不安定なエアフローも廃棄物の発生源となる。気泡形成は、安定した空気圧と冷却条件に依存する。これらの条件にばらつきが生じると、気泡寸法の不均一、シワ、エッジの不安定化、または厚み変動を引き起こす可能性がある。
材料変更や製品切り替えも、多大なスクラップを発生させる一般的な要因である。LDPE、LLDPE、マスターバッチ配合、または適切なリサイクル材料間の切り替えには、押出条件および冷却条件の調整が必要となる。管理された切り替えプロセスがなければ、安定生産に復帰するまでに、より多くのフィルムを廃棄せざるを得なくなる。
これらの問題はしばしば相互に関連している。単一のパラメータのみを改善しても、総廃棄物量の大幅な削減にはつながらない可能性がある。効果的な廃棄物管理には、押出、温度、エアフロー、冷却、巻取りの統合的な管理が必要である。
気泡フィルムに精密なプロセス制御が必要な理由
気泡フィルムは、家具、ガラス、電子機器、家庭用品、産業部品、およびeコマース出荷品の保護に広く使用されている。その空気充填構造は、衝撃や振動に対する緩衝性を提供すると同時に、表面損傷の防止にも役立つ。
同時に、パッケージ製造業者は、十分な保護性能を維持しつつ、より薄いフィルムを求める傾向が強まっている。より少ない材料を使用するには、より優れた厚み制御が必要となる。なぜなら、厚すぎれば材料消費量が増加し、局所的に薄い部分があればフィルム性能に悪影響を及ぼす可能性があるからである。
このため、押出精度は特に重要となる。安定した気泡フィルム押出機は、材料利用率を向上させながら、より均一なフィルム構造の実現に貢献できる。
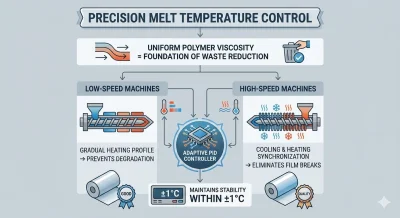
精密な溶融温度制御
安定した溶融温度は、効率的な押出の基盤の一つである。制御された加熱・冷却システムは、より一貫性のあるポリマー処理条件を維持し、安定した溶融粘度を支える。
PID温度制御は、実温度と目標温度を継続的に比較し、それに応じて加熱出力を調整する。実際の安定性は、樹脂、機械構成、周囲環境、および運転パラメータに依存するが、正確な制御は不要な温度変動の低減に役立つ。
低速生産においては、段階的な加熱が温度オーバーシュートと不要な入熱を低減できる。高出力生産においては、押出システムがより高い熱負荷の下で動作するため、連動した加熱と冷却がますます重要となる。
目的は、プロセス全体を通じて単一の固定温度を維持することではなく、各材料および生産条件に適した温度プロファイルを確立することにある。
良好な気泡形成のための安定したエアフロー
一貫性のあるエアフローは、安定した気泡形成に不可欠である。エアリングと冷却システムは、気泡構造の周囲に均一な条件を提供し、気泡サイズやフィルム形状のばらつきを最小限に抑える必要がある。
この点は、3層、5層、および7層の気泡フィルム生産においてさらに重要となる。多層構造は材料配分においてより高い柔軟性を提供するが、同時に、押出速度、空気圧、冷却、およびライン速度の統合的な調整を必要とする。
適切に構成されたエアフローおよび冷却システムは、気泡の不安定性、エッジ変動、シワ、およびその他の不良原因となる欠陥を低減し、結果として不合格フィルムや追加トリミングの削減に貢献できる。
効率的な材料および製品切り替え
起動時および材料変更は、生産廃棄物の一般的な発生源である。異なる樹脂グレード、厚み、幅、または気泡仕様間の切り替え時には、押出システムが安定状態に達するまでの時間を要する。
管理された切り替えプロセスは、不要なスクラップを低減できる。スクリュー速度、供給量、溶融温度、冷却条件、および巻取り速度は、独立して調整するのではなく、相互に連携させて調整すべきである。
PLC自動化は、生産レシピを保存し、オペレーターが異なる製品に適した設定を呼び出せるようにすることで、再現性をさらに向上できる。実際の切り替え廃棄物量は材料や生産条件に依存するが、自動化されたパラメータ管理は手動調整ミスを低減し、安定化プロセスを短縮できる。
PLC自動化と厚み制御
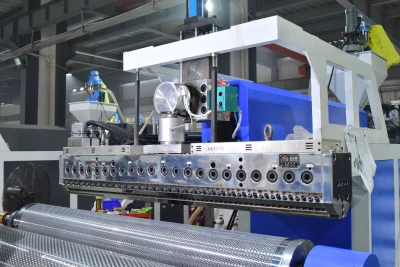
最新の押出ラインでは、PLCシステムとオンライン監視を活用してプロセスの一貫性を向上できる。温度、押出速度、冷却条件、巻取り速度などの主要パラメータは、集中制御システムを通じて監視および管理できる。
オンライン厚み測定は、特に薄肉気泡フィルムにおいて有用である。これにより、オペレーターはロール全体を生産した後に問題を発見するのではなく、生産中に厚み偏差を特定できる。
自動化はオペレーターの経験を代替するものではない。樹脂特性、装置状態、周囲温度、および製品仕様は依然として生産結果に影響を及ぼす。自動化はむしろ、より迅速なフィードバックとより再現性の高い制御を提供し、オペレーターがプロセスを所望の生産範囲内に維持することを支援する。
材料効率のための機械構成の最適化
廃棄物削減は、機械構成の選定時から開始すべきである。生産ラインは、必要なフィルム幅、厚み、構造、生産量、および材料組み合わせに適合するものでなければならない。
2層および3層システムは、標準的なプロテクティブパッケージに実用的なソリューションを提供できる。一方、5層および7層構成は、要求の厳しい用途に対してより高い柔軟性を提供する。
多層押出は、製造業者が材料をより効率的に配分するのにも役立つ。仕様が許す限り、選択された層に適切なリサイクル材料を配合しつつ、機能層に要求される性能を維持することが可能である。このアプローチは、単にフィルム全体の厚みを増加させることなく、材料効率を向上できる。
スクラップ削減のための実践的な方法
製造業者は、安定した押出温度の維持、エアフローおよび冷却条件の監視、ダイおよび気泡設定の最適化、ならびに押出速度と巻取り速度の同期を図ることで、材料利用率を向上できる。
予防保全も同様に重要である。摩耗した部品、不安定なセンサー、汚染、および冷却性能の低下は、プロセス変動を徐々に増大させる可能性がある。定期点検は、機器を意図された範囲内で動作させるのに役立つ。
生産データも定期的にレビューすべきである。起動スクラップ、切り替え廃棄物、エッジトリム、不合格ロール、および材料消費量を追跡することで、最大の損失がどこで発生しているかを明らかにできる。これにより、プロセス調整を仮定ではなく実際の生産データに基づいて行うことが可能となる。
より効率的な気泡フィルム生産ラインの構築
気泡フィルム生産における廃棄物削減は、単一のコンポーネントによって達成されるものではない。押出、温度、エアフロー、冷却、材料供給、厚み、自動化、および巻取りの統合的な制御が必要である。
当社の気泡フィルム押出機ソリューションは、さまざまなフィルム構造および生産量要件にわたって、安定した生産と効率的な材料利用を実現するように設計されている。実用的な2層および3層ラインから、高度な5層および7層構成に至るまで、機器はフィルム仕様、材料、生産能力、および工場要件に応じて構成可能である。
制御された押出、安定した気泡形成、効率的な冷却、および自動化されたプロセス管理により、当社の気泡フィルム押出機は、一貫したフィルム品質を維持しながら、不要な廃棄物を削減するための信頼性の高い基盤を提供する。
当社の気泡フィルム押出機ソリューションをご覧いただき、生産安定性を向上させ、不要な材料廃棄物を削減し、より効率的なパッケージフィルム生産ラインを構築してください。当社の技術チームが、お客様のフィルム仕様、生産能力、材料要件、および長期的な生産目標に基づき、適切な機械構成の選定を支援いたします。