Précautions d’utilisation des machines de film à bulles 3–5 couches à vitesse moyenne en production industrielle
2026-09-07
L'obtention d'une production stable et reproductible constitue la raison d'être de tout investissement dans une extrudeuse de film à bulles multicouche ; pourtant, c'est également l'élément le plus difficile à préserver une fois qu'une ligne a fonctionné pendant un certain temps. Un système à vitesse moyenne de 3 à 5 couches repose par nature sur un procédé de co-extrusion, ce qui implique que sa régularité n'est assurée que lorsque les paramètres de processus, la synchronisation mécanique et la stabilité thermique sont gérés conjointement plutôt qu'individuellement. Négligez l'un de ces trois aspects, et le film issu de la ligne commencera à trahir l'opérateur — structure de bulle irrégulière, dérive d'épaisseur ou liaison qui ne tient pas une fois le rouleau sorti de l'usine.
Pourquoi la production de film à bulles multicouche se dégrade-t-elle sur les lignes anciennes ?
Dans la plupart des cas, l'instabilité liée aux problèmes de production sur des équipements anciens se résume à un nombre limité de problèmes récurrents. Le contrôle des paramètres de processus est souvent trop grossier pour détecter les petites dérives avant qu'elles ne se manifestent sous forme de défauts visibles. De ce fait, la structure des bulles devient irrégulière et l'épaisseur du film fluctue d'une section à l'autre d'un rouleau. Dans un système de co-extrusion multicouche en particulier, l'alimentation entre les couches doit rester synchronisée — lorsque les débits de matière fondue entre les couches ne sont pas adaptés, la liaison entre les couches devient peu fiable et l'intégrité structurelle globale du film s'en trouve affectée. Une répartition inégale de la température dans les zones de chauffage de l'extrudeuse et de la filière aggrave encore ce phénomène, car le débit de matière fondue doit rester stable pour que la formation des bulles soit homogène. En plus des aspects process, les problèmes de tension et d'alignement au niveau du bobinage ne sont souvent pas gérés jusqu'à ce qu'ils se traduisent par du plissement, un déport de bord ou une formation irrégulière du rouleau. En outre, les composants de transmission mécanique, comme les réducteurs, s'usent plus rapidement en l'absence d'un programme de lubrification et d'inspection planifié — autant de facteurs qui augmentent les temps d'arrêt et rendent la production moins prévisible.
Où l'irrégularité du film à bulles coûte-t-elle réellement de l'argent ?
Ces problèmes n'affectent pas toutes les applications de la même manière — ils sont particulièrement pénalisants dans les opérations d'emballage où le film a pour mission de protéger un objet délicat, de forme complexe ou à haute visibilité.
Dans l'emballage de coffrets cadeaux cosmétiques et de beauté, la présentation compte presque autant que la protection, et les acheteurs remarquent immédiatement toute irrégularité. Une structure de bulle inégale, résultant d'un processus instable, se manifeste par des défauts visibles dans l'emballage et augmente le taux de dommages pendant le transport pour des produits déjà vendus sur leur aspect fini.
Dans l'emballage d'appareils d'éclairage, les composants de précision et les pièces fragiles en verre ou en acrylique nécessitent une couche de bulles qui maintient son pouvoir amortissant de manière uniforme sur toute la surface. Un film présentant une liaison intercouche irrégulière est sujet à un affaissement localisé sous la pression d'empilage, ce qui laisse exactement le mauvais endroit d'un appareil non protégé.
Dans l'emballage d'équipements de sport de plein air, les produits sont souvent de forme irrégulière et plus lourds que les articles de vente au détail standard. Un film à bulles dont la distribution d'épaisseur est inégale en raison d'un processus instable présente des zones minces incapables d'absorber les chocs comme le reste du rouleau peut le faire. La protection se retrouve donc concentrée là où elle est le moins nécessaire et fine là où elle est le plus requise.

Précautions opérationnelles standard pour une extrudeuse de film à bulles à vitesse moyenne de 3 à 5 couches
Une production homogène sur une extrudeuse de film à bulles à vitesse moyenne de 3 à 5 couches commence avant même la mise en marche de la ligne. Une inspection complète du système doit être effectuée avant le démarrage, couvrant la stabilité des systèmes mécaniques et pneumatiques, la constance de l'alimentation en air, et la confirmation que chaque zone de chauffage de l'extrudeuse et de la filière maintient sa plage de température spécifiée. Les réglages de température d'extrusion varient en fonction de la formulation de la résine et de la structure des couches. Il ne s'agit donc pas d'une valeur fixe à cocher, mais d'une plage qui doit être vérifiée pour la structure spécifique en cours de production ce jour-là, car une répartition uniforme de la température est ce qui maintient la stabilité du débit de matière fondue et de la formation des bulles, du premier au dernier mètre de film. Cette seule étape permet de résoudre une grande partie des problèmes de régularité d'aspect qui surviennent dans l'emballage cosmétique et de beauté, où tout défaut visible de l'emballage est inacceptable.
La préparation des matières premières mérite une attention tout aussi rigoureuse. Les résines de polyéthylène doivent être correctement séchées pour contrôler leur teneur en humidité avant la transformation, car une instabilité liée à l'humidité se manifeste en aval sous forme d'irrégularités de traitement difficiles à retracer jusqu'à leur source. Dans un système de co-extrusion multicouche, l'alimentation entre les couches doit être équilibrée et synchronisée afin que les débits de matière fondue correspondent entre les couches — c'est précisément l'incohérence à cet égard qui entraîne une performance de liaison instable et le risque d'affaissement localisé que l'emballage d'appareils d'éclairage ne peut tolérer.
Une fois la production lancée, la surveillance continue des variables clés du processus maintient le système dans sa fenêtre de fonctionnement stable. La température de la matière fondue, la stabilité du débit d'extrusion, la vitesse de la ligne, la pression de gonflage des bulbes et la tension de bobinage interagissent toutes entre elles, et leur coordination est ce qui détermine réellement l'uniformité de l'épaisseur du film et la consistance globale du produit. Le suivi en temps réel des paramètres tout au long du cycle d'exploitation est le moyen le plus fiable de détecter une dérive avant qu'elle ne se transforme en rebut — c'est le niveau de contrôle qui garantit que l'emballage des équipements de sport de plein air reste uniformément protégé sur une surface irrégulière, sans devenir mince aux endroits les plus critiques.
Le système de formation des bulbes et de distribution d'air nécessite une inspection régulière pour confirmer que le flux d'air reste uniforme et la géométrie des bulbes stable, car une dérive à ce niveau est souvent le premier signe d'un problème d'épaisseur naissant. Côté bobinage, la tension et l'alignement nécessitent un contrôle actif pour éviter le plissement, le déport de bord ou la formation irrégulière du rouleau, autant de défauts qui transforment une bonne production de film en rouleau inutilisable à la toute dernière étape de la fabrication. Les composants de transmission mécanique, notamment les réducteurs et les systèmes d'entraînement, doivent suivre un programme planifié de lubrification et d'inspection, plutôt qu'une approche réactive, car ce sont les composants les plus susceptibles d'introduire une irrégularité mécanique à mesure qu'ils s'usent.
L'arrêt de la machine mérite la même rigueur que le démarrage. Le système d'extrusion et la filière doivent subir un refroidissement contrôlé pour éviter les contraintes thermiques et la dégradation des matériaux, suivi d'un purge du système avec des composés de nettoyage appropriés pour prévenir l'accumulation de polymère résiduel avant le prochain cycle. La maintenance préventive pendant cette fenêtre doit inclure l'inspection des composants de distribution d'air, l'étalonnage des capteurs et le remplacement des pièces sujettes à l'usure sur la base des heures de fonctionnement cumulées, plutôt que d'attendre une défaillance visible.
Un contrôle de processus de précision intégré à la machine
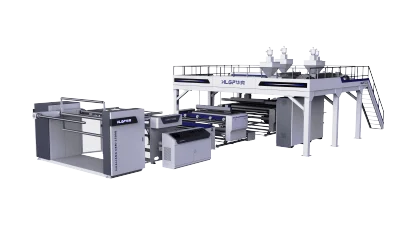
Ces précautions fonctionnent parce que nos extrudeuses de film à bulles à vitesse moyenne de 3 à 5 couches sont conçues pour faciliter le maintien constant de chacune d'elles, et non pour le rendre plus difficile. Un contrôle précis des zones de chauffage, une alimentation multicouche synchronisée et des systèmes stables de formation des bulbes et de bobinage sont intégrés à la plateforme, de sorte que les opérateurs gèrent un processus dans des tolérances serrées plutôt que de compenser une machine qui dérive d'elle-même. Pour les marques de cosmétiques qui ne peuvent pas se permettre de défauts visibles, les fabricants d'éclairage protégeant des pièces de précision fragiles, ou les producteurs d'équipements de plein air emballant des produits irréguliers et plus lourds, ce niveau de production contrôlé et reproductible transforme une machine à film à bulles d'une source de variabilité en un élément fiable de la ligne d'emballage. Si votre équipement actuel a du mal à maintenir ces paramètres de manière cohérente, nos extrudeuses de film à bulles à vitesse moyenne de 3 à 5 couches sont spécifiquement conçues pour combler cet écart.