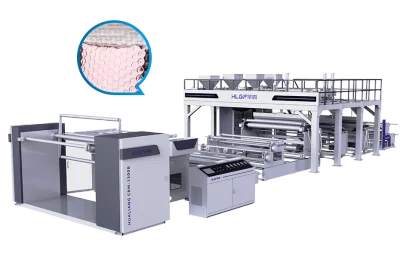
Précautions d’utilisation d’une machine de film à bulles 7 couches à grande vitesse
2026-08-28
Investir dans une machine à film à bulles haute vitesse à 7 couches de pointe constitue une décision stratégique pour tout fabricant souhaitant consolider sa position dans le secteur de l'emballage de protection. Cependant, la complexité de la coextrusion et le débit élevé qui rendent cet équipement si productif exigent également une manipulation précise. Maîtriser cette manipulation n'est pas seulement une question de maintenance : c'est ce qui détermine si la machine délivre des performances stables et un retour sur investissement solide, ou si elle devient une source de temps d'arrêt récurrents et de rouleaux rebutés.
La discipline des matières premières avant tout
La coextrusion multicouche ne fonctionne qu'aussi bien que les matières premières qui l'alimentent, ce qui fait de la qualité des matières premières le premier domaine où la discipline opérationnelle doit s'exercer. Les résines introduites dans un système à 7 couches doivent constamment répondre aux exigences spécifiées en matière d'indice de fluidité, de teneur en humidité et de pureté, car même une légère déviation dans l'une de ces propriétés peut se répercuter immédiatement sur les sept couches. Les granulés contaminés ou un lot de résine incohérent se manifestent généralement en aval par une liaison instable des couches, des défauts de formation de bulles ou des obstructions de buses qui arrêtent complètement la production jusqu'à ce que la filière soit nettoyée.
Un processus de contrôle qualité strict, avant même que la matière n'atteigne la trémie, est le moyen le plus efficace de prévenir ces problèmes plutôt que de les résoudre après coup. Cela signifie vérifier la résine entrante par rapport aux spécifications, plutôt que de supposer que les certificats du fournisseur racontent toute l'histoire, et garder les différents lots de matière correctement séparés et étiquetés, de sorte qu'une confusion à la trémie ne se transforme pas en un nettoyage de plusieurs heures à la tête de filière. Il est également judicieux de prêter une attention particulière à la teneur en humidité de la résine, car même des traces d'humidité peuvent se transformer en vapeur à l'intérieur du fourreau et créer des vides ou des défauts de surface qui ne deviennent visibles qu'une fois le film refroidi et enroulé sur le rouleau. Établir une brève vérification de pré-production, plutôt que de se fier à la mémoire ou à l'habitude, donne aux opérateurs un moyen cohérent de détecter un mauvais lot avant qu'il n'atteigne l'extrudeuse.
Gérer la chaleur d'une main ferme
La gestion thermique est à l'origine d'un nombre surprenant de problèmes évitables, en particulier lors du démarrage et de l'arrêt, lorsque les fourreaux d'extrusion et la tête de filière sont les plus vulnérables aux chocs thermiques. Un chauffage rapide lors du démarrage exerce une contrainte thermique inégale sur les composants mécaniques avant que le système n'ait eu la chance d'atteindre l'équilibre, et cette contrainte s'accumule au fil des cycles répétés, même si aucun démarrage unique ne provoque une défaillance visible. Une montée en température progressive et par étapes permet au polymère de fondre uniformément et aux composants mécaniques de se dilater à un rythme contrôlé, ce qui maintient l'ensemble du système stable lorsqu'il atteint la température de fonctionnement.
La même prudence s'applique en sens inverse lors de l'arrêt. Refroidir trop rapidement les fourreaux d'extrusion et la tête de filière risque de décaler l'alignement de la tête de filière, car une contraction inégale peut déplacer les composants de leur positionnement précis dont dépend la coextrusion multicouche. Une procédure de refroidissement contrôlée et par étapes protège cet alignement et contribue à garantir que la machine redémarre tout aussi fiablement la fois suivante, sans nécessiter de réalignement avant que la prochaine série de production ne puisse commencer.
La maintenance préventive maintient la haute vitesse durable
Le fonctionnement à grande vitesse amplifie les conséquences d'une maintenance différée, ce qui explique pourquoi une routine de maintenance proactive est plus importante sur une ligne haute vitesse à 7 couches que sur un équipement plus lent. Le système de formation de bulles et de distribution d'air doit être inspecté régulièrement pour confirmer une formation de bulles stable et une structure de film uniforme, car même un chemin d'air partiellement obstrué peut se traduire par une hauteur de bulle incohérente sur toute la largeur du film.
L'alignement des rouleaux presseurs, l'état de surface et le contrôle de la tension de bobinage méritent une attention tout aussi soutenue, car les problèmes dans l'un de ces domaines ont tendance à se manifester sous forme de plis, de rouleaux irréguliers ou d'instabilité de tension qui ne deviennent évidents qu'une fois que le client déroule le produit fini. Les composants de transmission mécanique, y compris les entraînements par chaîne et les boîtes de vitesses, doivent être lubrifiés selon le calendrier et avec le type de lubrifiant recommandé par le fabricant, car un lubrifiant inapproprié ou un intervalle prolongé entre les entretiens accélère l'usure de composants dont le remplacement est bien plus coûteux que leur entretien correct. Tenir un simple journal de maintenance pour chaque point d'inspection permet également de repérer beaucoup plus facilement une tendance émergente, telle qu'une variance de tension croissante, avant qu'elle ne se transforme en un arrêt complet.

Former les opérateurs pour détecter les problèmes tôt
Même la machine la mieux entretenue dépend d'opérateurs qui la comprennent suffisamment bien pour détecter les petits problèmes avant qu'ils ne deviennent graves. Chaque opérateur travaillant avec une machine à film à bulles haute vitesse à 7 couches doit être entièrement formé à l'interface homme-machine, aux procédures d'arrêt d'urgence et aux protocoles de sécurité de verrouillage et d'étiquetage, compte tenu notamment des zones à haute température et des pièces mécaniques en mouvement impliquées dans le fonctionnement quotidien.
La formation doit aller au-delà des seules procédures de sécurité. Les opérateurs qui comprennent à quoi ressemblent une formation de bulles stable, une épaisseur de film constante et une qualité de surface propre sont beaucoup plus susceptibles de remarquer une déviation de processus alors qu'il s'agit encore d'un ajustement mineur, plutôt qu'après avoir produit un rouleau entier de rebut. Intégrer ce type de surveillance visuelle et de processus de routine dans la procédure opératoire standard transforme les opérateurs en un système d'alerte précoce plutôt qu'en de simples gardiens de machine passifs, et associer les opérateurs novices à du personnel expérimenté pendant leurs premières semaines sur une ligne à grande vitesse aide ce jugement à se développer plus rapidement que la simple lecture d'un manuel ne pourrait jamais le faire.
Là où une opération minutieuse est la plus importante
Ces précautions ont le plus de poids dans les industries spécifiques qui dépendent de la production d'une ligne haute vitesse à 7 couches plutôt que d'une machine plus lente et à plus faible volume. L'emballage de composants automobiles et industriels en est un exemple clair, car les pièces aux arêtes vives, aux formes irrégulières ou au poids important nécessitent une résistance multicouche constante sur chaque rouleau, et un lot présentant une liaison de couche instable ou des points minces causés par un problème de montée en température peut signifier qu'un composant endommagé atteint une chaîne de montage plutôt qu'un rayon d'entrepôt. Les acheteurs dans ce secteur ont tendance à spécifier étroitement les performances du film, et une machine qui dévie de ses paramètres de fonctionnement, même brièvement, peut produire des rouleaux qui échouent à ces spécifications sans aucun signe visuel évident jusqu'à ce que le film soit mis sous charge.
Les opérations de fulfillment e-commerce à volume élevé présentent un défi connexe mais distinct. Ces clients commandent du film à bulles par camion entier plutôt que par palette, de sorte qu'une perturbation évitable, qu'elle provienne d'un oubli de maintenance ou d'un opérateur manquant un signe d'alerte précoce, ne crée pas seulement des rebuts, elle menace un calendrier de livraison sur lequel un centre de distribution compte pour maintenir ses propres opérations. Le coût de cette perturbation est directement proportionnel au volume que la ligne était capable de produire avant que quelque chose ne se passe mal, ce qui explique exactement pourquoi les précautions ci-dessus sont plus importantes sur un équipement à grande vitesse que sur une machine plus petite fonctionnant à une fraction du débit.
Transformer la discipline en retour à long terme
Une machine à film à bulles haute vitesse à 7 couches représente un système de production véritablement avancé, mais ses performances ne sont jamais séparées de la manière dont elle est exploitée au quotidien. Les fabricants qui s'engagent à respecter des normes strictes de manutention des matières, un contrôle thermique discipliné lors du démarrage et de l'arrêt, un programme de maintenance préventive cohérent et une formation approfondie des opérateurs se mettent en position de connaître moins de perturbations, une production plus stable et une durée de vie plus longue de leur équipement. Une exploitation correcte est en fin de compte ce qui transforme une machine d'extrusion de film à bulles avancée d'un achat d'investissement important en un actif de production fiable et à haut rendement qui continue de rapporter année après année.