Stretchfolien Herstellung: Einfluss der Extrusionsgeschwindigkeit auf die Folienqualität - Ein Leitfaden
2026-09-02
Die Erhöhung der Liniengeschwindigkeit ist eine der direktesten Methoden, mit denen Hersteller den Ausstoß einer Stretchfolien-Extrusionsanlage steigern möchten, aber eine höhere Geschwindigkeit bedeutet nicht automatisch eine höhere Produktivität. Eine zu aggressive Erhöhung der Schneckendrehzahl ohne ausreichende Prozesssteuerung kann das Risiko von Schmelzebrüchen, Veränderungen der Molekülorientierung und Dickenschwankungen erhöhen, was die Gleichmäßigkeit und Leistung der fertigen Stretchfolie beeinträchtigt. Das Verständnis dafür, wie die Extrusionsgeschwindigkeit die Folienqualität beeinflusst – und wie Maschinendesign und Prozesssteuerung zur Aufrechterhaltung eines stabilen Gleichgewichts beitragen – ist für Hersteller, die den Ausstoß steigern und gleichzeitig eine gleichbleibende Produktionsqualität gewährleisten möchten, unerlässlich.
Warum Geschwindigkeit und Qualität oft gegeneinander arbeiten
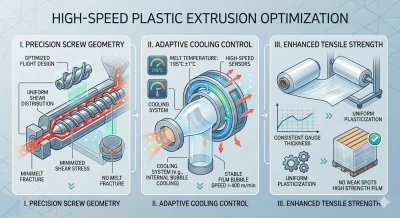
Im Kern des Problems steht die Scherspannung. Mit zunehmender Schneckendrehzahl erfährt die Polymerschmelze beim Durchlaufen von Zylinder und Düse höhere Scherkräfte. Bei einer Stretchfolien-Extrusionsanlage mit einer unzureichend entwickelten Schneckengeometrie verteilt sich diese zusätzliche Spannung nicht gleichmäßig – sie konzentriert sich auf eine Weise, die den Schmelzefluss stört, was zu Bruchmustern auf der Folienoberfläche und einer inkonsistenten molekularen Ausrichtung führt. Die Folie mag zwar noch von der Linie kommen, aber ihre Zugfestigkeit, Dehnung und Weiterreißfestigkeit sind in einer Weise beeinträchtigt, die erst dann offensichtlich wird, wenn die Rolle unter realer Last steht.
Die Kühlung stellt eine zweite Schwierigkeitsebene dar. Mit steigender Ausstoßgeschwindigkeit hat die Schmelze weniger Zeit, eine stabile Temperatur zu erreichen, bevor sie abgezogen und gewickelt wird. Ohne ein Kühlsystem, das mit der Geschwindigkeit Schritt halten kann, wird die Plastifizierung über die Breite der Stretchfolie ungleichmäßig, was zu dünnen Stellen und Schwachzonen führt, die sich als Bruchstellen während des Palettenwickelns oder Transports bemerkbar machen. Dies ist eine häufige Fehlerart bei älteren oder minderspezifizierten Anlagen: Die Linie kann technisch gesehen schnell laufen, aber die produzierte Stretchfolie kann der Spannung nicht zuverlässig standhalten.
Die Mehrschicht-Coextrusion bringt ihre eigene Version dieser Herausforderung mit sich. Wenn zwei, drei oder fünf Schmelzestränge zu einer einzigen Struktur zusammengeführt werden müssen, muss jede Schicht unter Bedingungen verarbeitet werden, die sie mit den anderen synchronisieren. Wenn Druck oder Viskosität zwischen den Schichten nicht gut aufeinander abgestimmt sind, beobachten die Hersteller Einzug, Faltenbildung oder schlechte Zwischenschichthaftung – Probleme, die sich mit zunehmender Geschwindigkeit tendenziell verschlimmern, nicht verbessern.
Wie die Hochgeschwindigkeitsextrusion die Stretchfolienleistung beeinflusst
Diese Qualitätsprobleme sind nicht abstrakt – sie zeigen sich je nach tatsächlicher Verwendung der Stretchfolie unterschiedlich. Beim Palettenwickeln für schwere oder unregelmäßig geformte Lasten benötigt die Stretchfolie ausreichende Dehnung und Weiterreißfestigkeit, um sich eng um die Last zu legen, ohne mitten im Wickel zu versagen; eine Charge mit inkonsistenter molekularer Ausrichtung reißt unter Spannung mit hoher Wahrscheinlichkeit genau im falschen Moment. Bei Lebensmittel- und Getränkeverpackungen, wo Klarheit und Klebrigkeit ebenso wichtig sind wie Festigkeit, können ungleichmäßige Kühlung oder schlechte Zwischenschichthaftung die Folie trüb oder inkonsistent klebrig machen, was sowohl die Produktpräsentation als auch die Haltbarkeit beim automatischen Wickeln beeinträchtigt.
In beiden Fällen führt das zugrundeliegende Problem auf dieselbe Ursache zurück: Ausrüstung, die nicht dafür ausgelegt ist, die Prozessstabilität bei steigender Geschwindigkeit aufrechtzuerhalten. Genau diese Lücke soll ein besseres Extrusionsdesign schließen.
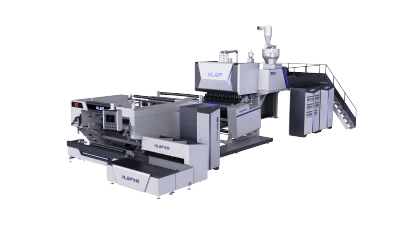
Wie unsere Stretchfolien-Extrusionsanlagen gebaut sind, um diese Lücke zu schließen
Unsere Stretchfolien-Extrusionsanlagen sind nach dem Prinzip konstruiert, dass Durchsatz und Stretchfolien-Integrität kein Gegensatz sein sollten. Anstatt einfach die Schneckendrehzahl zu erhöhen, konzentrieren wir uns auf eine Schneckengeometrie, die die Scherspannung gleichmäßiger verteilt, gepaart mit einem Kühlsystem, das die Plastifizierung auch bei steigendem Ausstoß konstant hält – die Kombination, die darüber entscheidet, ob eine schnell laufende Linie tatsächlich brauchbare Stretchfolie produziert oder nur einen schnelleren Weg zum Ausschuss darstellt.
Unsere Kostengünstige 2-Schicht Stretchfolienmaschine für Basiverpackungen ist für Hersteller konzipiert, die zuverlässige, gleichbleibende Ausstoßmengen für Standard-Palettenwickelanwendungen benötigen. Das Schnecken- und Kühldesign arbeiten zusammen, um scherbedingte Defekte zu reduzieren und eine gleichmäßige Dicke über die Rolle zu gewährleisten, was den Bedienern die Sicherheit gibt, dass höhere Liniengeschwindigkeiten nicht auf Kosten der Weiterreißfestigkeit oder Schwachstellen beim Hochgeschwindigkeitswickeln gehen.
Für Anwendungen, die eine bessere Klarheit, Barriereeigenschaften und Klebrigkeit erfordern – üblich bei Lebensmittel-, Getränke- und Einzelhandelsverpackungen – verwenden unsere Hocheffiziente 3-Schicht Castfolien-Extrusionsanlage eine A/B/A-Coextrusionsstruktur mit einer speziellen Dosierzone zur Stabilisierung des Schmelzedrucks in allen drei Extrudern. Dadurch trägt die Kernschicht zur Steifigkeit bei, während die Außenschichten die für diese Anwendungen erforderliche Klebrigkeit und Klarheit bewahren, ohne die Druckungleichgewichte, die bei höheren Geschwindigkeiten typischerweise zu Düsenaustritt oder inkonsistenter Kristallinität führen.
An der Spitze des Sortiments sind unsere Hochgeschwindigkeits-5-Schicht-Stretchfolien-Produktionslinie für Schwerlastverpackung für die anspruchsvollsten und wertvollsten Anwendungen gebaut – schwere Industrielasten, unregelmäßige Formen und Situationen, in denen die Ladungssicherung einfach nicht versagen darf. Die Verteilung der Schmelze auf fünf unabhängige Ströme reduziert innere Spannungen, Einzug und Faltenbildung weitaus effektiver als eine einfachere Struktur. Innere und äußere Schichten werden konstruktionsbedingt unter unterschiedlichen Scherbedingungen verarbeitet, sodass die inneren Schichten auf Festigkeit und Cokristallisation optimiert werden können, während die äußeren Schichten die für die Klebrigkeit erforderliche Weichheit behalten – alles bei gleichzeitiger Einhaltung der Dickentoleranzen innerhalb von etwa ±3 %, einem Standard, den wir auf unseren Coextrusionslinien mit Schnecken- und Zylinderkomponenten aus nitriertem legiertem Stahl für langfristige Verschleißfestigkeit und thermische Stabilität halten.
Bei allen drei Konfigurationen arbeiten Echtzeitüberwachung und geschlossene Dickenregelung kontinuierlich, um den Prozess innerhalb der Toleranz zu halten, anstatt sich darauf zu verlassen, dass Bediener Abweichungen erst erkennen, nachdem sie die Rolle bereits beeinträchtigt haben. Dies ermöglicht eine Erhöhung der Liniengeschwindigkeit, ohne die Weiterreißfestigkeit, Dehnung oder optische Qualität, die für die Leistung der Stretchfolie entscheidend sind, stillschweigend zu beeinträchtigen.
Höhere Extrusionsgeschwindigkeit in zuverlässigen Ausstoß umwandeln
Die eigentliche Lehre aus dem Zusammenhang zwischen Extrusionsgeschwindigkeit und Stretchfolien-Qualität ist, dass schnellere Ausstoßmengen und zuverlässige Leistung keine gegensätzlichen Ziele sein müssen – sie erfordern lediglich Ausrüstung, die konstruiert ist, um mit beiden Schritt zu halten. Ob ein Hersteller eine einfache 2-Schicht-Linie für gleichmäßiges Palettenwickeln, ein 3-Schicht-System für Klebrigkeit und Klarheit oder eine 5-Schicht-Maschine für anspruchsvolle Ladungssicherung benötigt, die zugrundeliegende Priorität bleibt dieselbe: stabile, gut kontrollierte Extrusion, die die Stretchfolien-Qualität bei jeder Geschwindigkeit, die die Linie laufen kann, schützt. Für Hersteller, die den Ausstoß skalieren möchten, ohne eine neue Reihe von Qualitätsproblemen zu erben, macht diese Art von Engineering-Disziplin den entscheidenden Unterschied.