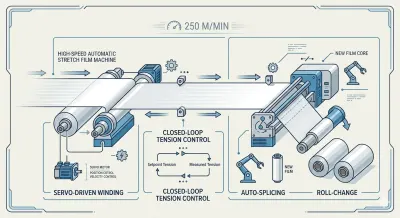
Maximierung des Ausstoßes: Analyse der 250 m/min Hochgeschwindigkeitsanlage zur Stretchfolien Herstellung
2026-09-04
Die wachsende Nachfrage nach effizienter Logistik und automatisierter Verpackung hat die Anforderungen an die Stretchfolienproduktion erhöht. Hersteller, die Palettenwickel-, Industrie- und automatisierte Verpackungssysteme beliefern, benötigen Folien mit gleichmäßiger Dicke, zuverlässigen mechanischen Eigenschaften und stabiler Rollenqualität.
Eine Produktionsgeschwindigkeit von 250 m/min kann bei einer geeigneten Vollautomatischen Stretchfolienmaschine einen hohen Ausstoß ermöglichen, aber die Geschwindigkeit allein bestimmt nicht die tatsächliche Produktivität. Höhere Linien-geschwindigkeiten stellen höhere Anforderungen an die Extrusionsstabilität, Temperaturregelung, Kühlung, Dickenhomogenität, Traktion und Wicklung. Diese Systeme müssen zusammenarbeiten, um gleichbleibende Produktionsbedingungen aufrechtzuerhalten.
Herausforderungen der Hochgeschwindigkeits-Stretchfolienproduktion
Eine Erhöhung der Extrusionsgeschwindigkeit kann die Schmelztemperatur, den Druck und den Materialfluss verändern. Wenn die Schneckenkonstruktion und die Verarbeitungsbedingungen nicht richtig auf das Polymer und die Ausstoßanforderungen abgestimmt sind, können Schwankungen der Schmelzestabilität die Folienqualität beeinträchtigen.
Die Dickenkontrolle ist ein weiterer wichtiger Aspekt. Düsenzustand, Schmelzeverteilung, Kühlung und Traktionsgeschwindigkeit können die Folienstärke über die Breite beeinflussen. Eine gleichmäßige Dicke ist besonders bei dünner Stretchfolie wichtig, da Abweichungen die Materialausnutzung und die mechanischen Eigenschaften beeinträchtigen können.
Die Kühlkapazität muss ebenfalls auf die Produktionsleistung abgestimmt sein. Bei höheren Geschwindigkeiten muss mehr geschmolzenes Polymer in einer begrenzten Zeit abgekühlt werden. Ein angemessen konfiguriertes Kühlsystem trägt dazu bei, die Folie zu stabilisieren, bevor sie die Traktions- und Wickelabschnitte erreicht.
Das Wickeln stellt eine weitere Herausforderung dar. Spannungsänderungen können die Rollenbildung beeinträchtigen, während übermäßige oder unzureichende Spannung zu Falten, lockerem Wickeln oder anderen Problemen der Rollenqualität führen kann. Stabile Traktions- und Spannungsregelung sind daher wichtige Bestandteile der Hochgeschwindigkeitsproduktion.
Stretchfolienanwendungen in der modernen Logistik
Stretchfolie wird häufig zur Sicherung von palettierten Gütern während der Lagerung und des Transports verwendet. Durch das Aufbringen einer kontrollierten Spannung um die Ladung hilft sie, die Produkte zusammenzuhalten und Bewegungen während der Handhabung zu reduzieren.
Verschiedene Anwendungen erfordern unterschiedliche Folieneigenschaften. Schwere oder unregelmäßige Lasten erfordern möglicherweise eine höhere Durchstoßfestigkeit, während andere Anwendungen die Dehnfähigkeit, Haltekraft, Transparenz oder Materialeffizienz priorisieren.
Automatische Wickelsysteme stellen zusätzliche Anforderungen an die Folienqualität. Die Folie muss sich beim Hochgeschwindigkeitswickeln gleichmäßig zuführen und dehnen lassen. Schwankungen in Dicke, Rollspannung oder Wickelqualität können die nachgelagerte Verpackungsleistung beeinträchtigen.
Vorstreckfolie wird auch häufig in automatischen und halbautomatischen Wickelanwendungen eingesetzt. Ihre Leistung hängt vom Verhältnis zwischen Folienstärke, Rezeptur, Dehnungseigenschaften und Produktionsbedingungen ab. Eine stabile Extrusion ist daher wichtig, um ein gleichbleibendes Folienverhalten zu gewährleisten.
Mehrschichtextrusion für unterschiedliche Folienanforderungen
Die Mehrschichtextrusion bietet Herstellern eine größere Flexibilität bei der Entwicklung von Stretchfolienstrukturen. Drei- und Fünfschichtkonfigurationen können verschiedene Materialien je nach den erforderlichen Eigenschaften über die Folie verteilen.
Verschiedene Schichten können zu Dehnleistung, Durchstoßfestigkeit, Oberflächeneigenschaften oder anderen Produktanforderungen beitragen. Die geeignete Struktur hängt von der Polymerart, der Rezeptur, der Zieldicke und der Anwendung ab.
Eine Hochgeschwindigkeits-5-Schicht-Stretchfolien-Produktionslinie für Schwerlastverpackung muss daher auf die zu verarbeitenden Materialien abgestimmt sein. Schneckenkonfiguration, Extrusionskapazität, Schmelzeverteilung, Temperaturregelung und Düsendesign beeinflussen alle die Stabilität der Mehrschichtstruktur.
Für Industrie- und Logistikverpackungen kann die Mehrschichttechnologie Herstellern helfen, Folienleistung und Materialausnutzung in Einklang zu bringen. Die endgültigen mechanischen Eigenschaften sollten durch Produktionsversuche und Anwendungstests bestätigt werden, anstatt sich nur auf die Gerätespezifikationen zu verlassen.
Extrusion und Temperaturregelung bei 250 m/min
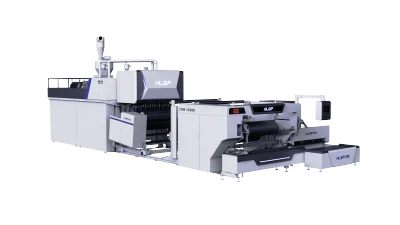
Das Extrusionssystem ist zentral für die Hochgeschwindigkeits-Stretchfolienproduktion. Die Schneckengeometrie sollte entsprechend den Eigenschaften der verarbeiteten Polymere und dem erforderlichen Ausstoß ausgewählt werden.
Ein geeignetes Schneckendesign kann eine gleichmäßige Plastifizierung und Schmelzeförderung unterstützen, während eine Mehrzonen-Temperaturregelung es ermöglicht, verschiedene Abschnitte des Extrusionssystems innerhalb geeigneter Verarbeitungsbedingungen zu betreiben.
Bei höheren Produktionsgeschwindigkeiten wird die Temperaturstabilität immer wichtiger. Übermäßige Schwankungen können die Schmelzeviskosität und das Fließverhalten beeinflussen und möglicherweise die Folienstärke und das Aussehen beeinträchtigen.
Aus diesem Grund sollte eine 250 m/min-Stretchfolien-Extrusionsmaschine als Gesamtsystem bewertet werden, nicht nur anhand der Schneckendrehzahl. Extrusionskapazität, Temperaturregelung, Düsenleistung, Kühlung und nachgelagerte Handhabung beeinflussen alle die praktischen Produktionsergebnisse.
Düse, Kühlung und Dickenkontrolle
Die Düse spielt eine wichtige Rolle bei der Verteilung der geschmolzenen Polymerschmelze über die Folienbreite. Eine geeignete Düsenkonfiguration und Temperaturregelung können eine gleichmäßigere Querdicke unterstützen.
Ein Inline-Dickenmesssystem kann Produktionsdaten zur Erkennung von Dickenänderungen und zur Unterstützung von Prozessanpassungen liefern. Dies kann Herstellern helfen, während der kontinuierlichen Produktion gleichmäßigere Folienspezifikationen einzuhalten.
Die Kühlung muss auch auf Folienbreite, -dicke, Material und Extrusionsausstoß abgestimmt sein. Stabile Kühlbedingungen helfen der Folie, vor der Traktion und dem Wickeln einen geeigneten Zustand zu erreichen.
Zusammen bestimmen die Extrusions-, Düsen-, Kühlungs- und Traktionssysteme, wie gleichmäßig die Folie bei hoher Geschwindigkeit produziert wird.
Servowicklung und Spannungsregelung
Die Qualität der fertigen Rolle ist sowohl für Folienhersteller als auch für nachgelagerte Verpackungsbetriebe wichtig. Servogetriebene Wickelsysteme können eine kontrollierte Wickelgeschwindigkeit bieten, während die Spannungsregelung dazu beiträgt, eine stabile Rollenbildung aufrechtzuerhalten.
Die geeigneten Wickelbedingungen hängen von der Folienstärke, der Bahnbreite, dem Rollendurchmesser und den Produktanforderungen ab. Ein stabiles Wickeln kann dazu beitragen, Probleme wie Falten, lose Stellen und ungleichmäßige Rollenbildung zu reduzieren.
Für Kunden, die automatische Wickelgeräte verwenden, können gleichmäßige Rollen auch einen reibungsloseren Folienvorschub und eine reibungslosere Dehnung während der Verpackung unterstützen.
Bewertung des Werts von 250 m/min
Eine maximale Geschwindigkeit von 250 m/min sollte nicht getrennt von den tatsächlichen Produktionsanforderungen betrachtet werden. Der praktische Ausstoß hängt von Folienbreite, -dicke, Polymerart, Schichtstruktur, Anlaufzeit, Umrüstungen, Wickeleffizienz und Maschinenbetriebszeit ab.
Die Betriebskosten sollten auch anhand von Energieverbrauch, Materialabfall, Arbeitskosten, Wartung und Ausfallzeiten bewertet werden. Diese Faktoren liefern eine realistischere Grundlage für die Berechnung der Produktionskosten als die maximale Linien-geschwindigkeit allein.
Eine Hochgeschwindigkeitslösung für Ihre Produktionsanforderungen
Eine Produktionsgeschwindigkeit von 250 m/min kann einen hohen Ausstoß ermöglichen, wenn sie von einem richtig abgestimmten Extrusions- und nachgelagerten System unterstützt wird. Stabile Extrusion, Temperaturregelung, Kühlung, Dickenmanagement, Traktion und Wicklung tragen alle zu einer zuverlässigen Hochgeschwindigkeits-Stretchfolienproduktion bei.
Unsere Stretchfolien-Extrusionsmaschinenlösungen können je nach unterschiedlichen Folienbreiten, -dicken, Materialstrukturen und Produktionszielen konfiguriert werden. Je nach Kundenanforderung kann die Produktionslinie Mehrschichtextrusion, präzise Temperaturregelung, geeignete Düsensysteme, Kühlausrüstung, Traktionseinheiten, Servowicklung und Automatisierungsfunktionen umfassen.
Durch die Angabe Ihrer Zielfolienspezifikationen, Rohmaterialien, des erforderlichen Ausstoßes und der Anwendung können Sie mit unserem technischen Team zusammenarbeiten, um eine geeignete Konfiguration der Stretchfolien-Extrusionsmaschine für eine effiziente und gleichmäßige Produktion auszuwählen.