خمسة مؤشرات ميكانيكية رئيسية عند شراء ماكينة بثق فيلم الفقاعات
2026-09-01
يُعد اختيار آلة بثق فيلم الفقاعات ذات الطبقتين المناسبة قرارًا يُشكل جودة الإنتاج وكفاءة التكلفة والموثوقية لسنوات، وليس لأشهر فقط. ومع ذلك، لا تزال العديد من قرارات الشراء تركز على رقم رئيسي واحد - عادةً سرعة الإخراج - بينما تتجاهل الأساسيات الميكانيكية التي تحدد بالفعل ما إذا كانت سرعة الإخراج هذه تترجم إلى فيلم متسق وقابل للبيع. يبدأ فهم ما يميز الآلة جيدة الهندسة عن الأخرى غير المحددة بشكل كافٍ من إدراك أين تقصر معايير الاختيار التقليدية.
عوامل رئيسية يجب مراعاتها عند اختيار آلة بثق فيلم الفقاعات
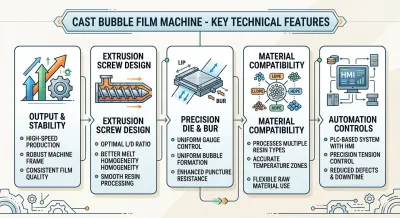
من الأخطاء الشائعة عند تقييم آلة بثق فيلم الفقاعات مقارنة سعة الإخراج المقدرة دون موازنتها مع الاستقرار الهيكلي. فالآلة التي تُظهر سرعة قصوى مبهرة ولكنها تفتقر إلى صلابة الإطار والإدارة الحرارية للحفاظ على تلك السرعة تحت الحمل المستمر غالبًا ما تُحقق نتيجة مختلفة جدًا على أرض الإنتاج - ارتفاع درجة الحرارة، والاهتزاز، وتكوين فقاعات غير مستقر مما يؤدي إلى تآكل الإنتاجية الفعلية بشكل هادئ إلى ما هو أبعد من الرقم الموجود في ورقة المواصفات.
يُعد تصميم الحلزون (البرغي) مجالًا آخر يتم تبسيطه بشكل مفرط أثناء الاختيار. تؤثر نسبة الطول إلى القطر، ومعدل الضغط، وتكوين عناصر الخلط بشكل مباشر على مدى تلدين الراتينج قبل وصوله إلى القالب، ومع ذلك غالبًا ما يتم التعامل مع هذه المعلمات على أنها عامة بدلاً من مطابقتها لمزيج الراتينج المحدد الذي ينوي المشتري تشغيله. يصبح هذا مكلفًا بشكل خاص عند معالجة المحتوى المعاد تدويره أو الراتنجات المتخصصة، حيث يظهر عدم تجانس المصهور غير المتساوي في المراحل النهائية كعدم استقرار في الفقاعات، وتباين في السمك، وانخفاض في الوضوح البصري.
تحظى دقة القالب والتحكم في نسبة النفخ بقدر أقل من التدقيق، على الرغم من أنها تتحكم في اثنتين من أكثر خصائص الفيلم أساسية: حجم الفقاعة وثبات السمك. يسمح القالب المُشغل بتفاوتات فضفاضة بتدفق بوليمر غير متساوٍ، مما يترجم مباشرة إلى تباين في السمك ومقاومة غير متسقة للثقب من دورة إنتاج إلى أخرى. بدون تحكم محكم وقابل للتكرار في نسبة النفخ، يصبح ضمان قوة الفيلم عبر الدفعات أمرًا صعبًا، مما يشكل مسؤولية كبيرة لأي مشترٍ يحاول الحفاظ على مواصفات منتج متسقة للعملاء.
غالبًا ما يُفترض التوافق مع المواد بدلاً من التحقق منه. العديد من الآلات قادرة اسميًا على معالجة LDPE و LLDPE و HDPE ومخاليط الماسترباتش، ولكن في الممارسة العملية، يتم تحسين هندسة حلزونها ومناطق درجة حرارة الأسطوانة لواحد أو اثنين فقط من هذه المواد. عندما تتغير أسعار المواد الخام أو يحتاج المشتري إلى تعديل التركيبة، فإن الآلة التي تفتقر إلى المرونة الحقيقية تجبر على توقف مكلف أو حتى تعديل ميكانيكي بدلاً من مجرد تغيير بسيط في المعلمة.
أخيرًا، غالبًا ما يتم التعامل مع الأتمتة كميزة راحة وليس كعامل موثوقية أساسي. الآلات التي تعتمد بشكل كبير على الضبط اليدوي لدرجة الحرارة والتحكم في الشد تُدخل تباينًا يعتمد على المشغل في كل لفة يتم إنتاجها، ويتضاعف هذا التباين عندما يحتاج الخط إلى التكامل مع معدات صنع الأكياس أو القطع اللاحقة. بدون التحكم القائم على PLC و HMI عبر مناطق درجة الحرارة الدقيقة، يصبح من الصعب الحفاظ على الاتساق عبر الورديات، ناهيك عن طول عمر الآلة.
لماذا تهم هذه المؤشرات عبر التطبيقات المختلفة
لا تحمل هذه الأساسيات الميكانيكية الخمس وزنًا متساويًا في كل تطبيق، وهذا هو بالضبط سبب أهمية فهمها في السياق أكثر من مقارنة أوراق المواصفات بشكل منفرد.
في تغليف الإلكترونيات والأجهزة الدقيقة، يكون ثبات السمك وتوحيد التوسيد أمرًا لا يمكن المساومة عليه. الآلة ذات التفاوتات غير الدقيقة للقالب تُنتج فيلمًا به بقع رقيقة موضعية، وتصبح تلك البقع الرقيقة هي المواقع المحددة التي يفشل فيها التوسيد أثناء النقل - وهو خطر لا يمكن لأي مشترٍ يخدم هذا القطاع تحمله.
في تغليف المستحضرات الصيدلانية والعناية الشخصية، غالبًا ما تكون مرونة المواد هي العامل الحاسم، حيث تتنقل خطوط الإنتاج هذه بشكل متكرر بين تركيبات LDPE و LLDPE لتحقيق التوازن بين الوضوح والقوة لفئات المنتجات المختلفة. الآلة التي تتطلب وقت تغيير طويل أو إعادة معايرة يدوية في كل مرة يتغير فيها مزيج الراتينج تجد صعوبة في مواكبة دورات الإنتاج الأصغر والأكثر تواترًا الشائعة في هذا القطاع.
في تغليف الأجهزة المنزلية والأثاث، يحدد استقرار الإخراج تحت التشغيل عالي السرعة المستدام ما إذا كان الخط يمكنه بالفعل دعم جداول الإنتاج ذات الدفعات الكبيرة. الآلة التي تفقد استقرار الفقاعة أو ثبات السمك مع زيادة السرعة تقوض ميزة الإنتاجية ذاتها التي تم شراؤها من أجلها، ويضع التباين الناتج في مقاومة الثقب المنتجات الضخمة والثقيلة في خطر أكبر للتلف.

كيف تُحقق آلة بثق فيلم الفقاعات ذات الطبقتين لدينا جميع المؤشرات الخمسة
صُممت آلة بثق فيلم الفقاعات ذات الطبقتين لدينا بحيث يتم تصميم سعة الإخراج والاستقرار الميكانيكي معًا بدلاً من معاملتهما كمواصفات منفصلة. تم بناء الإطار ونظام القيادة والإدارة الحرارية للحفاظ على السرعة المقدرة تحت التشغيل المستمر والحمل الكامل، وهذا ما يسمح لعملاء تغليف الأجهزة المنزلية والأثاث بتشغيل دفعات كبيرة دون مشاكل ارتفاع الحرارة أو الاهتزاز التي تؤدي إلى تآكل الإنتاجية في الخطوط الأقل صرامة في الهندسة.
يتم مطابقة تصميم الحلزون مع ظروف الإنتاج الفعلية بدلاً من تركه عامًا. يتم تكوين نسبة الطول إلى القطر، ومعدل الضغط، وتكوين عناصر الخلط لتوفير تلدين شامل ومتساوٍ عبر مجموعة من مدخلات الراتينج، بما في ذلك المحتوى المعاد تدويره والمخاليط المتخصصة. هذا الاتساق في تجانس المصهور هو ما يحافظ على استقرار تكوين الفقاعات وتوحيد السمك، مما يترجم إلى فيلم يتمتع بالوضوح والقوة التي يتوقعها العملاء بغض النظر عن مزيج المواد الخام المحدد الذي يتم تشغيله في ذلك اليوم.
يتم الحفاظ على دقة القالب والتحكم في نسبة النفخ ضمن تفاوتات ضيقة وقابلة للتكرار بدلاً من التقريبات الفضفاضة. تضمن التشغيل الدقيق للقالب تدفق بوليمر موحد، مما يحافظ على ثبات السمك وموثوقية مقاومة الثقب من أول لفة في الدورة إلى آخرها. بالنسبة لتغليف الإلكترونيات والأجهزة الدقيقة، فإن هذا الاتساق هو ما يمنع البقع الرقيقة الموضعية التي تعرض التوسيد للخطر بالضبط في الأماكن التي تحتاج فيها المنتجات إلى أقصى حماية.
تم بناء التوافق مع المواد في كل من هندسة الحلزون والتحكم في درجة حرارة مناطق الأسطوانة، مما يسمح للآلة بمعالجة تركيبات LDPE و LLDPE و HDPE والماسترباتش دون تعديل ميكانيكي. بالنسبة لعملاء تغليف المستحضرات الصيدلانية والعناية الشخصية الذين يحتاجون إلى التنقل بين التركيبات لمطابقة متطلبات المنتج المختلفة، فإن هذه المرونة تعني أن التكيف مع مزيج راتينج جديد هو مجرد تعديل معلمة، وليس حدث صيانة - ويمنح المشترين مرونة حقيقية للاستجابة لتغيرات أسعار المواد الخام دون تعطيل جداول الإنتاج.
يتم دمج الأتمتة من خلال التحكم القائم على PLC و HMI الذي يمتد عبر مناطق درجة الحرارة الدقيقة وإدارة الشد، مما يقلل الاعتماد على الضبط اليدوي والتباين المصاحب له. يسمح هذا المستوى من التحكم أيضًا للآلة بالتكامل بسلاسة مع معدات صنع الأكياس والقطع اللاحقة، وهو ما يهم أكثر في العمليات عالية الحجم حيث تمثل كل نقطة اتصال إضافية فرصة لتسرب عدم الاتساق أو التوقف.
عند أخذها معًا، هذه المؤشرات الخمسة - استقرار الإخراج، وتصميم الحلزون، ودقة القالب، وتوافق المواد، والأتمتة - ليست مربعات اختيار مستقلة بل نظامًا مترابطًا، وهذا هو بالضبط كيف تم تصميم آلة بثق فيلم الفقاعات ذات الطبقتين لدينا. بالنسبة للمشترين الذين يقيمون المعدات لتطبيقات التغليف الإلكترونية أو الصيدلانية أو الأجهزة المنزلية أو أي تطبيق تغليف صعب آخر، فإن المقياس الحقيقي للآلة ليس سرعتها القصوى المقدرة بشكل منفرد، بل ما إذا كانت جميع هذه الأساسيات الخمس متماسكة معًا تحت ظروف الإنتاج الحقيقية، دورة بعد دورة.