Каждый рулон стретч-пленки, покидающий производственную линию, несет на себе отпечаток одного компонента, о котором большинство операторов редко задумывается: зазора губок фильеры. Этот единственный размер, часто измеряемый в долях миллиметра, незаметно управляет тем, насколько равномерно расплав полимера распределяется по ширине фильеры, как стабильно полученная стретч-пленка ведет себя под нагрузкой и сколько отходов оказывается на полу цеха до того, как будет произведен товарный рулон. В экструзии стретч-пленки правильная установка этого зазора — это не косметическая регулировка; это разница между пленкой, которая удерживает паллету в целости при транспортировке через всю страну, и пленкой, которая рвется при первом неаккуратном обращении.
Почему Неточный Зазор Губок Фильеры До Сих Пор Проблема Многих Производственных Линий
Большинство проблем с толщиной полотна восходят к одной и той же первопричине: экструзионное оборудование просто не может удерживать или регулировать зазор губок фильеры с достаточной точностью. На многих старых или базовых линиях зазор устанавливается вручную один раз с помощью фиксированного микрометрического винта и остается нетронутым до конца цикла, независимо от того, как изменяются температура расплава, давление или вязкость во время производства. Поскольку полимерный расплав чувствителен даже к небольшим температурным колебаниям, зазор, который выглядел идеальным при запуске, может вести себя совершенно иначе через час работы.
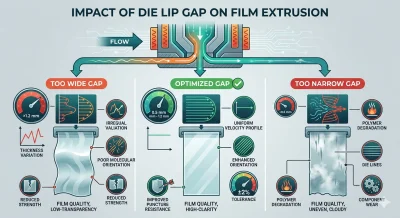
Последствия предсказуемы. Слишком широкий зазор снижает напряжение сдвига, прилагаемое к расплаву, ослабляя молекулярную ориентацию и вызывая видимую разнотолщинность по ширине полотна — более тонкие участки в одних местах, более толстые в других, — а также пониженную прочность на разрыв и слабую устойчивость к проколу. Слишком узкий зазор дает обратный эффект: напряжение сдвига возрастает, полимер начинает деградировать из-за избыточного трения, на поверхности пленки появляются линии от фильеры, а сама оснастка изнашивается быстрее положенного. Ни одна из этих крайностей неприемлема, когда заказчик рассчитывает на Полуавтоматический Станок для Производства Стрейч-пленки или Полностью Автоматический Станок для Производства Стрейч-пленки, обеспечивающий стабильную, несущую нагрузку обмотку, и ни одна из них не может быть надежно предотвращена чисто ручной, неконтролируемой фильерой в течение всего производственного цикла.
Где Точный Контроль Толщины Действительно Важен На Производстве
Практическая стоимость нестабильного зазора губок фильеры выглядит по-разному в зависимости от того, для каких задач используется стретч-пленка.
На линиях паллетной обмотки, обслуживающих логистику и складские операции, пленка должна обладать высокой удерживающей силой и надежной устойчивостью к проколу, чтобы обеспечивать сохранность смешанных грузов при многочисленных перегрузках. Когда контроль толщины «плывет», тонкие участки становятся слабыми местами, и обмотка, выглядевшая нормально на складе, может разрушиться до прибытия в пункт назначения.
В упаковке для холодовой цепи и свежих продуктов покупатели и инспекторы по качеству полагаются на визуальную прозрачность, чтобы проверить состояние продукта, не вскрывая упаковку. Нестабильный зазор губок фильеры имеет тенденцию оставлять на полотне слабую полосатость или неравномерную вуаль, что подрывает именно ту прозрачность, на которую рассчитывают в этой области применения.
Применения для связывания и скрепления строительных материалов, труб и профильных экструзий предъявляют к пленке иные требования — высокую прочность на разрыв и равномерное удлинение по всей ширине, так как именно один тонкий участок под напряжением часто является местом, где связка разрывается. А в упаковке электроники и прецизионных компонентов, где часто соэкструдируются антистатические или влагобарьерные слои, жесткий допуск по толщине каждого слоя обязателен; «плавающий» зазор фильеры делает такую многослойную однородность очень труднодостижимой от партии к партии.
Как Наша Технология Фильеры Решает Эту Проблему В Корне
При разработке наших платформ для Высокоскоростная 5-слойная линия для производства стретч-пленки под тяжелые грузы и Высокоэффективное 3-слойное экструзионное оборудование для плоскощелевой пленки мы исходили из того, что контроль зазора губок фильеры не должен зависеть от единожды установленного параметра и субъективного мнения техника. В зависимости от конфигурации линия может быть оснащена прецизионной ручной микрометрической регулировкой для операторов, предпочитающих прямой механический контроль, или полностью интегрированной фильерой с замкнутым контуром и термоболтами, которая постоянно самонастраивается в процессе производства. В любом случае зазор спроектирован так, чтобы удерживаться в оптимизированном рабочем диапазоне 0,5–1,2 мм, который, как мы выяснили, обеспечивает наиболее равномерный профиль скорости расплава по ширине фильеры.
Именно в конфигурации с замкнутым контуром проявляется реальное преимущество. В паре с автоматическим измерителем толщины в реальном времени система непрерывно измеряет формирующееся полотно и передает эти данные обратно на фильеру, внося корректировки зазора на лету, чтобы компенсировать колебания температуры и давления, которые в противном случае вызвали бы дрейф толщины. На практике именно эта реакция замкнутого контура позволяет линии удерживать жесткий допуск по толщине в пределах ±2% от цикла к циклу, а не только в момент последней ручной настройки фильеры.
Такой уровень контроля напрямую преобразуется в эксплуатационные характеристики пленки. Стретч-пленка, произведенная на этих линиях, стабильно достигает относительного удлинения при разрыве более 300%, с удерживающей силой, стабилизированной в диапазоне 8–12 Н/мм² — показатели, которые почти полностью зависят от того, насколько равномерно сдвиговое воздействие на расплав оказывается по всей ширине фильеры, а не в отдельных зонах. Для заказчиков, использующих конфигурации 3-слойной или 5-слойной соэкструзии, та же точность распространяется на контроль соотношения слоев, обеспечивая стабильность толщины каждого слоя, чтобы высоколипкий внутренний слой, высокопрочный сердечник и стойкий к УФ-излучению внешний слой выполняли свою функцию, не нарушая друг друга. Результатом является Полностью Автоматический Станок для Производства Стрейч-пленки, который стабильно соответствует признанным стандартам, таким как ASTM D5458 и ISO 14631, предоставляя переработчикам и конечным пользователям надежную основу для контроля качества на их собственных линиях.
Создан Для Масштабирования В Различных Конфигурациях
Поскольку прецизионность фильеры заложена в саму платформу, а не добавлена как запоздалая мысль, она распространяется на весь спектр предлагаемых нами конфигураций. Независимо от того, нужна ли заказчику 2-слойная линия для базовой паллетной обмотки, 3-слойная система для сбалансированной липкости и устойчивости к проколу или 5-слойная установка для продвинутого даунгейджинга без потери прочности, один и тот же высокоточный контроль фильеры и замкнутая система измерения толщины доступны во всех вариантах. Автоматизация намотки — полуавтоматическая или полностью автоматическая смена рулонов — может быть подобрана независимо к конфигурации фильеры, что позволяет оптимизировать как производительность, так и качество пленки, не ограничивая одно другим.
Для производителей, оценивающих новую Экономичная 2-слойная машина для производства стретч-пленки (базовая упаковка), контроль зазора губок фильеры является важным фактором для достижения стабильной толщины, механических свойств и качества поверхности. Наши станки для производства стретч-пленки спроектированы с прецизионными системами фильер и стабильным управлением процессом, чтобы поддерживать равномерный выпуск пленки в соответствии с различными производственными требованиями. Сочетая точную регулировку фильеры с надежными системами экструзии и намотки, наше оборудование представляет собой практичное решение для производителей, стремящихся к стабильному качеству стретч-пленки и долгосрочной стабильности производства.