Оборудование для Изготовления Стрейч-Пленки: Растяжение 300% Снижает Затраты
2026-10-20
Традиционные однослойные стрейч-пленки требуют большой толщины для сохранения удерживающей способности груза. Это единственное компромиссное решение приводит к повышенному расходу смолы, частым разрывам пленки и росту затрат на паллету. Экструзионное оборудование для производства стрейч-пленки, созданное на основе многослойной соэкструзии, устраняет этот компромисс. Прецизионная геометрия головки и сбалансированная структура слоев обеспечивают превосходную липкость, стойкость к проколу и элонгацию.
Ограничения однослойной пленки
Однослойная пленка возлагает все функции на одну рецептуру: прочность на разрыв, стойкость к проколу и липкость конкурируют за одну и ту же химию смолы. Ни одна отдельная рецептура не может оптимизировать все три параметра одновременно. Производители компенсируют это увеличением толщины. Такое решение является грубым и неэффективным. Более толстые рулоны потребляют больше смолы, быстрее расходуются и требуют более частой смены. Однослойная пленка также лишена армированной сердцевины, поэтому она легче разрушается при высоком предварительном натяжении. Эти неэффективности накапливаются, увеличивая стоимость паллеты — показатель, за которым наиболее пристально следят руководители упаковочных производств.
Где эксплуатационные характеристики наиболее важны
Упаковка аккумуляторных модулей и фотоэлектрических панелей предъявляет высокие требования. Грузы тяжелые, края часто острые, и один прокол может повредить дорогостоящий компонент. Обычная толстая однослойная пленка выдерживает эти условия, но только за счет потери весовой эффективности и увеличения стоимости материала.
Паллетирование гофрированных коробок представляет собой другую задачу: оптическая прозрачность. Складскому персоналу необходимо проверять этикетки и количество коробок через упаковку во время загрузки и складирования. Однослойная пленка, достаточно толстая, чтобы выдержать нагрузку, часто жертвует прозрачностью в процессе.
Строительные изоляционные материалы вносят еще одну переменную — эластическое восстановление. Объемные, легкие грузы смещаются при транспортировке, если пленка сохраняет натяжение на протяжении всего пути, а не только в момент оборачивания. Пленки со старых однослойных линий преждевременно теряют восстанавливающую силу — известная причина неплотно обвязанных изоляционных пакетов.
Что меняет многослойная соэкструзия
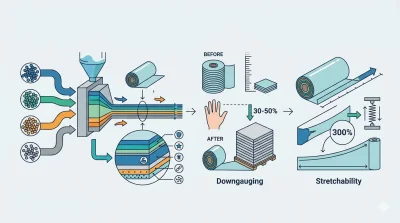
Многослойная линия по производству стрейч-пленки распределяет функции по специализированным слоям вместо перегрузки одной рецептуры. Гибкий внутренний слой принимает на себя растягивающую нагрузку; внешние слои с высоким модулем упругости обеспечивают липкость и защиту поверхности. Адгезионные добавки, антиблокирующие агенты и УФ-стабилизаторы занимают точные позиции в этой архитектуре, максимизируя производительность при минимальном использовании материала.
Эта конфигурация позволяет уменьшить толщину примерно на 30-50% по сравнению с однослойной пленкой без потери механической прочности, необходимой для тяжелых паллет — прямое решение проблемы веса, затрагивающей упаковку батарей и панелей. Прецизионное управление экструзией также позволяет достичь элонгации до 300%, утраивая первоначальную длину пленки до разрыва. Результат: больше паллет, обернутых одним рулоном, меньше остановок и стабильная производительность на линиях паллетирования гофрокоробов. Независимая настройка слоев дополнительно позволяет оптимизировать внешние слои для эластического восстановления и долговечной липкости, обеспечивая изоляционным грузам удерживающую силу, которую однослойная пленка не может надежно обеспечить.
Соответствие структуры слоев применению
Применения редко имеют идентичные требования, поэтому многослойные экструдеры для стрейч-пленки разрабатываются в нескольких различных конфигурациях. Пятислойная структура включает два дополнительных функциональных слоя, обеспечивая экстремальное уменьшение толщины, исключительную стойкость к проколу и точное размещение добавок — подходящее решение для тяжелых грузов, таких как аккумуляторные модули и фотоэлектрические панели, где один прокол влечет за собой значительные затраты. Трехслойная конфигурация служит отраслевым стандартом, балансируя однородность толщины и контроль липкости в типичной архитектуре A/B/C или A/B/A, подходящей для универсального паллетирования, такого как штабелирование коробок. Двухслойная конфигурация предлагает более экономичную альтернативу соэкструзии для базовой обвязки, обеспечивая равномерное распределение слоев и сопротивление разрыву там, где приоритетом является эффективность капитальных затрат.
Автоматизация и стабильность толщины под непрерывной нагрузкой
Архитектура слоев решает лишь половину уравнения. Воспроизводимая производительность в течение длительных смен зависит от управления процессом. Полностью автоматические конфигурации включают сервоприводные намотчики, автоматическое регулирование натяжения и мониторинг толщины в реальном времени, поддерживая однородность толщины в пределах примерно одного микрона — незаменимо для высокообъемных непрерывных операций, таких как крупномасштабные линии упаковки гофрокартона. Полуавтоматические конфигурации обменивают часть непрерывной производительности на ускоренную смену рецептуры между структурами слоев, что удобно для операций, чередующих типы грузов — одна смена тяжелая упаковка батарей, следующая — обвязка легких изоляционных материалов — без длительной переналадки.
Влияние на стоимость поддается количественной оценке
Прямое сравнение с однослойным базовым уровнем наиболее наглядно иллюстрирует преимущество. Переход с однослойной пленки толщиной 20 мкм на многослойную пленку толщиной 12 мкм существенно снижает расход смолы на паллету. В сочетании со стабильным коэффициентом растяжения 300% те же объемы сырья теперь покрывают значительно больше паллет. Этот синергизм между контролем толщины и эффективностью элонгации обычно обеспечивает снижение общих затрат на упаковку на 15-25% — значительная цифра, независимо от того, защищаются ли фотоэлектрические отправления, гофрированные коробки или изоляционные пакеты.
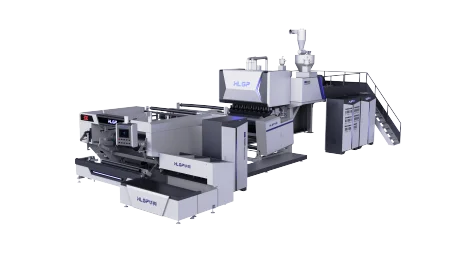
Мы проектируем оборудование для многослойной соэкструзии для производства стрейч-пленки в двух-, трех- и пятислойных конфигурациях, дополненных полностью автоматическими и полуавтоматическими вариантами намотки, чтобы структура слоев и автоматизация точно соответствовали нагрузке, а не вынуждали идти на компромисс. Независимо от того, является ли приоритетом максимальная стойкость к проколу для ценных грузов, надежная прозрачность и липкость для высокообъемного паллетирования или длительное удерживающее усилие для объемных легких материалов, наши линии соэкструзии обеспечивают уменьшение толщины, элонгацию и однородность толщины, которые напрямую ведут к снижению затрат на упаковку.