Атрибут Продукта
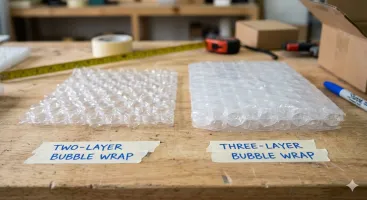
Сравнение двухслойной и трёхслойной пузырчатой плёнки
Двухслойная плёнка состоит из одного плоского слоя ПЭ и одного пузырчатого слоя, что делает её лёгкой, гибкой и экономичной для повседневной упаковки. Трёхслойная плёнка добавляет второй плоский слой, размещая пузырьки между ними. Это обеспечивает более высокую устойчивость к проколам, улучшенную амортизацию и более длительное сохранение воздуха для защиты при интенсивных нагрузках.

Физическое Влияние Соотношения L/D Шнека на Прозрачность Стретч-Пленки
Узнайте, как более высокие соотношения L/D шнека (30:1–33:1) улучшают прозрачность стрейч-пленки, однородность толщины и гомогенность расплава в линиях экструзии 2-слойной, 3-слойной и 5-слойной пленки. Поймите, почему этот параметр определяет эффективность производства и ROI для глобальных покупателей.
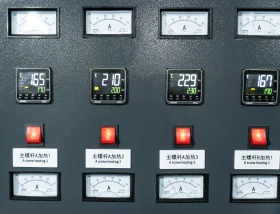
Инструкция по Электропитанию для Машин для Стрейч‑Пленки
Специализированное электропитание 380В/3 фазы/50 Гц — это не просто формальность, а основа бесперебойного и экономичного производства стрейч-пленки. От двухслойных до пятислойных машин...
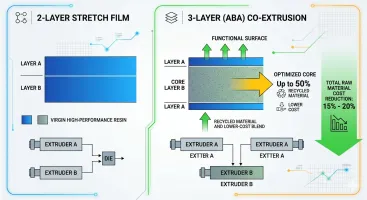
Разница в стоимости сырья для экструдера для стрейч-пленки: 2-слойный против 3-слойного
В конкурентном мире промышленной упаковки стоимость сырья является решающим фактором. Данный технический анализ углубляется в основное преимущество 3-слойного коэкструзионного оборудования для производства стрейч-пленки, демонстрируя, как его структура ABA обеспечивает снижение затрат на материалы на 15-20% по сравнению со стандартными 2-слойными пленками. Мы разбираем инженерные принципы, лежащие в основе этого преимущества, и объясняем, как правильный выбор оборудования может оптимизировать ваше производство.

Понимание линейной скорости и производительности в экструдере для стрейч-пленки
В производстве стрейч-пленки скорость линии и производительность экструзии взаимозависимы. Более высокие скорости требуют точного контроля расхода расплава для поддержания равномерной толщины, в то время как производительность экструзии должна соответствовать возможностям охлаждения и намотки.

Максимизация эффективности экструзии: Экструдер для воздушно-пузырьковой пленки 25 м/мин
Максимальная эффективность экструзии на скорости 25 м/мин с использованием передовых технологий шнека и фильеры позволяет снизить потери материала и отклонения по толщине, обеспечивая быструю и энергосберегающую работу машин для пузырчатой плёнки с 2–7 слоями.

Факторы, влияющие на производительность машин для воздушно-пузырьковой пленки
Узнайте, как четыре инженерных решения определяют реальную производительность широкоформатных линий по производству воздушно-пузырьковой пленки (1600–3000 мм). Диаметр шнека, мощность привода...

Влияние различных диаметров шпинделей на машину для воздушно-пузырькового плёнки
В производстве пузырьковой плёнки диаметр шнека является ключевым фактором, определяющим рентабельность. Это техническое исследование раскрывает, как стратегический выбор диаметра для линий шириной от 1600 до 3000 мм трансформирует качество продукции и прибыльность. Изучите инженерные принципы...
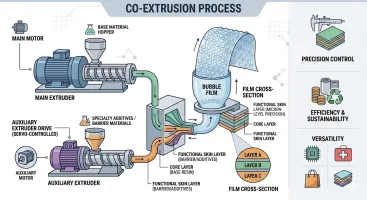
Техническое значение вспомогательного двигателя экструдера в Экструдере для воздушно-пузырьковой пленки
В этом техническом обзоре рассматривается критическая роль вспомогательного двигателя экструдера в современном оборудовании для производства пузырчатой пленки. Объясняется, как точный контроль функциональных слоев напрямую влияет на превосходные характеристики продукта, операционную эффективность и значительное конкурентное преимущество для производителей.
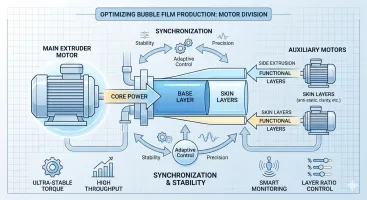
Техническое значение главного двигателя экструдера в Экструдере для воздушно-пузырьковой пленки
В производстве многослойной пузырьковой пленки главный двигатель экструдера — это не просто силовой агрегат. От стабильности его крутящего момента и точности управления зависит целостность структуры, равномерность толщины и стабильность технологического процесса, что напрямую влияет на качество и рентабельность продукции.