Строгий Контроль Качества: Как Мы Тестируем Каждое Оборудование для Изготовления Стрейч-пленки Перед Отправкой
2026-08-27
На современном конкурентном рынке промышленной упаковки надежность оборудования напрямую конвертируется в долю рынка. Эксплуатационная стабильность экструзионной машины для производства стрейч-пленки определяет не только ежедневную производительность, но и репутацию производителя в плане стабильности качества. Единственная нестабильная производственная линия может привести к срыву сроков поставки, перерасходу смолы и к тому, что клиенты незаметно перенесут свой бизнес в другое место. Чтобы защитить эти инвестиции и исключить дорогостоящие сбои в производстве, мы подвергаем каждую производственную линию строгим заводским приемочным испытаниям (FAT) до того, как она покинет наш цех. Таким образом, оборудование поступает не просто готовым к установке, но и полностью оптимизированным для немедленного, высокоэффективного коммерческого производства.
Почему Предотгрузочная Проверка Важна для Экструзионных Машин для Производства Стрейч-пленки
Слишком много линий по производству стрейч-пленки все еще покидают завод без систематической процедуры верификации, что означает, что проблемы со стабильностью проявляются только после установки, когда производственный график клиента уже находится под угрозой. Терморегулирование во время длительных производственных циклов является распространенным слабым местом: дрейфует давление расплава, снижается точность скорости шнека, а температурные зоны цилиндра выходят из равновесия задолго до окончания смены. В многоконфигурациях соэкструзии неточный контроль соотношения слоев является еще более дорогостоящей проблемой, поскольку он может незаметно вызвать расслоение или образование пузырей внутри стрейч-пленки еще долгое время после того, как машина прошла базовую функциональную проверку. Добавьте сюда нестрогий контроль допуска по толщине, медленно реагирующие системы натяжения намотки, вызывающие образование шейки и неровные кромки рулона, а также предохранительные блокировки, которые никогда не были полностью проверены под нагрузкой, и становится ясно, почему так много производственных сбоев связаны с пробелами, которые следовало выявить до отгрузки, а не после установки.
Как Пробелы в Оборудовании Влияют на Различные Применения Стрейч-пленки
Эти пробелы проявляются по-разному в зависимости от того, где в конечном итоге используется стрейч-пленка. При обмотке поддонов и складской логистике приоритетом является экономическая эффективность, но стандартная 2-слойная машина для производства стрейч-пленки с нестабильным контролем натяжения все равно производит слабонамотанные рулоны, что приводит к смещению грузов и повреждению товаров при транспортировке. В высокопроизводительных приложениях с предварительно растянутой пленкой, питающих автоматические упаковочные линии, требования смещаются в сторону удлинения и стойкости к проколу, и любая нестабильность в контроле соотношения слоев в многоконфигурации создает слабые места, которые разрушаются именно там, где пленка растягивается сильнее всего. Когда в процесс вводится вторичная смола, задача снова меняется: прочность связи между слоями становится труднее поддерживать постоянной, и стрейч-пленка, произведенная на недостаточно протестированном оборудовании, часто теряет стойкость к проколу и атмосферостойкость именно в тех областях, где долговечность наиболее важна.
Создано для Точности, Проверено под Нагрузкой
Каждая экструзионная машина для производства стрейч-пленки, которую мы строим, разработана на основе того же принципа, который лежит в основе нашего протокола тестирования: производительность должна быть доказуема, а не предполагаема. Интеллектуальное PLC-управление непрерывно контролирует давление расплава, температурные зоны цилиндра и точность скорости шнека на протяжении всего производства, поддерживая гомогенность расплава в жестких пределах на линиях, работающих непрерывно в течение длительных смен. Для многоконфигураций соэкструзии встроенные емкостные датчики постоянно проверяют согласованность соотношения слоев, что именно позволяет 3-слойной машине для производства стрейч-пленки обеспечивать удлинение и стойкость к проколу, необходимые для высокопроизводительных применений с предварительным растяжением. Системы прецизионного контроля толщины и натяжения поддерживают отклонение толщины в строгих допусках и выравнивание кромки рулона достаточно точным для чистой размотки как на полностью автоматических, так и на полуавтоматических станках для производства стрейч-пленки, в то время как оптимизированный контроль плотности рулона предотвращает телескопирование и заедание, которые замедляют высокоскоростную последующую размотку. Вместе эти инженерные решения позволяют одной и той же платформе обслуживать как чувствительное к затратам производство пленки для обмотки поддонов, так и производство высококачественной предварительно растянутой пленки без ущерба для какого-либо из них.

Протокол Тестирования Перед Каждой Отгрузкой
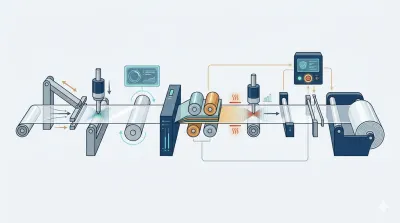
Прежде чем любая экструзионная машина для производства стрейч-пленки будет допущена к отправке, она проходит последовательность заводских приемочных испытаний (FAT), разработанную для выявления именно тех слабых мест, которые традиционное оборудование имеет тенденцию скрывать. Экструдер работает под полной нагрузкой в течение 72 непрерывных часов для подтверждения механической выносливости и теплового равновесия — этот шаг исключает износ компонентов на ранней стадии до того, как он станет проблемой клиента. На протяжении всего этого цикла PLC-мониторинг отслеживает давление расплава, температурные зоны цилиндра и точность скорости шнека для подтверждения абсолютной гомогенности расплава, в то время как встроенные емкостные датчики на многоконфигурациях непрерывно проверяют согласованность соотношения слоев, чтобы исключить расслоение или образование пузырей.
Затем согласованность профиля толщины измеряется по всей ширине полотна с помощью сканирующего бета-толщиномера, при этом отклонения ограничиваются строгим допуском для гарантии получения ровной, однородной стрейч-пленки с превосходным внешним видом. Намоточный узел подвергается собственным стресс-тестам для полного устранения образования шейки, при этом сервоприводные танцующие ролики выполняют мгновенную микрометровую корректировку крутящего момента, чтобы поддерживать выравнивание кромки рулона в пределах одного миллиметра. Плотность готового рулона проверяется отдельно для подтверждения совместимости с конфигурациями как полностью автоматических, так и полуавтоматических станков для производства стрейч-пленки при высокоскоростной последующей размотке, предотвращая проблемы телескопирования и заедания, которые стоят клиентам производственного времени.
Протокол завершается анализом характеристик пленки в реальном времени в смоделированных заводских условиях. Техники регистрируют процент удлинения, нацеливаясь на диапазон от 250 до 350 процентов для ручных рулонов, а также двустороннюю липкость и стойкость к проколу, все измерения проводятся в строгом соответствии со стандартами ASTM D1709. Для многоконфигураций, перерабатывающих экологичные вторичные смолы, тест на прокол повторяется при повышенных температурах для подтверждения целостности связи в жестких условиях. Каждая цепь аварийной остановки и автоматическая система отключения проверяются на соответствие стандартам электробезопасности IEC 60204, прежде чем машина будет допущена к отгрузке, независимо от того, сконфигурирована она как полуавтоматический или полностью автоматический станок для производства стрейч-пленки.
Надежность, Которую Можно Измерить
Результатом этого процесса является точно настроенная производственная система, предназначенная для минимизации времени выхода на рынок и максимизации окупаемости инвестиций с первого дня эксплуатации. Независимо от того, требуется ли для применения экономичная 2-слойная машина для производства стрейч-пленки, передовая 3-слойная конфигурация, созданная для высокопроизводительной предварительно растянутой пленки, или тяжелая 5-слойная машина для производства стрейч-пленки, предназначенная для переработки требовательной вторичной смолы, каждый агрегат проходит одни и те же жесткие 72-часовые испытания на стабильность, проверку прецизионной толщины и натяжения, а также полную проверку соответствия, прежде чем попадет в производственный цех. Именно это означает жесткий контроль качества на практике: не обещание того, как должно работать оборудование, а задокументированная запись того, как оно уже работает. Для производителей, оценивающих новую экструзионную машину для производства стрейч-пленки, эта разница именно то, что защищает время безотказной работы, стабильность выпуска и рентабельность в течение многих лет после установки. Свяжитесь с нами, чтобы обсудить, какая конфигурация — от стандартных 2-слойных систем до индивидуальных многоконфигураций — лучше всего соответствует вашим производственным целям.