Понимание Явления Деформационного Упрочнения в Производстве Стретч-Пленки
2026-08-20
Производство высококачественной стрейч-пленки на высоких скоростях требует тщательного баланса между производительностью, однородностью пленки, механической прочностью и эффективностью использования материала. Поскольку производители все чаще переходят на более тонкие пленки и более высокие степени предварительного растяжения, реологическое поведение полиэтилена становится важным фактором для поддержания стабильной экструзии. Одним из ключевых явлений здесь является деформационное упрочнение, которое описывает увеличение сопротивления расплава полимера при деформации растяжения. Понимание этого поведения помогает производителям оптимизировать выбор смолы и условия экструзии, эффективнее используя современные технологии производства многослойной стрейч-пленки.
Проблемы высокоскоростной экструзии стрейч-пленки
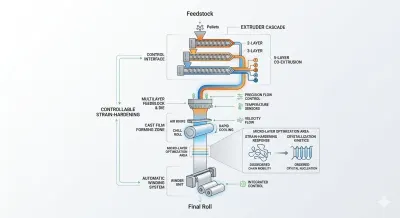
Стрейч-пленка обычно производится методом плоскощелевой экструзии, при которой расплавленный полиэтилен проходит через плоскую Т-образную головку и быстро охлаждается на приемном валке перед обрезкой и намоткой. В процессе расплав полимера подвергается как сдвиговой, так и деформации растяжения. С увеличением скорости производства расплав испытывает большее вытягивание, что делает прочность расплава и стабильность при растяжении все более важными.
ЛПЭНП широко используется для стрейч-пленки благодаря удачному сочетанию гибкости, прочности на разрыв, удлинения и сопротивления проколу. Однако разные марки ЛПЭНП могут иметь значительно разные реологические характеристики. Смола с недостаточной устойчивостью к деформации растяжения может стать нестабильной при интенсивных режимах переработки, увеличивая риск неравномерности толщины, нестабильности кромок, обрывов полотна и неравномерной намотки.
Эти проблемы становятся более значимыми при производстве более тонкой стрейч-пленки. Уменьшение толщины может снизить расход смолы и затраты на упаковку, но готовая пленка должна сохранять достаточную удерживающую силу, сопротивление разрыву, сопротивление проколу и удлинение. Плохой контроль толщины или нестабильная экструзия могут свести на нет практические преимущества использования более тонкой пленки.
Что такое деформационное упрочнение?
Деформационное упрочнение возникает, когда расплав полимера оказывает все большее сопротивление деформации растяжения по мере его вытягивания. Во время растяжения полимерные цепи ориентируются в направлении деформации, а молекулярные зацепления могут способствовать значительному увеличению вязкости при растяжении.
Это поведение отличается от простого сдвигового течения и особенно актуально для производства литой пленки, поскольку расплав полимера непрерывно вытягивается между Т-образной головкой и системой охлаждения. Когда материал обладает благоприятными характеристиками деформационного упрочнения, он лучше сопротивляется чрезмерному утонению во время вытяжки. Это способствует более стабильному поведению расплава и более равномерному формированию пленки.
Степень деформационного упрочнения зависит от молекулярной структуры полимера, включая молекулярную массу, ее распределение, зацепление цепей, характеристики разветвленности и рецептуру смолы. Некоторые высокоэффективные марки полиэтилена могут обеспечивать более благоприятное поведение при растяжении, чем обычные марки. Поэтому деформационное упрочнение не следует рассматривать как функцию только машины. Смола и система переработки должны работать совместно.
Для производителей стрейч-пленки это означает, что достижение надежного производства зависит не только от выбора высокопроизводительного экструдера. Свойства смолы, структура слоев, температура экструзии, условия охлаждения, вытяжка, толщина пленки и натяжение намотки — все влияет на конечный результат.
Как деформационное упрочнение влияет на эксплуатационные характеристики пленки
Одним из важных преимуществ подходящего поведения деформационного упрочнения является повышенная устойчивость к чрезмерному утонению расплава. Это может быть ценно, когда Станок для Производства Стрейч-пленки работает на относительно высокой производительности или производит пленку меньшей толщины. Более стабильное поведение расплава помогает поддерживать контролируемый профиль пленки и снижает риск появления локализованных слабых участков.
Равномерность толщины напрямую связана с эффективностью использования материала. Если некоторые участки пленки излишне толсты, расход материала увеличивается. Если другие участки становятся слишком тонкими, может ухудшиться устойчивость к проколу или разрыву. Таким образом, стабильная экструзия и точный контроль головки помогают производителям достичь лучшего баланса между эксплуатационными характеристиками пленки и расходом смолы.
Деформационное упрочнение также может способствовать производству пленок, предназначенных для высокого удлинения и предварительного растяжения. Однако важно понимать, что одно лишь деформационное упрочнение не определяет конечные свойства пленки. Сопротивление проколу, прочность на разрыв, удлинение, липкость и удерживающая сила зависят от полного состава материала и условий переработки.
Вот почему современный Станок для Производства Стрейч-пленки должен фокусироваться на стабильности процесса, а не просто на стремлении к максимальной линейной скорости.
Преимущества многослойного производства стрейч-пленки
Многослойная соэкструзия предоставляет производителям большую гибкость при разработке стрейч-пленки. Различные слои могут быть сформулированы для выполнения определенных функций, вместо того чтобы требовать от одного материала обеспечения всех необходимых свойств.
Трехслойная структура стрейч-пленки может обеспечить практический баланс между прочностью, липкостью и общими эксплуатационными характеристиками пленки. В зависимости от рецептуры, внешние слои могут быть оптимизированы для поверхностных характеристик, в то время как центральный слой может способствовать прочности на разрыв и эффективности использования материала.
Пятислойная соэкструзия обеспечивает дополнительную гибкость для более требовательных применений. Множественные функциональные слои могут быть разработаны под конкретные требования, такие как сопротивление проколу, прочность на разрыв, липкость и контроль затрат. Этот подход особенно полезен, когда производители хотят уменьшить толщину пленки, сохраняя при этом требуемые упаковочные характеристики.
Поэтому хорошо спроектированный Станок для Производства Стрейч-пленки должен обеспечивать точное распределение слоев, стабильную подачу расплава, надежный контроль температуры и стабильную работу Т-образной головки. Точный контроль каждого слоя помогает производителям лучше использовать различные марки смол и разрабатывать структуры пленки, подходящие для конкретных упаковочных требований.
Точный контроль процесса для стабильного производства
Контроль температуры необходим для поддержания стабильного течения полимера. Экструзионная система должна обеспечивать стабильный нагрев по всему цилиндру, адаптеру и Т-образной головке, избегая излишних термических напряжений. Постоянная температура расплава помогает поддерживать предсказуемую вязкость и способствует стабильному формированию пленки.
Охлаждение не менее важно в производстве литой стрейч-пленки. После выхода из Т-образной головки расплавленная пленка должна быть быстро и равномерно охлаждена. Температура приемного валка, охлаждающая способность, условия контакта и скорость производства могут влиять на кристаллизацию и конечные механические свойства пленки.
Современная автоматизация позволяет еще больше повысить стабильность производства. Станок для Производства Стрейч-пленки может интегрировать ПЛК-управление, автоматическую регулировку температуры, синхронизированные приводы, мониторинг экструзии и прецизионное управление намоткой. В зависимости от конфигурации, онлайн-измерение толщины и автоматическая регулировка также помогают снизить отклонения в процессе непрерывного производства.
Эти системы не заменяют правильный выбор смолы или технологический опыт, но они предоставляют производителям лучший контроль над переменными, влияющими на качество пленки. Стабильная автоматизация особенно ценна при длительных производственных циклах, когда небольшие отклонения в процессе могут привести к значительным потерям материала.
Современные технологии экструзии стрейч-пленки для стабильного производства
Деформационное упрочнение является важным аспектом реологии полимеров при растяжении и может способствовать более стабильному поведению расплава при высокоскоростном производстве стрейч-пленки. Однако стабильное качество пленки зависит от всей производственной системы, а не от одного свойства материала. Выбор смолы, многослойная структура, конструкция шнека, эффективность двигателя, температура экструзии, работа Т-образной головки, охлаждающая способность, контроль толщины и стабильность намотки должны работать совместно для достижения надежных результатов.
Наши решения для Станок для Производства Стрейч-пленки разработаны для производителей, стремящихся к стабильному производству литой пленки и гибким многослойным конфигурациям. Предлагаются варианты оборудования, которые могут быть адаптированы под различные структуры пленки, ширину, диапазоны толщины, цели по производительности и комбинации материалов. Благодаря интеграции контролируемой экструзии, точного управления температурой, эффективного охлаждения, многослойной соэкструзии и автоматизированного управления процессом, производственная линия обеспечивает практическую основу для производства стрейч-пленки с постоянной толщиной и надежными механическими свойствами. Такой подход также может поддержать производителей, стремящихся к уменьшению толщины и повышению эффективности использования материала, сохраняя при этом производительность, необходимую для обмотки паллет, логистической упаковки, промышленной упаковки и других требовательных применений. С правильной конфигурацией Станок для Производства Стрейч-пленки производители могут создать более эффективную и гибкую производственную линию, которая отвечает конкретным производственным целям, поддерживая при этом долгосрочное качество пленки и эксплуатационную стабильность.