Максимизация Производительности: Анализ Высокоскоростного Оборудования для Изготовления Стрейч-Пленки 250 м/мин
2026-09-04
Растущий спрос на эффективную логистику и автоматизированную упаковку повысил требования к производству стрейч-пленки. Производителям, поставляющим пленку для обмотки паллет, промышленной упаковки и автоматизированных обмотчиков, необходима пленка с равномерной толщиной, стабильными механическими свойствами и стабильным качеством рулонов.
Скорость производства 250 м/мин может обеспечить высокую производительность для подходящего экструзионного оборудования для производства стрейч-пленки, но сама по себе скорость не определяет фактическую производительность. Более высокие линейные скорости предъявляют повышенные требования к стабильности экструзии, контролю температуры, охлаждению, однородности толщины, вытяжке и намотке. Эти системы должны работать совместно для поддержания стабильных условий производства.
Проблемы высокоскоростного производства стрейч-пленки
Увеличение скорости экструзии может изменить температуру расплава, давление и поток материала. Если конструкция шнека и технологические параметры неправильно подобраны к полимеру и требованиям по производительности, колебания стабильности расплава могут повлиять на качество пленки.
Контроль толщины является еще одним важным фактором. Состояние фильеры, распределение расплава, охлаждение и скорость вытяжки могут влиять на калибр пленки по всей ширине. Равномерная толщина особенно важна для тонкой стрейч-пленки, так как вариации могут повлиять на использование материала и механические характеристики.
Производительность охлаждения также должна соответствовать выходу продукции. При более высоких скоростях необходимо охладить большее количество расплавленного полимера за ограниченное время. Соответствующим образом сконфигурированная система охлаждения помогает стабилизировать пленку до того, как она достигнет участков вытяжки и намотки.
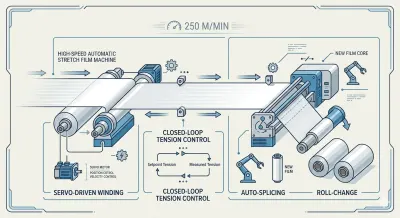
Намотка представляет собой еще одну проблему. Изменения натяжения могут повлиять на формирование рулона, в то время как чрезмерное или недостаточное натяжение может способствовать появлению морщин, неплотной намотке или другим проблемам с качеством рулона. Таким образом, стабильная вытяжка и контроль натяжения являются важными частями высокоскоростного производства.
Применение стрейч-пленки в современной логистике
Стрейч-пленка широко используется для фиксации паллетированных грузов во время хранения и транспортировки. Путем приложения контролируемого натяжения вокруг груза она помогает удерживать продукты вместе и уменьшать их перемещение во время обработки.
Различные применения требуют разных характеристик пленки. Тяжелые или нестандартные грузы могут требовать более высокой стойкости к проколу, в то время как другие применения могут отдавать приоритет растяжимости, удерживающей силе, прозрачности или эффективности использования материала.
Автоматизированные обмотчики предъявляют дополнительные требования к качеству пленки. Пленка должна подаваться и растягиваться равномерно во время высокоскоростной обмотки. Вариации толщины, натяжения рулона или качества намотки могут повлиять на производительность последующей упаковки.
Предварительно растянутая стрейч-пленка также широко используется в автоматизированных и полуавтоматических обмотчиках. Ее характеристики зависят от соотношения толщины пленки, рецептуры, характеристик растяжения и условий производства. Таким образом, стабильная экструзия важна для поддержания согласованного поведения пленки.
Многослойная экструзия для различных требований к пленке
Многослойная экструзия предоставляет производителям большую гибкость при разработке структур стрейч-пленки. Трехслойные и пятислойные конфигурации позволяют распределять различные материалы по пленке в соответствии с требуемыми свойствами.
Различные слои могут вносить вклад в способность к растяжению, стойкость к проколу, поверхностные характеристики или другие требования к продукту. Подходящая структура зависит от типа полимера, рецептуры, целевой толщины и области применения.
Таким образом, многослойное экструзионное оборудование для производства стрейч-пленки должно быть согласовано с перерабатываемыми материалами. Конфигурация шнека, экструзионная способность, распределение расплава, контроль температуры и конструкция фильеры — все это влияет на стабильность многослойной структуры.
Для промышленной и логистической упаковки многослойная технология может помочь производителям сбалансировать характеристики пленки и использование материала. Окончательные механические свойства следует подтверждать с помощью производственных испытаний и тестирования применения, а не полагаться только на спецификации оборудования.
Экструзия и контроль температуры при 250 м/мин
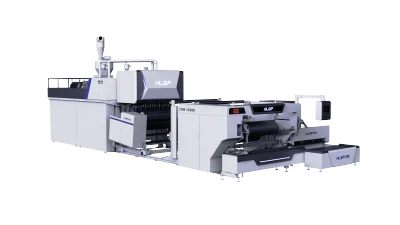
Экструзионная система является центральной частью высокоскоростного производства стрейч-пленки. Геометрия шнека должна выбираться в соответствии с характеристиками перерабатываемых полимеров и требуемой производительностью.
Подходящая конструкция шнека может обеспечить стабильную пластикацию и транспорт расплава, в то время как многозонный контроль температуры позволяет различным участкам экструзионной системы работать в соответствующих технологических условиях.
При более высоких скоростях производства стабильность температуры становится все более важной. Чрезмерные колебания могут влиять на вязкость расплава и поведение потока, потенциально воздействуя на толщину и внешний вид пленки.
По этой причине высокоскоростное экструзионное оборудование для производства стрейч-пленки со скоростью 250 м/мин следует оценивать как полную систему, а не только по скорости шнека. Экструзионная способность, контроль температуры, производительность фильеры, охлаждение и последующая обработка — все это влияет на практические производственные результаты.
Фильера, охлаждение и контроль толщины
Фильера играет важную роль в распределении расплавленного полимера по ширине пленки. Правильная конфигурация фильеры и управление температурой могут обеспечить более равномерную поперечную толщину.
Встроенная система контроля толщины может предоставлять производственные данные для обнаружения изменений калибра и поддержки корректировки процесса. Это может помочь производителям поддерживать более стабильные спецификации пленки во время непрерывного производства.
Охлаждение также должно быть согласовано с шириной пленки, толщиной, материалом и производительностью экструзии. Стабильные условия охлаждения помогают пленке достичь подходящего состояния перед вытяжкой и намоткой.
Вместе системы экструзии, фильеры, охлаждения и вытяжки определяют, насколько стабильно производится пленка на высокой скорости.
Сервоприводная намотка и управление натяжением
Качество готового рулона важно как для производителей пленки, так и для последующих упаковочных операций. Системы намотки с сервоприводом могут обеспечивать контролируемую скорость намотки, в то время как управление натяжением помогает поддерживать стабильное формирование рулона.
Подходящие условия намотки зависят от толщины пленки, ширины полотна, диаметра рулона и требований к продукту. Стабильная намотка может помочь уменьшить такие проблемы, как морщины, неплотные участки и неравномерное формирование рулона.
Для клиентов, использующих автоматическое обмоточное оборудование, стабильные рулоны также могут обеспечить более плавную подачу и растяжение пленки во время упаковки.
Оценка ценности скорости 250 м/мин
Максимальную скорость 250 м/мин не следует рассматривать отдельно от фактических производственных требований. Практический выход продукции зависит от ширины пленки, толщины, типа полимера, структуры слоев, времени запуска, переналадок, эффективности намотки и времени работы оборудования.
Эксплуатационные расходы также следует оценивать с учетом энергопотребления, отходов материала, трудозатрат, технического обслуживания и времени простоя. Эти факторы обеспечивают более реалистичную основу для расчета производственных затрат, чем только максимальная линейная скорость.
Высокоскоростное решение для ваших производственных потребностей
Скорость производства 250 м/мин может обеспечить высокую производительность при поддержке правильно подобранной экструзионной системы и систем последующей обработки. Стабильная экструзия, контроль температуры, охлаждение, управление толщиной, вытяжка и намотка — все это способствует надежному высокоскоростному производству стрейч-пленки.
Наши решения в области экструзионного оборудования для производства стрейч-пленки могут быть сконфигурированы в соответствии с различной шириной пленки, толщиной, структурой материалов и производственными целями. В зависимости от требований заказчика производственная линия может включать многослойную экструзию, точный контроль температуры, подходящие системы фильер, охлаждающее оборудование, блоки вытяжки, сервоприводную намотку и функции автоматизации.
Предоставив целевые спецификации пленки, сырье, требуемую производительность и область применения, вы можете совместно с нашей технической командой подобрать подходящую конфигурацию экструзионного оборудования для производства стрейч-пленки для эффективного и стабильного производства.