Ventajas de seleccionar el control por pantalla táctil PLC para la Maquinaria para plástico de burbujas de 2 capas
2026-09-01
Una máquina de extrusión de película de burbujas de 2 capas debe coordinar varios procesos simultáneamente, desde la fusión estable de la resina y la extrusión hasta la formación de burbujas, el enfriamiento y la laminación. La película base y la capa de burbujas deben mantener un grosor y una adhesión consistentes durante toda la producción, mientras que la temperatura, la presión de aire y la velocidad de la línea deben sincronizarse adecuadamente. Cuando estas variables se gestionan de manera efectiva, la máquina puede producir película de burbujas con un rendimiento de amortiguación más consistente y estabilidad dimensional. Por eso, el control por pantalla táctil PLC desempeña un papel importante en la producción moderna de película de burbujas, proporcionando a los operadores un monitoreo de procesos más claro y un control más preciso sobre los parámetros operativos clave.
Donde los sistemas de control convencionales se quedan cortos
Muchas Máquinas de película de burbujas de 2 capas todavía dependen de la coordinación manual para mantener sincronizadas la capa plana y la capa de burbujas. Sin un control preciso y vinculado sobre las velocidades de línea de ambas extrusoras, los operadores se quedan ajustando la configuración por ensayo y error, e incluso pequeñas discrepancias entre las dos capas pueden provocar delaminación (una unión que parece estar bien al salir de la línea pero que se separa bajo tensión). El monitoreo del grosor a menudo sufre la misma deficiencia: la salida de la bomba de masa fundida y la velocidad del tornillo se verifican mediante inspección manual periódica en lugar de retroalimentación digital continua, lo que permite que el grosor y la resistencia a la tracción se desvíen de manera desigual en un solo rollo sin que nadie lo note hasta que la película ya está en manos del cliente.
El control de formación al vacío tiende a ser igualmente impreciso en equipos convencionales. La presión de vacío dentro del rodillo de formación a menudo se establece en posiciones fijas en lugar de ajustarse finamente en tiempo real, lo que significa que las burbujas a lo largo de una tirada pueden terminar subformadas, quedando débiles bajo presión, o sobreformadas de manera que desperdicien material sin agregar un beneficio real de amortiguación. Esta falta de precisión se convierte en un problema de costos real en el momento en que una línea de producción necesita cambiar entre especificaciones: pasar de película de burbuja pequeña a película de burbuja grande, por ejemplo, obliga a un reinicio manual completo de los parámetros sin un punto de referencia guardado, lo que alarga el tiempo de cambio y genera desperdicio en cada reinicio.
La ausencia de diagnósticos en tiempo real agrava todo esto. En una línea convencional, los problemas en las secciones de calentamiento o formación a menudo solo se detectan después de que ya han producido película defectuosa, ya que no hay un sistema que señale las desviaciones tempranas antes de que se conviertan en desperdicio. Ese modelo de resolución de problemas reactivo, combinado con cargas de calentamiento y motor que no están optimizadas para las condiciones de producción reales, tiende a aumentar tanto el consumo de energía como la dependencia de la mano de obra más de lo necesario: los operadores necesitan más experiencia para detectar problemas manualmente, y el proceso se vuelve más difícil de repetir de manera consistente de un turno a otro.
Por qué la consistencia de la película de burbujas es importante en todas las aplicaciones
La diferencia entre una Máquina de película de burbujas de 2 capas bien controlada y una con control deficiente se manifiesta de manera diferente dependiendo de lo que la película esté protegiendo, que es exactamente por qué la precisión del control es tan importante como la producción bruta.
En el embalaje de mudanzas domésticas y transporte de carga, las especificaciones de los pedidos cambian constantemente entre película de burbuja pequeña y grande dependiendo de lo que se esté envolviendo, y la consistencia del lote debe mantenerse en tipos de envío muy variados. Una línea que tiene dificultades con cambios lentos o grosor desigual dificulta mantener el ritmo de la diversidad de especificaciones que exige este segmento.
En el embalaje al por mayor de ferretería y sujetadores, los artículos de formas irregulares y bordes afilados necesitan una resistencia de burbuja confiable para evitar daños en la superficie durante la manipulación y el tránsito, y los costos de producción deben mantenerse controlados a escala. Las burbujas subformadas debido a una presión de vacío imprecisa se traducen directamente en brechas de amortiguación localizadas exactamente donde es más probable que los componentes afilados causen daños.
En el cumplimiento de pedidos de almacenes de comercio electrónico, la alta frecuencia de envíos depende de una línea de producción que pueda mantener un ritmo de producción constante con una interrupción mínima. El tiempo de inactividad no planificado frecuente debido a fallas no diagnosticadas amenaza directamente el suministro confiable y continuo del que depende este tipo de operación.
Cómo el control por pantalla táctil PLC ofrece estas ventajas
Nuestra máquina de extrusión de película de burbujas de 2 capas aborda estas deficiencias a través de un sistema de control por pantalla táctil PLC que gestiona todo el proceso como un todo coordinado en lugar de una serie de pasos ajustados manualmente.
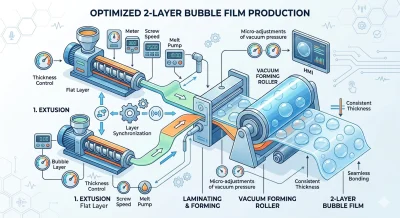
La sincronización de capas se maneja directamente por el PLC, que coordina con precisión las velocidades de línea de ambas extrusoras para que la capa plana y la capa de burbujas se unan sin problemas sin la discrepancia que conduce a la delaminación. Los sensores digitales proporcionan monitoreo en tiempo real de la salida de la bomba de masa fundida y la velocidad del tornillo, manteniendo el grosor y la resistencia a la tracción consistentes en ambas capas durante toda la tirada. Para el embalaje al por mayor de ferretería y sujetadores, esa confiabilidad de unión significa que la película de burbujas terminada se mantiene unida a través de la manipulación y presión repetidas en lugar de separarse en los momentos exactos en que más se necesita.
La precisión de la formación al vacío se gestiona a través de la HMI, que permite el microajuste de la presión de vacío dentro del rodillo de formación para que cada burbuja en la hoja se forme completamente y mantenga su resistencia a la presión. Ese nivel de control es lo que mantiene el rendimiento de amortiguación confiable para el embalaje de ferretería y sujetadores, donde las formas de producto irregulares y afiladas no dejan margen para burbujas subformadas.
La eficiencia de cambio se integra en el sistema a través del almacenamiento automatizado de recetas, permitiendo a los operadores guardar conjuntos de parámetros específicos para diferentes especificaciones de película de burbujas y recuperarlos con un solo toque. Para los clientes de mudanzas domésticas y transporte de carga cuyos pedidos cambian constantemente entre película de burbuja pequeña y grande, esto convierte lo que solía ser un reinicio manual largo en una transición rápida y de bajo desperdicio entre tiradas de producción.
La visualización del proceso en tiempo real muestra las zonas de temperatura, la tensión de bobinado y cada otra etapa del proceso de extrusión gráficamente en la pantalla táctil, dando a los operadores visibilidad inmediata de cómo está funcionando realmente la línea en lugar de depender de comprobaciones manuales periódicas. Combinado con un diagnóstico inteligente de fallas que señala problemas en las secciones de calentamiento o formación a medida que surgen, el sistema detecta desviaciones antes de que se conviertan en desperdicio o tiempo de inactividad no planificado, una diferencia que es más importante en el cumplimiento de pedidos de almacenes de comercio electrónico, donde un ritmo de producción constante e ininterrumpido es el objetivo principal.
El mismo control inteligente también ofrece ganancias de eficiencia que se aplican en todas las aplicaciones: las cargas optimizadas del motor y los ciclos de calentamiento reducen la relación de consumo de energía por kilogramo de película producida, el control preciso de parámetros minimiza el desperdicio de resina durante el arranque, y la interfaz intuitiva reduce la dependencia de operadores altamente especializados, haciendo que la producción sea más estable y repetible entre turnos.
Para los fabricantes que producen embalajes protectores de alto rendimiento, una Máquina de película de burbujas de 2 capas construida en torno al control por pantalla táctil PLC no es una conveniencia adicional, sino lo que convierte una línea mecánicamente capaz en una línea consistentemente confiable. Al reemplazar la adivinanza manual con un control sincronizado y basado en datos en cada etapa del proceso de extrusión, este enfoque ofrece la integridad de la capa, la consistencia dimensional y la eficiencia de producción que los compradores de embalajes protectores de hoy esperan como estándar.