كيف يؤثر خط إنتاج فيلم الاسترتش على نسبة الاستطالة: العوامل التقنية الرئيسية
2026-09-02
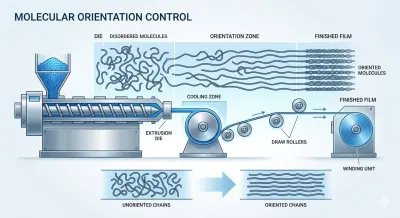
تُعد نسبة الاستطالة أحد أكثر مؤشرات الأداء حسماً في أفلام التغليف الصناعية، ومع ذلك فهي من أكثر المؤشرات التي يساء إدارتها. فالفيلم الذي يتمدد بشكل قليل جداً لا يمكنه توفير احتجاز كافٍ للحمل، بينما الفيلم الذي يتمدد بشكل غير متساوٍ يجعل المنصات عرضة للانزلاق والثقب والانهيار أثناء النقل. يعود السبب الجذري لهذه المشكلات دائمًا تقريبًا إلى عملية البثق نفسها - وتحديدًا إلى كيفية إدارة ماكينة تصنيع استرتش فيلم أوتوماتيكية بالكامل للتوجيه الجزيئي من المصهور إلى اللفة النهائية.
لماذا تواجه أنظمة البثق التقليدية صعوبة في الحفاظ على اتساق نسبة الاستطالة
تميل خطوط الإنتاج القديمة أو منخفضة الدقة إلى معالجة سرعة اللولب وسرعة الخط كإعدادات متراخية التنسيق بدلاً من نظام متزامن بإحكام. عندما ينحرف هذان السرعان عن المحاذاة، تصبح نسبة السحب غير مستقرة، ويخرج الفيلم من الخط بسمك غير متسق وسلوك استطالة غير متوقع. غالبًا ما يُترك المشغلون لضبط المعلمات يدويًا للتعويض، وهو أمر بطيء وغير دقيق ويصعب تكراره من تشغيل لآخر.
يمثل التحكم في درجة الحرارة تحديًا مماثلاً. في الماكينات التي لا تحتوي على مناطق تسخين منظمة بشكل مستقل، تتقلب لزوجة المصهور أثناء تحرك البوليمر عبر الأسطوانة والقالب. تترجم الاختلافات الصغيرة في اللزوجة مباشرة إلى محاذاة جزيئية غير متساوية، مما ينتج نقاط ضعف موضعية تفشل تحت الشد قبل وقت طويل من وصول بقية الفيلم إلى حد استطالته. يضيف التبريد طبقة أخرى من المخاطرة: إذا لم تستطع أسطوانة التبريد سحب الحرارة من الفيلم بسرعة وبشكل متساوٍ، فإن التوجيه الجزيئي الذي تم ضبطه أثناء التمدد لا يثبت في مكانه أبدًا، تاركًا اللفة النهائية هشة في بعض المناطق وناعمة بشكل مفرط في مناطق أخرى.
التأثير التراكمي لهذه القصور هو فيلم يتصرف بشكل غير متسق على المنصة - أحيانًا يتمدد بشكل مفرط ويتمزق، وأحيانًا يفشل في التمدد بما يكفي لتثبيت الحمل بإحكام.
أين تهم أداء نسبة الاستطالة فعليًا على أرض الواقع
هذه القصورات التقنية ليست نظرية. بل تظهر مباشرة في عمليات التغليف اليومية عبر صناعات مختلفة جدًا.
في تجميع الأنابيب والمقاطع المعدنية، غالبًا ما تحتوي الأحمال على حواف حادة ومقاطع عرضية غير منتظمة. يطبق الفيلم ذو نسبة الاستطالة غير المستقرة شدًا غير متساوٍ حول هذه الأشكال، مما يؤدي إلى أقسام فضفاضة تسمح بتحرك الحزم أو، في الأماكن الأكثر إحكامًا، تمدد موضعي مفرط يمزق الفيلم عند حافة حادة. أي من نمطي الفشل هذين يضر بأمن الحمل أثناء النقل.
يعتمد تغليف منصات الكرتون ولفائف الورق على تطبيق الفيلم لشد ثابت ومعتدل عبر سطح ناعم نسبيًا وقابل للسحق. عندما تختلف نسبة الاستطالة من لفة تغليف إلى أخرى، تطبق بعض الطبقات ضغطًا كبيرًا جدًا وتشوه المنتج تحتها، بينما تطبق طبقات أخرى ضغطًا قليلًا جدًا وتفشل في الحفاظ على استقرار الكومة. النتيجة هي إما تلف المنتج أو ارتخاء الحمل - وكلاهما نتائج مكلفة للشاحنين ذوي الحجم الكبير.
ربما تكون خطوط التغليف الأوتوماتيكية عالية السرعة الأكثر حساسية لعدم استقرار نسبة الاستطالة. تتم معايرة هذه الأنظمة لملف استطالة وشد محدد للفيلم، وأي عدم اتساق ناتج عن عملية البثق يجبر على إعادة معايرة يدوية متكررة على خط التغليف نفسه. يتراكم وقت التوقف هذا بسرعة في العمليات التي تعمل بنظام الورديات المتواصلة، مما يقلص الإنتاجية مباشرة.
هندسة التوجيه الجزيئي الدقيق في عملية البثق
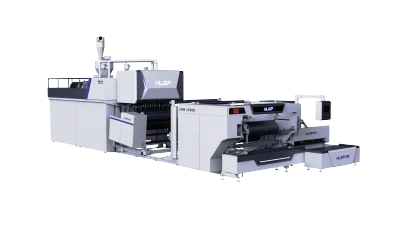
تعالج ماكينة تصنيع استرتش فيلم أوتوماتيكية بالكامل المصممة هندسيًا جيدًا عدم استقرار نسبة الاستطالة من مصدره، بدءًا من التحكم المتزامن في سرعة اللولب وسرعة الخط. من خلال تنسيق هذين المتغيرين في الوقت الفعلي، تظل نسبة السحب ضمن نطاق ضيق ومتوقع طوال فترة التشغيل. في خطوط الإنتاج القادرة على سرعات خط تصل إلى 250 مترًا في الدقيقة، هذا التزامن هو ما يحافظ على اتساق التوجيه الجزيئي حتى مع زيادة الإنتاج - يتمدد الفيلم بنفس الطريقة في بداية اللفة كما في نهايتها.
يلعب إدارة درجة الحرارة دورًا أساسيًا بنفس القدر. يحافظ التحكم المستقل عبر كل منطقة تسخين على استقرار لزوجة المصهور من القادوس عبر القالب، مما يسمح لسلاسل البوليمر بالاصطفاف بشكل موحد بدلاً من البقع غير المتساوية التي تظهر عند انحراف درجة الحرارة. هذا الاستقرار هو ما يمنع نقاط الضعف وسلوك الاستطالة غير المتسق الذي يعاني منه الأنظمة الأقل تحكمًا.
أداء التبريد هو القطعة الأخيرة من اللغز. يقوم نظام أسطوانة تبريد المياه الدائرية بإزالة الحرارة من الفيلم فور البثق، مما يثبت التوجيه الجزيئي قبل أن تتاح له فرصة الاسترخاء أو التشويه. يعمل التبريد السريع والمتساوي على تحسين جودة السطح، ويدعم الاستقرار البعدي، ويحافظ على المرونة التي تم بناؤها في الفيلم أثناء التمدد - وهي خصائص مهمة بشكل خاص عندما يحتاج الفيلم إلى التعافي والالتصاق بإحكام حول الأحمال غير المنتظمة.
يدعم كل هذا السلامة الميكانيكية لنظام البثق نفسه. تحافظ البراغي والأسطوانات المصنوعة من سبائك الفولاذ 38CrMoAlA المكربن على الدقة البعدية ومقاومة التآكل على مدى فترات الإنتاج الطويلة، مما يحافظ على ثبات المخرجات ويمنع الانحراف التدريجي في تدفق المصهور الذي يمكن أن يقوض التحكم في السحب بهدوء بمرور الوقت. وبالاقتران مع مجموعة قالب دقيقة، يمكن الحفاظ على تباين السمك عبر عرض الفيلم في حدود حوالي ثلاثة بالمائة من الهدف - وهو تفاوت ضيق بما يكفي للحفاظ على اتساق نسبة الاستطالة عبر العرض الكامل للفيلم، وليس فقط على طوله.
تحويل التحكم الدقيق في نسبة الاستطالة إلى أداء تغليف حقيقي
عندما تعمل سرعة اللولب وسرعة الخط ودرجة الحرارة والتبريد جميعًا بتنسيق بدلاً من العمل بشكل مستقل، تظهر الفوائد العملية فورًا في الميدان. في خطوط تجميع الأنابيب والمقاطع المعدنية، ينتج هذا المستوى من التحكم فيلمًا يطبق شدًا متساويًا حول الأشكال غير المنتظمة، مما يقلل من الارتخاء والتمزقات الحادة. بالنسبة لتغليف منصات الكرتون ولفائف الورق، تعني نسبة الاستطالة المتسقة أن الفيلم يطبق ضغطًا ثابتًا ومتوقعًا عبر كل طبقة، مما يحمي سلامة المنتج مع الحفاظ على تثبيت الحمل بإحكام. في خطوط التغليف الأوتوماتيكية عالية السرعة، يقلل الفيلم ذو سلوك الاستطالة المستقر والقابل للتكرار من الحاجة إلى إعادة معايرة الشد المستمرة، مما يساعد في الحفاظ على إنتاجية عالية وتقليل التوقفات غير المخططة إلى الحد الأدنى.
هذه هي القيمة الأعمق وراء ماكينات بثق فيلم الاسترتش لدينا - لا يتعلق الأمر ببساطة بإنتاج الفيلم بشكل أسرع، بل بإنتاج فيلم يمكن الوثوق في سلوك تمدده، لفة بعد لفة، ورول بعد رول. نحن نبني التحكم المتزامن في السرعة، والتنظيم الخاص بمنطقة درجة الحرارة، وتبريد أسطوانة التبريد السريع، وبناء البراغي والأسطوانات من السبائك المتينة في كل خط، بحيث تظل نسبة الاستطالة متسقة تحت ظروف الإنتاج الحقيقية. بالنسبة للعمليات التي تكون فيها سلامة الحمل وكفاءة المواد ووقت تشغيل الخط على المحك، فإن هذا الاتساق هو ما صُممت ماكينات بثق فيلم الاسترتش لدينا لتقديمه، تشغيلًا بعد تشغيل.