كيف تقوم معدات تصنيع تغليف الفقاعات بإحكام غلق كل فقاعة بشكل مثالي؟
2026-08-31
في التغليف الصناعي، تُحدد السلامة الهيكلية للوسادة الهوائية ما إذا كانت البضائع المنقولة تصل سليمة أم لا. تُعد المسامية الدقيقة، وعدم اتساق السمك، وعدم استقرار هندسة الفقاعات من أكثر الأسباب شيوعًا لفشل الانضغاط في أنظمة الإنتاج منخفضة الجودة، ونادرًا ما يظهر الضرر الذي تسببه إلا بعد أن تكون الشحنة بالفعل في طريقها. تقضي آلة فيلم الفقاعات عالية السرعة ذات طبقتين المصممة هندسيًا بشكل صحيح على هذه العيوب من مصدرها، من خلال الجمع بين التصميم الميكانيكي الدقيق وعلم المواد المدروس بعناية في كل مرحلة من مراحل العملية.
نقاط الضعف الهيكلية وراء فشل الانضغاط
يعود معظم فشل الانضغاط إلى مشاكل بدأت قبل وقت طويل من مغادرة فيلم الفقاعات خط الإنتاج. يُعد التحكم الفضفاض في درجة الحرارة عند قالب تي لآلة تصنيع الفيلم الفقاعي أحد الأسباب الأكثر شيوعًا، حيث أن حتى تفاوتًا بسيطًا عبر عرض اللفة يخلق خطوط سمك تترك بقعًا رقيقة ونقاط إغلاق ضعيفة متناثرة في لفة قد تكون قابلة للاستخدام لولا ذلك. بمجرد أن يدخل عدم الاستقرار هذا إلى المصهور، فإنه يميل إلى التفاقم بدلاً من تصحيح نفسه، ويصبح تدفق الراتينج الذي يفترض أن يشكل قاعدة هيكلية متسقة حاملاً لنقاط الضعف إلى الطبقة الأولى نفسها.
تتضاعف المشاكل من هناك. تواجه الآلات التي تفتقر إلى البثق المشترك الحقيقي متعدد الطبقات، أو التي تحتوي على طبقات سطحية تفتقر إلى الألفة القوية للإغلاق الحراري، صعوبة في إنتاج فيلم فقاعات يتمتع بإحكام غلق هوائي طويل الأمد، والذي يصبح واضحًا فقط بعد أسابيع أو أشهر من التخزين عندما تتسرب الوسادة الهوائية بهدوء. يُحدث التحكم غير الدقيق في الفراغ أثناء تكوين الفقاعات نوعًا مختلفًا من العيوب، مما يسبب الانكماش وعدم انتظام سمك الجدار عبر سطح كل فقاعة بدلاً من نصف الكرة المنتظم الذي يجب أن تتمتع به الخلية المشكلة جيدًا. فوق كل هذا، يؤدي التحكم غير المحكم في الشد أثناء التشكيل إلى ترهل الفقاعات شبه المنصهرة أو تمددها بشكل مفرط أو انهيارها قبل أن يتبلور البوليمر بالكامل، مما يلغي أي دقة كانت موجودة في وقت سابق من العملية.
عندما يتحول الإغلاق الضعيف إلى خسارة حقيقية
نقاط الضعف الهيكلية هذه ليست مجرد عيوب إنتاجية، بل تترجم مباشرة إلى بضائع تالفة ومطالبات مكلفة في صناعات محددة حيث يجب أن يتحمل التغليف ضغوطًا حقيقية. تُعد الأدوات الصحية الزجاجية والسيراميكية المصدرة عن طريق الشحن البحري واحدة من أوضح الأمثلة، حيث تقضي هذه الشحنات أسابيع أو حتى أشهرًا في النقل قبل الوصول إلى وجهتها. الاحتفاظ بالهواء على المدى الطويل ليس خيارًا في هذا السياق، بل هو الهدف الأساسي من التغليف، وفيلم الفقاعات الذي يعاني من تسرب دقيق ولو بسيط يفشل في مهمته قبل وقت طويل من وصول الحاوية إلى الميناء، تاركًا البضائع الهشة بدون أي وسادة هوائية فعالة عندما تكون في أمس الحاجة إليها.
تقدم قطع الآلات الخارجية والأدوات المعدنية نوعًا مختلفًا من الضغط على نفس نقطة الضعف الأساسية. هذه الأحمال ثقيلة وغير منتظمة الشكل، وغالبًا ما تُكدس لفترات تخزين طويلة، مما يضع ضغطًا مستمرًا على هيكل الفقاعات بدلاً من لحظة تأثير واحدة. عدم انتظام سمك الجدار في هذا السيناريو ليس مشكلة تجميلية، بل هو النقطة المحددة التي ستنضغط فيها الفقاعة وتفشل تحت الوزن المستمر، وبمجرد انهيار جزء واحد، يفقد الحمل فوقه الدعم ويصبح الكومة بأكملها عرضة للخطر.
أين يبدأ الإغلاق المثالي فعليًا؟
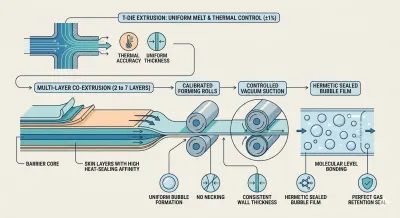
يبدأ إتقان إغلاق كل فقاعة قبل وقت طويل من تشكل الفقاعة نفسها، عند قالب تي لآلة تصنيع الفيلم الفقاعي حيث يتم توزيع المصهور عبر عرض اللفة بالكامل. تحافظ قوالب تي المتقدمة على تفاوت درجة الحرارة أقل من زائد أو ناقص واحد بالمائة، وهذا المستوى من الدقة الحرارية هو ما يزيل خطوط السمك المسؤولة عن البقع الرقيقة ونقاط الإغلاق الضعيفة في مراحل لاحقة. يمنع تدفق الراتينج المستقر والمتحكم فيه جيدًا في هذه المرحلة تكوّن نقاط الضعف الهيكلية في الطبقة الأولى أبدًا، مما يعني أن كل مرحلة لاحقة من العملية تبني على أساس متسق بدلاً من التعويض عن أساس ضعيف.
بناء الإحكام الهوائي في بنية الطبقة نفسها
من هناك، يُعد البثق المشترك متعدد الطبقات هو ما يحول الفيلم السليم هيكليًا إلى فيلم محكم الإغلاق هوائيًا حقًا. تستخدم خطوط الإنتاج التي تتراوح من تكوينات ثنائية الطبقة وصولاً إلى آلة فيلم الفقاعات عالية السرعة ذات 7 طبقات عالية السعة الطبقات الوظيفية لخدمة غرضين في وقت واحد، حيث توفر طبقة قلب هيكلية الصلابة بينما تُصمم الطبقات السطحية الخارجية خصيصًا للألفة العالية للإغلاق الحراري. عندما تمر هذه الطبقات معًا عبر بكرات التشكيل المعايرة، فإنها تترابط على المستوى الجزيئي بدلاً من مجرد الانصهار على السطح، وهذا المزيج المحدد من الحرارة وضغط التلامس هو ما يخلق إغلاقًا محكمًا قادرًا على منع نفاذ الغاز عبر دورات تخزين طويلة، وهو بالضبط نوع الموثوقية لمسافات طويلة الذي يعتمد عليه تغليف الزجاج والسيراميك للشحن البحري.
التحكم الدقيق في الفراغ لكل خلية
الحصول على الشكل الصحيح للفقاعة هو تحدٍ هندسي منفصل، وهو التحدي الذي تم ضبط آلة فيلم الفقاعات منخفضة السرعة ذات طبقتين وآلة فيلم الفقاعات متوسطة السرعة ذات طبقتين لحله خصيصًا للتطبيقات التي تكون فيها كفاءة المواد وقوة الإغلاق مهمتين. يسحب الشفط الفراغي المتحكم به داخل بكرة التشكيل الفيلم المنصهر بالتساوي إلى كل تجويف، وهذا السحب المتساوي هو ما يمنع الانكماش مع الحفاظ على اتساق ارتفاع الفقاعة وقطرها من خلية إلى أخرى. والنتيجة هي سمك جدار موحد عبر نصف الكرة بالكامل لكل فقاعة، وهي الخاصية التي تمنع بالضبط كومة محملة من الأدوات المعدنية أو قطع الآلات من تطوير نقطة ضعف تنهار تحت الضغط المستمر.
الحفاظ على الشكل حتى التثبيت
لا أهمية لهذه الدقة إذا لم تستطع الفقاعة الحفاظ على شكلها أثناء الانتهاء من تبلور البوليمر، ولهذا تعتمد آلات فيلم الفقاعات متعددة الطبقات على التحكم الآلي في الشد ذي الحلقة المغلقة طوال مرحلة التشكيل. تراقب أجهزة الاستشعار شد اللفة باستمرار وتضبط معدلات التغذية ديناميكيًا، مما يمنع الترهل أو التمدد المفرط الذي كان سيشوه هندسة الفقاعة قبل أن تتاح لها فرصة التثبيت. يحمل هذا النظام نفسه السلامة الهيكلية للفيلم من بكرة التشكيل وصولاً إلى محطة اللف النهائية، بحيث يظل شكل الفقاعة الذي تم قياسه عند القالب سليمًا عند الانتهاء من اللفة.
إغلاق الحلقة لتسرب شبه معدوم
في قمة هذا النظام، تربط آلة فيلم الفقاعات عالية السرعة ذات 7 طبقات اتساق تدفق الراتينج مباشرة بسرعة الخط الإجمالية من خلال المعايرة المستمرة ذات الحلقة المغلقة. تتم معايرة ضغط البثق مقابل معدلات التبريد في الوقت الفعلي، وهذا التزامن المستمر يقلل التسريبات الدقيقة بنسبة تقريبية 99.8 بالمائة مقارنة بالأنظمة الميكانيكية القديمة التي تعتمد على إعدادات ثابتة بدلاً من التغذية الراجعة الحية. الإحكام الهوائي الناتج عن ذلك موثوق بما يكفي لدعم تخفيض بنسبة 15 بالمائة في سمك الفيلم دون التضحية بأداء التوسيد أو مقاومة الانضغاط، مما يترجم مباشرة إلى انخفاض تكلفة المواد للتغليف عالي الحجم للتصدير والتغليف الصناعي الثقيل على حد سواء.
هندسة كل طبقة من الإغلاق
الوسادة الهوائية الموثوقة حقًا ليست أبدًا نتيجة لميزة واحدة، بل تأتي من الدقة المتراكمة في كل مرحلة، بدءًا من الدقة الحرارية لقالب تي لآلة تصنيع الفيلم الفقاعي مرورًا بالترابط الجزيئي للطبقات، والتشكيل بالفراغ المتحكم به، وإدارة الشد الديناميكية، ومعايرة العملية ذات الحلقة المغلقة. هذا هو المعيار الذي نبني به كل آلة فيلم فقاعات نصنعها، لأن العملاء الذين يشحنون البضائع الزجاجية والسيراميكية عبر المحيطات أو يكدسون المعدات الثقيلة لشهور في المستودع لا يمكنهم تحمل فقاعة تفشل بصمت. عندما يتم تصميم كل مرحلة من العملية بنفس التفاوت المسموح به، تكون النتيجة فيلمًا تحتفظ فيه كل فقاعة بإحكام غلقها، سواء تم فتحه في نفس أسبوع إنتاجه أو بعد رحلة طويلة عبر العالم.