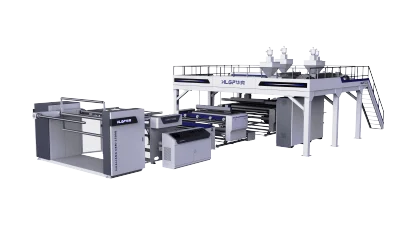
إرشادات واحتياطات تشغيل ماكينات إنتاج فيلم الفقاعات 3–5 طبقات بسرعة متوسطة في التصنيع الصناعي
2026-09-07
يُعد الإنتاج المستقر والقابل للتكرار هو الهدف الأساسي للاستثمار في آلة بثق فيلم الفقاعات متعدد الطبقات، ورغم ذلك فهو العنصر الأصعب في الحفاظ عليه بعد تشغيل الخط لفترة من الزمن. يعتبر نظام 3–5 طبقات متوسط السرعة عملية بثق مشترك بطبيعته، مما يعني أنه يظل متسقًا فقط عند إدارة معايير العملية والتزامن الميكانيكي والاستقرار الحراري معًا بدلاً من إدارة كل منها على حدة. يؤدي إهمال أي من هذه العناصر الثلاثة إلى ظهور عيوب في الفيلم الناتج عن الخط، مثل بنية فقاعات غير متساوية، أو انحراف في السمك، أو ترابط غير متين بمجرد مغادرة اللفة للمصنع.
لماذا يفشل إنتاج فيلم الفقاعات متعدد الطبقات على الخطوط القديمة؟
يعود معظم عدم الاستقرار المرتبط بمشاكل الإنتاج على المعدات القديمة إلى عدد قليل من المشكلات المتكررة. غالبًا ما يكون التحكم في معايير العملية خشنًا جدًا بحيث لا يمكنه اكتشاف الانحرافات الصغيرة قبل أن تظهر كعيوب مرئية، مما يؤدي إلى بنية فقاعات غير متساوية وتقلب سمك الفيلم من قسم إلى آخر في اللفة. في نظام البثق المشترك متعدد الطبقات بشكل خاص، يجب أن يظل التغذية بين الطبقات متزامنة - عندما لا تتطابق معدلات تدفق الذوبان بين الطبقات، يصبح الترابط بين الطبقات غير موثوق به وتتأثر السلامة الهيكلية العامة للفيلم. يؤدي توزيع الحرارة غير المتساوي عبر مناطق تسخين البثق ورأس القالب إلى تفاقم هذه المشكلة، حيث يحتاج تدفق الذوبان إلى الاستقرار ليظل تكوين الفقاعات ثابتًا. بالإضافة إلى جانب العملية، غالبًا ما تُهمل مشاكل الشد والمحاذاة في اللف حتى تظهر على شكل تجعد أو انحراف في الحواف أو تكوين لفات غير متساوية، وتتآكل مكونات النقل الميكانيكية مثل علب التروس بشكل أسرع بدون جدول زمني للتزييت والفحص - كل هذا يضيف المزيد من وقت التوقف ويقلل من إمكانية التنبؤ بالإنتاج.
أين يكلف فيلم الفقاعات غير المتسق المال فعليًا؟
لا تؤثر هذه المشكلات على جميع التطبيقات بالتساوي - فهي تؤثر بشدة على مهام التعبئة والتغليف حيث يكون دور الفيلم هو حماية شيء حساس أو غير منتظم الشكل أو شديد الظهور.
في تغليف مستحضرات التجميل وصناديق الهدايا التجميلية، تكون المظهرية مهمة بقدر الحماية، ويلاحظ المشترون عدم الاتساق فورًا. تظهر بنية الفقاعات غير المتساوية الناتجة عن عملية غير مستقرة كعيوب مرئية في الغلاف وتزيد من معدل التلف أثناء النقل للمنتجات التي تُباع بالفعل بناءً على مظهرها النهائي.
في تغليف تركيبات الإضاءة، تحتاج المكونات الدقيقة والأجزاء الزجاجية أو الأكريليكية الهشة إلى طبقة فقاعات تحافظ على توسيدها بشكل موحد على السطح بالكامل. يكون الفيلم ذو الترابط البيني غير المتسق للطبقات عرضة للانهدام الموضعي تحت ضغط التكديس، مما يترك الجزء الخاطئ تمامًا من التركيبة دون حماية.
في تغليف المعدات الرياضية الخارجية، غالبًا ما تكون المنتجات غير منتظمة الشكل وأثقل من السلع القياسية بالتجزئة. يترك فيلم الفقاعات ذو توزيع السمك غير المتساوي الناتج عن عملية غير متناسقة نقاطًا رفيعة لا تستطيع امتصاص الصدمات بنفس طريقة بقية اللفة، لذلك تتركز الحماية حيث تكون الحاجة إليها أقل وتكون رقيقة حيث تكون الحاجة إليها أكثر.

احتياطات التشغيل القياسية لآلة بثق فيلم الفقاعات متوسطة السرعة من 3 إلى 5 طبقات
يبدأ الإنتاج المتسق على آلة بثق فيلم الفقاعات متوسطة السرعة من 3 إلى 5 طبقات قبل تشغيل الخط. يجب إجراء فحص كامل للنظام قبل بدء التشغيل، ويشمل ذلك التحقق من استقرار الأنظمة الميكانيكية والهوائية، وثبات إمداد الهواء، والتأكد من أن كل منطقة تسخين عبر نظام البثق ورأس القالب تحافظ على نطاق درجة الحرارة المحدد لها. تختلف إعدادات درجة حرارة البثق اعتمادًا على تركيبة الراتنج وهيكل الطبقات، لذلك ليس هذا رقمًا ثابتًا واحدًا للتحقق منه - بل هو نطاق يجب التحقق منه للهيكل المحدد الذي يتم تشغيله في ذلك اليوم، لأن توزيع الحرارة الموحد هو ما يحافظ على استقرار تدفق الذوبان وتكوين الفقاعات من أول متر من الفيلم إلى آخره. تعالج هذه الخطوة وحدها الكثير من مشكلة اتساق المظهر التي تظهر في تغليف مستحضرات التجميل والتجميل، حيث يكون أي عيب مرئي في الغلاف غير مقبول.
يستحق تحضير المواد اهتمامًا دقيقًا بنفس القدر. يجب تجفيف راتنجات البولي إيثيلين بشكل صحيح للتحكم في محتوى الرطوبة قبل المعالجة، لأن عدم الاستقرار المرتبط بالرطوبة يظهر في المراحل اللاحقة كعدم اتساق في المعالجة يصعب تتبعه إلى مصدره. في نظام البثق المشترك متعدد الطبقات، يجب أن يكون التغذية بين الطبقات متوازنًا ومتزامنًا بحيث تتطابق معدلات تدفق الذوبان عبر الطبقات - عدم الاتساق هنا هو بالضبط ما يؤدي إلى أداء ترابط غير مستقر وخطر الانهيار الموضعي الذي لا يمكن لتغليف تركيبات الإضاءة تحمله.
بمجرد بدء الإنتاج، تحافظ المراقبة المستمرة لمتغيرات العملية الرئيسية على النظام داخل نافذة التشغيل المستقرة. تتفاعل درجة حرارة الذوبان، واستقرار إخراج البثق، وسرعة الخط، وضغط نفخ الفقاعات، وشد اللف مع بعضها البعض، والتنسيق بينها هو ما يحدد فعليًا انتظام سمك الفيلم واتساق المنتج بشكل عام. يعد تتبع المعلمات في الوقت الفعلي طوال دورة التشغيل الطريقة الأكثر موثوقية لاكتشاف الانحراف قبل أن يتحول إلى خردة - هذه هي طبقة التحكم التي تحافظ على حماية تغليف المعدات الرياضية الخارجية بشكل متساوٍ عبر سطح غير منتظم بدلاً من أن تكون رقيقة في الأماكن الأكثر أهمية.
يحتاج نظام تكوين الفقاعات وتوزيع الهواء إلى فحص منتظم للتأكد من بقاء تدفق الهواء موحدًا وهندسة الفقاعات مستقرة، لأن الانحراف هنا غالبًا ما يكون أول علامة على تطور مشكلة في السمك. على جانب اللف، يحتاج الشد والمحاذاة إلى تحكم نشط لمنع التجعد أو انحراف الحواف أو تكوين لفات غير متساوية، وكلها تحول لفة فيلم جيدة إلى لفة غير قابلة للاستخدام في الخطوة الأخيرة من الإنتاج. يجب أن تتبع مكونات النقل الميكانيكية، بما في ذلك علب التروس وأنظمة القيادة، جدولًا زمنيًا للتزييت والفحص بدلاً من الجدول التفاعلي، لأن هذه هي المكونات الأكثر عرضة لإدخال عدم الاتساق الميكانيكي أثناء تآكلها.
يستحق الإغلاق نفس الانضباط الذي يبدأ به التشغيل. يجب أن يمر نظام البثق ورأس القالب بعملية تبريد محكومة لتجنب الإجهاد الحراري وتدهور المواد، يليها تطهير النظام بمركبات تنظيف مناسبة لمنع تراكم البوليمر المتبقي قبل بدء التشغيل التالي. يجب أن تشمل الصيانة الوقائية خلال هذه الفترة فحص مكونات توزيع الهواء، ومعايرة أجهزة الاستشعار، واستبدال الأجزاء المعرضة للتآكل بناءً على ساعات التشغيل المتراكمة بدلاً من انتظار فشل مرئي.
تحكم دقيق في العملية مدمج في الماكينة
تعمل هذه الاحتياطات لأن آلات بثق فيلم الفقاعات متوسطة السرعة من 3 إلى 5 طبقات لدينا مصممة لجعل كل منها أسهل في الصيانة بشكل متسق، وليس أصعب. تم دمج التحكم الدقيق في مناطق التسخين، والتغذية المتزامنة متعددة الطبقات، وأنظمة تكوين الفقاعات واللف المستقرة في المنصة بحيث يدير المشغلون عملية ضمن تفاوتات صارمة بدلاً من تعويض آلة تنحرف من تلقاء نفسها. بالنسبة للعلامات التجارية لمستحضرات التجميل التي لا يمكنها تحمل العيوب المرئية، أو مصنعي الإضاءة الذين يحمون الأجزاء الدقيقة الهشة، أو منتجي المعدات الخارجية الذين يقومون بتغليف المنتجات غير المنتظمة والأثقل، فإن هذا المستوى من الإنتاج المتحكم فيه والقابل للتكرار هو ما يحول آلة فيلم الفقاعات من مصدر للتباين إلى جزء موثوق به من خط التعبئة والتغليف. إذا كانت معداتك الحالية تكافح للحفاظ على هذه المعلمات بشكل متسق، فإن آلات بثق فيلم الفقاعات متوسطة السرعة من 3 إلى 5 طبقات لدينا مصممة خصيصًا لسد هذه الفجوة.