أجهزة تصنيع رولات التغليف: تأثير سرعة البثق على جودة الفيلم - دليل شامل
2026-09-02
تُعد زيادة سرعة الخط إحدى أكثر الطرق المباشرة التي يحاول المصنعون من خلالها تعزيز الإنتاج من ماكينة بثق فيلم الاسترتش، لكن السرعة الأعلى لا تعني تلقائيًا إنتاجية أعلى. تؤدي زيادة سرعة اللولب بشكل مفرط دون تحكم كافٍ في العملية إلى رفع خطر تشقق المصهور، وتغيرات في التوجيه الجزيئي، وتفاوت في السمك، مما يؤثر على اتساق وأداء فيلم الاسترتش النهائي. يُعد فهم كيفية تأثير سرعة البثق على جودة الفيلم - وكيف يساعد تصميم الماكينة والتحكم في العملية في الحفاظ على توازن مستقر - أمرًا ضروريًا للمصنعين الذين يسعون إلى زيادة الإنتاج مع الحفاظ على جودة إنتاج متسقة.
لماذا غالبًا ما تتعارض السرعة والجودة مع بعضهما البعض
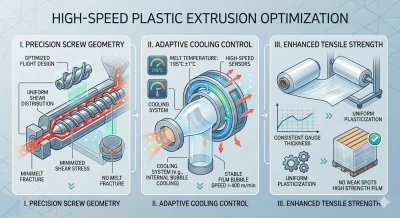
يقع إجهاد القص في صميم المشكلة. مع زيادة سرعة اللولب، يتعرض مصهور البوليمر لقوى قص أعلى أثناء تحركه عبر البرميل والقالب. في ماكينة بثق فيلم الاسترتش ذات هندسة لولب غير متطورة، لا يتوزع هذا الإجهاد المضاف بالتساوي - بل يتركز بطرق تعطل تدفق المصهور، مما يؤدي إلى أنماط تشقق على سطح الفيلم وعدم اتساق في المحاذاة الجزيئية. قد يظل الفيلم يخرج من الخط، لكن قوة شده واستطالته ومقاومته للتمزق تتعرض للخطر بطرق لا تكون واضحة دائمًا حتى يتم وضع الرول تحت حمل حقيقي.
يضيف التبريد طبقة ثانية من الصعوبة. مع ارتفاع سرعة الإخراج، يقل الوقت المتاح للمصهور للوصول إلى درجة حرارة مستقرة قبل سحبه ولفه. بدون نظام تبريد قادر على مواكبة ذلك، يصبح التلدين غير متساوٍ عبر عرض فيلم الاسترتش، مما يخلق بقعًا رقيقة ومناطق ضعيفة تظهر كنقاط انكسار أثناء تغليف الباليت أو النقل. هذا نمط فشل شائع في المعدات القديمة أو الأقل مواصفات: يمكن للخط نظريًا العمل بسرعة، لكن فيلم الاسترتش الذي ينتجه لا يمكنه الصمود بشكل موثوق تحت الشد.
يُدخل البثق المشترك متعدد الطبقات نسخته الخاصة من هذا التحدي. عندما تحتاج تيارات مصهور من طبقتين أو ثلاث أو خمس طبقات إلى الالتقاء في هيكل واحد، يجب معالجة كل طبقة تحت ظروف تبقيها متزامنة مع الطبقات الأخرى. إذا لم يكن الضغط أو اللزوجة بين الطبقات متطابقًا جيدًا، يرى المصنعون انكماش الحافة، أو التجعد، أو ضعف الترابط بين الطبقات - وهي مشاكل تزداد سوءًا، وليس تحسنًا، مع زيادة السرعة.
كيف يؤثر البثق عالي السرعة على أداء فيلم الاسترتش
هذه المشكلات الجودة ليست مجردة - بل تظهر بشكل مختلف اعتمادًا على كيفية استخدام فيلم الاسترتش فعليًا. في تغليف الباليت للأحمال الثقيلة أو غير المنتظمة الشكل، يحتاج فيلم الاسترتش إلى استطالة ومقاومة تمزق كافية للالتصاق بإحكام حول الحمولة دون فشل في منتصف اللف؛ من المرجح جدًا أن تنكسر دفعة منتجة بتوجيه جزيئي غير متسق تحت الشد في اللحظة الخطأ تمامًا. في تغليف الأطعمة والمشروبات، حيث تكون الشفافية والالتصاق بنفس أهمية القوة، يمكن أن يؤدي التبريد غير المتساوي أو ضعف الترابط بين الطبقات إلى ترك الفيلم ضبابيًا أو لزجًا بشكل غير متسق، مما يؤثر على عرض المنتج ومدى تماسكه أثناء التغليف الآلي.
في كلتا الحالتين، تعود المشكلة الأساسية إلى نفس السبب الجذري: معدات لم تُصمم للحفاظ على استقرار العملية مع زيادة السرعة. هذه هي بالضبط الفجوة التي يهدف تصميم البثق الأفضل إلى سدها.
كيف صُممت آلات بثق فيلم الاسترتش لدينا لسد هذه الفجوة
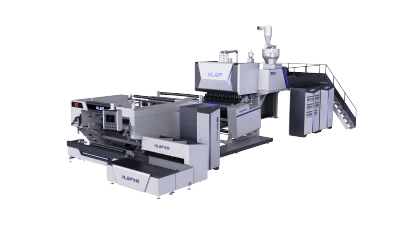
صُممت آلات بثق فيلم الاسترتش لدينا حول فكرة أن الإنتاجية وسلامة فيلم الاسترتش لا ينبغي أن تكونا على حساب بعضهما البعض. بدلاً من مجرد دفع سرعة اللولب إلى أعلى، نركز على هندسة اللولب التي تدير إجهاد القص بشكل متساوٍ، مقترنة بنظام تبريد مصمم للحفاظ على اتساق التلدين حتى مع زيادة الإخراج - هذا المزيج هو الذي يحدد ما إذا كان الخط سريع التشغيل ينتج بالفعل فيلم استرتش قابل للاستخدام أم مجرد طريق أسرع إلى الخردة.
صُممت آلات بثق فيلم الاسترتش ثنائية الطبقة لدينا للمصنعين الذين يحتاجون إلى إنتاج موثوق ومتسق لتطبيقات تغليف الباليت القياسية. يعمل تصميم اللولب والتبريد معًا لتقليل العيوب المرتبطة بالقص والحفاظ على سمك متساوٍ عبر الرول، مما يمنح المشغلين الثقة بأن سرعات الخط الأعلى لن تأتي على حساب مقاومة التمزق أو البقع الضعيفة أثناء التغليف عالي السرعة.
للتطبيقات التي تتطلب شفافية أفضل، وخصائص حاجزة، والتصاقًا - الشائعة في تغليف الأطعمة والمشروبات وتوزيع التجزئة - تستخدم آلات بثق فيلم الاسترتش ثلاثية الطبقات لدينا هيكل بثق مشترك من النوع A/B/A مع قسم قياس مخصص لتثبيت ضغط المصهور عبر جميع الطاردات الثلاثة. يحافظ هذا على مساهمة الطبقة الأساسية في الصلابة بينما تحافظ الطبقات الخارجية على الالتصاق والشفافية التي تعتمد عليها هذه التطبيقات، دون اختلالات الضغط التي تسبب عادةً سيلان القالب أو تبلورًا غير متسق عند السرعات الأعلى.
في قمة المجموعة، صُممت آلات بثق فيلم الاسترتش خماسية الطبقات لدينا لأصعب التطبيقات وأعلاها قيمة - الأحمال الصناعية الثقيلة، والأشكال غير المنتظمة، والمواقف التي لا يمكن لأمان الحمولة أن يفشل فيها ببساطة. يؤدي توزيع المصهور عبر خمسة تيارات مستقلة إلى تقليل التوتر الداخلي، وانكماش الحافة، والتجعد بشكل أكثر فعالية مما يمكن لهيكل أبسط. تتم معالجة الطبقات الداخلية والخارجية تحت ظروف قص مختلفة حسب التصميم، لذا يمكن تحسين الطبقات الداخلية للقوة والتبلور المشترك بينما تحتفظ الطبقات الخارجية بالنعومة اللازمة للالتصاق - كل ذلك مع الحفاظ على تفاوتات السمك ضمن حوالي ±3%، وهو معيار نلتزم به عبر خطوط البثق المشترك لدينا باستخدام مكونات لولب وبرميل من سبائك الفولاذ النيتريدي لمقاومة التآكل طويلة الأمد والاستقرار الحراري.
عبر جميع التكوينات الثلاثة، يعمل المراقبة في الوقت الفعلي والتحكم في المقياس ذو الحلقة المغلقة باستمرار للحفاظ على العملية ضمن التفاوت المسموح به، بدلاً من الاعتماد على المشغلين لملاحظة الانحراف بعد أن يؤثر بالفعل على الرول. هذا ما يسمح بزيادة سرعة الخط دون تآكل هادئ لمقاومة التمزق، أو الاستطالة، أو الجودة البصرية التي يعتمد عليها أداء فيلم الاسترتش.
تحويل سرعة البثق الأعلى إلى إخراج موثوق
الدرس الحقيقي وراء العلاقة بين سرعة البثق وجودة فيلم الاسترتش هو أن الإخراج الأسرع والأداء الموثوق لا يجب أن يكونا هدفين متعارضين - إنهما يتطلبان فقط معدات هندسية لمواكبة كليهما. سواء كان المصنع يحتاج إلى خط طبقتين مباشر لتغليف الباليت المتسق، أو نظام ثلاثي الطبقات للالتصاق والشفافية، أو ماكينة خماسية الطبقات مبنية لأمان الأحمال عالية المخاطر، تظل الأولوية الأساسية كما هي: بثق مستقر ومتحكم فيه يحمي جودة فيلم الاسترتش عند كل سرعة يمكن للخط العمل بها. بالنسبة للمصنعين الذين يتطلعون إلى توسيع نطاق الإنتاج دون وراثة مجموعة جديدة من مشاكل الجودة، فإن هذا النوع من الانضباط الهندسي هو ما يصنع الفارق.