Sıkı Kalite Kontrolü: Sevkiyattan Önce Her Streç Film İmalat Makinesi Nasıl Test Ediyoruz
2026-08-27
Günümüzün rekabetçi endüstriyel paketleme pazarında, ekipman güvenilirliği doğrudan pazar payına dönüşür. Bir streç film ekstrüzyon makinesinin operasyonel istikrarı, yalnızca günlük üretim miktarını değil, aynı zamanda bir üreticinin tutarlılık konusundaki itibarını da belirler. Tek bir istikrarsız üretim hattı, kaçırılan teslimat pencereleri, israf edilen reçine ve sessizce işlerini başka bir yere taşıyan müşteriler anlamına gelebilir. Bu yatırımı korumak ve maliyetli üretim kesintilerini ortadan kaldırmak için, her üretim hattını fabrikamızdan çıkmadan önce titiz bir Fabrika Kabul Testi protokolünden geçiriyoruz, böylece ekipman sadece kuruluma hazır olarak değil, aynı zamanda anında, yüksek verimli ticari üretim için tamamen optimize edilmiş olarak ulaşır.
Streç Film Ekstrüzyon Makineleri İçin Sevkiyat Öncesi Doğrulama Neden Önemlidir
Çok fazla streç film hattı, arkalarında sistematik bir doğrulama süreci olmadan fabrikayı terk etmektedir; bu da istikrar sorunlarının, müşterinin üretim programı tehlikeye girdiğinde, ancak kurulumdan sonra ortaya çıkması anlamına gelir. Uzun üretim çalışmaları sırasında termal kontrol yaygın bir zayıf noktadır: eriyik basıncı kayar, vida hızı doğruluğu düşer ve varil sıcaklık bölgeleri, bir vardiya bitmeden çok önce dengeyi kaybeder. Çok katmanlı ko-ekstrüzyon konfigürasyonlarında, hassas olmayan katman oranı kontrolü çok daha pahalı bir sorundur, çünkü makine temel bir işlevsel kontrolden geçtikten çok sonra, streç filmin içinde sessizce delaminasyona veya kabarcık oluşumuna neden olabilir. Buna gevşek kalınlık toleransı kontrolü, boyun verme ve düzensiz rulo kenarları üreten yavaş tepki veren sarma gerginlik sistemleri ve yük altında hiçbir zaman tam olarak doğrulanmamış güvenlik kilitleri eklendiğinde, birçok üretim kesintisinin neden kurulumdan sonra değil de sevkiyattan önce yakalanması gereken boşluklara kadar izlendiği netleşir.
Ekipman Boşlukları Farklı Streç Film Uygulamalarını Nasıl Etkiler
Bu boşluklar, streç filmin nerede kullanıldığına bağlı olarak farklı şekilde ortaya çıkar. Palet sarma ve depo lojistiğinde maliyet verimliliği önceliklidir, ancak dengesiz gerginlik kontrolüne sahip standart bir 2 katlı streç film makinesi yine de nakliye sırasında kaymış yüklere ve hasarlı mallara dönüşen gevşek sarılmış rulolar üretir. Otomatik paketleme hatlarını besleyen yüksek performanslı ön germe film uygulamalarında, talepler uzama ve delinme direncine doğru kayar ve çok katmanlı bir konfigürasyonda katman oranı kontrolündeki herhangi bir tutarsızlık, filmin en çok gerildiği yerde tam olarak başarısız olan zayıf noktalar ortaya çıkarır. Geri dönüştürülmüş reçine sürece girdiğinde, zorluk yeniden değişir: katmanlar arasındaki bağ mukavemetini tutarlı tutmak zorlaşır ve yetersiz test edilmiş ekipmanlarda üretilen streç film, dayanıklılığın en önemli olduğu uygulamalarda tam olarak delinme direncini ve hava koşullarına dayanıklılığı kaybeder.
Hassasiyet İçin Üretildi, Yük Altında Kanıtlandı
Ürettiğimiz her streç film ekstrüzyon makinesi, test protokolümüzü yönlendiren aynı prensip etrafında tasarlanmıştır: performans kanıtlanabilir olmalı, varsayılmamalıdır. Akıllı PLC kontrollü süpervizör kontrol, üretim boyunca eriyik basıncını, varil sıcaklık bölgelerini ve vida hızı doğruluğunu sürekli olarak izler ve uzun vardiyalar boyunca sürekli çalışan hatlarda eriyik homojenliğini sıkı sınırlar içinde tutar. Çok katmanlı ko-ekstrüzyon konfigürasyonları için, hat içi kapasitans sensörleri katman oranı tutarlılığını sürekli olarak doğrular; bu, bir 3 katlı streç film makinesinin, yüksek performanslı ön germe uygulamalarının talep ettiği uzama ve delinme direncini tam olarak korumasını sağlar. Hassas mastar ve gerginlik kontrol sistemleri, kalınlık sapmasını sıkı bir tolerans içinde tutar ve rulo kenar hizalamasını, hem tam otomatik hem de yarı otomatik streç film makinesi konfigürasyonlarında temiz bir şekilde açılacak kadar sıkı tutarken, optimize edilmiş rulo yoğunluğu kontrolü, yüksek hızlı aşağı akış açma işlemini yavaşlatan teleskoplamayı ve sıkışmayı önler. Birlikte, bu mühendislik seçimleri, aynı platformun maliyete duyarlı palet sargısı üretimine ve birinci sınıf ön germe film üretimine, ikisinden de ödün vermeden hizmet etmesini sağlar.

Her Sevkiyatın Arkasındaki Test Protokolü
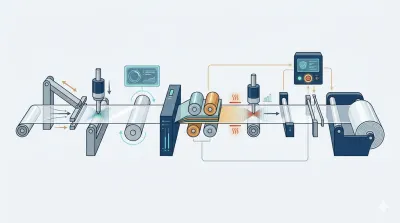
Herhangi bir streç film ekstrüzyon makinesi sevkiyat için onaylanmadan önce, geleneksel ekipmanın gizleme eğiliminde olduğu zayıflıkları tam olarak ortaya çıkarmak için tasarlanmış bir Fabrika Kabul Testi dizisinden geçer. Ekstrüder, mekanik dayanıklılığı ve termal dengeyi kanıtlamak için 72 saat boyunca tam yük altında çalışır; bu adım, erken aşama bileşen aşınmasını müşterinin sorunu haline gelmeden önce ortadan kaldırır. Bu çalışma boyunca, PLC kontrollü izleme, mutlak eriyik homojenliğini doğrulamak için eriyik basıncını, varil sıcaklık bölgelerini ve vida hızı doğruluğunu takip ederken, çok katmanlı konfigürasyonlardaki hat içi kapasitans sensörleri, delaminasyonu veya kabarcık oluşumunu ekarte etmek için sürekli olarak katman oranı tutarlılığını doğrular.
Kalınlık profili tutarlılığı daha sonra, bir travers beta mastarı kullanılarak tüm film genişliği boyunca ölçülür; sapmalar, birinci sınıf bir görünüme sahip düz, homojen streç filmi garanti etmek için sıkı bir toleransla sınırlandırılır. Sarma istasyonu, boyun vermeyi tamamen ortadan kaldırmak için kendi stres testine tabi tutulur; servo tahrikli dansçı silindirleri, rulo kenar hizalamasını bir milimetre içinde tutmak için anlık, mikrometre seviyesinde tork ayarlamaları gerçekleştirir. Bitmiş rulo yoğunluğu, yüksek hızlı aşağı akış açma işlemi sırasında hem tam otomatik hem de yarı otomatik streç film makinesi konfigürasyonlarıyla uyumluluğu doğrulamak için ayrı ayrı doğrulanır ve müşterilere üretim zamanına mal olan teleskoplamayı ve sıkışma sorunlarını önler.
Protokol, simüle edilmiş fabrika koşulları altında gerçek zamanlı film performans analizi ile kapanır. Teknisyenler, el ruloları için yüzde 250 ila 350 aralığını hedefleyerek uzama yüzdesini, ayrıca çift taraflı yapışma kuvvetini ve delinme direncini, tümünü ASTM D1709 standartlarına sıkı sıkıya bağlı kalarak ölçer. Çevre dostu geri dönüştürülmüş reçineleri işleyen çok katmanlı makineler için, delinme testi, bağ bütünlüğünün zorlu koşullar altında korunduğunu doğrulamak için yüksek sıcaklıklarda tekrarlanır. Yarı otomatik veya tam otomatik streç film makinesi olarak yapılandırılmış olmasına bakılmaksızın, makine sevkiyata onaylanmadan önce her acil durdurma devresi ve otomatik kesme sistemi IEC 60204 elektrik güvenlik standartlarına göre doğrulanır.
Ölçebileceğiniz Güvenilirlik
Bu sürecin sonucu, pazara sunma süresini en aza indirmek ve faaliyetin ilk gününden itibaren yatırım getirisini en üst düzeye çıkarmak için tasarlanmış, ince ayarlanmış bir üretim sistemidir. Uygulama ister uygun maliyetli bir 2 katlı streç film makinesi, ister yüksek performanslı ön germe filmi için üretilmiş gelişmiş bir 3 katlı konfigürasyon veya zorlu geri dönüştürülmüş reçine işleme için tasarlanmış ağır hizmet tipi bir 5 katlı streç film makinesi olsun, her ünite üretim katına ulaşmadan önce aynı titiz 72 saatlik stabilite testinden, hassas mastar ve gerginlik doğrulamasından ve tam uyumluluk doğrulamasından geçer. Sıkı kalite kontrolün pratikte anlamı budur: ekipmanın nasıl performans göstermesi gerektiğine dair bir vaat değil, nasıl performans gösterdiğine dair belgelenmiş bir kayıt. Yeni bir streç film ekstrüzyon makinesi değerlendiren üreticiler için bu fark, kurulumdan sonraki yıllar boyunca çalışma süresini, çıktı tutarlılığını ve karlılığı koruyan şeydir. Standart 2 katlı sistemlerden özel çok katmanlı hatlara kadar hangi konfigürasyonun üretim hedeflerinize en uygun olduğunu tartışmak için bize ulaşın.