Преимущества выбора сенсорного управления на базе ПЛК для 2-слойного Оборудование для изготовления пупырчатой пленки
2026-09-01
В 2-слойной низкоскоростной машине для пузырчатой плёнки необходимо координировать несколько процессов одновременно: от стабильного плавления и экструзии смолы до формирования пузырьков, охлаждения и ламинирования. Базовый слой и слой пузырьков должны сохранять постоянную толщину и прочность сцепления на протяжении всего производства, а температура, давление воздуха и скорость линии должны быть правильно синхронизированы. При эффективном управлении этими переменными машина способна производить пузырьковую пленку с более стабильными амортизационными свойствами и стабильностью размеров. Именно поэтому сенсорное управление на базе ПЛК играет важную роль в современном производстве пузырьковой пленки, предоставляя операторам более четкий мониторинг процесса и более точный контроль над ключевыми рабочими параметрами.
Недостатки традиционных систем управления
Многие 2-слойные машины для пузырьковой пленки по-прежнему полагаются на ручную координацию для синхронизации плоского слоя и слоя пузырьков. Без точного, связанного управления скоростями линий обоих экструдеров операторы вынуждены методом проб и ошибок настраивать параметры «на ощупь», и даже небольшие несоответствия между двумя слоями могут привести к расслоению — связь, которая выглядит надежной на выходе из линии, но разрушается под нагрузкой. Контроль толщины часто страдает от того же разрыва: производительность расплавного насоса и скорость шнека проверяются путем периодического ручного осмотра, а не непрерывной цифровой обратной связи, что позволяет толщине и прочности на разрыв неравномерно отклоняться в пределах одного рулона, и это остается незамеченным, пока пленка уже не окажется в руках заказчика.
Управление вакуумным формованием на традиционном оборудовании также часто бывает неточным. Вакуумное давление в формовочном валу часто устанавливается на фиксированные позиции, а не точно регулируется в реальном времени, что означает, что пузырьки по всей длине могут быть недоформованы, что делает их слабыми под давлением, или переформованы, что приводит к перерасходу материала без реального улучшения амортизации. Эта нехватка точности становится реальной проблемой затрат, как только производственной линии необходимо переключиться между спецификациями — например, переход от пленки с мелкими пузырьками к пленке с крупными пузырьками требует полного ручного сброса параметров без сохраненной точки отсчета, что увеличивает время переналадки и приводит к образованию брака при каждом перезапуске.
Отсутствие диагностики в реальном времени усугубляет все это. На традиционной линии проблемы в зонах нагрева или формования часто обнаруживаются только после того, как они уже привели к выпуску бракованной пленки, поскольку нет системы, сигнализирующей о ранних отклонениях до того, как они превратятся в брак. Такая реактивная модель устранения неисправностей в сочетании с нагрузками на нагрев и двигатели, которые не оптимизированы для реальных условий производства, как правило, повышает энергопотребление и зависимость от ручного труда выше необходимого уровня — операторам требуется больше опыта для ручного выявления проблем, а процесс становится сложнее последовательно воспроизводить от смены к смене.
Почему стабильность пузырьковой пленки важна для разных сфер применения
Разница между хорошо управляемой 2-слойной машиной для пузырьковой пленки и машиной с ослабленным контролем проявляется по-разному в зависимости от того, что защищает пленка, и именно поэтому точность управления так же важна, как и сырая производительность.
В упаковке для переездов и грузоперевозок спецификации заказов постоянно меняются между мелкой и крупной пузырьковой пленкой в зависимости от упаковываемого предмета, и стабильность партии должна сохраняться для самых разных типов грузов. Линия, испытывающая трудности с медленной переналадкой или неравномерной толщиной, затрудняет поддержание темпа изменений спецификаций, необходимых в этом сегменте.
В оптовой упаковке метизов и крепежа острые предметы неправильной формы требуют надежной прочности пузырьков, чтобы предотвратить повреждение поверхности при погрузочно-разгрузочных работах и транспортировке, а затраты на производство должны оставаться контролируемыми в масштабе. Недоформованные пузырьки из-за неточного вакуумного давления напрямую приводят к локальным провалам амортизации именно в тех местах, где острые компоненты с наибольшей вероятностью могут нанести повреждения.
В сегменте выполнения заказов для электронной коммерции высокая частота отгрузок требует производственной линии, способной поддерживать стабильный ритм выпуска с минимальными сбоями. Частые внеплановые простои из-за недиагностированных неисправностей напрямую угрожают надежному, непрерывному снабжению, на которое полагается такой вид деятельности.
Как сенсорное управление на базе ПЛК обеспечивает эти преимущества
Наша 2-слойная экструзионная машина для пузырьковой пленки решает эти проблемы с помощью системы сенсорного управления на базе ПЛК, которая управляет всем процессом как единым координированным целым, а не серией шагов, регулируемых вручную.
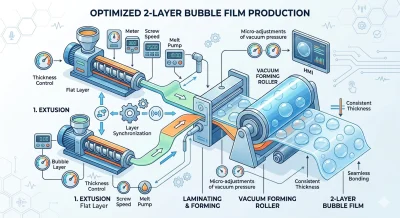
Синхронизация слоев осуществляется непосредственно ПЛК, который точно координирует скорости линий обоих экструдеров, так что плоский слой и слой пузырьков соединяются бесшовно, без несоответствия, ведущего к расслоению. Цифровые датчики обеспечивают мониторинг в реальном времени производительности расплавного насоса и скорости шнека, поддерживая постоянство толщины и прочности на разрыв в обоих слоях на протяжении всего цикла. Для оптовой упаковки метизов и крепежа эта надежность сцепления означает, что готовая пузырьковая пленка выдерживает многократные манипуляции и давление, а не расслаивается в самые ответственные моменты.
Точность вакуумного формования управляется через HMI, который позволяет микродюстировать вакуумное давление в формовочном валу, так что каждый пузырек по всей поверхности листа формируется полностью и сохраняет свою устойчивость к давлению. Такой уровень контроля обеспечивает надежную амортизацию для упаковки метизов и крепежа, где острые, неровные формы продукта не оставляют запаса на недоформованные пузырьки.
Эффективность переналадки встроена в систему благодаря автоматическому хранению рецептур, позволяющему операторам сохранять определенные наборы параметров для различных спецификаций пузырьковой пленки и вызывать их одним касанием. Для заказчиков в сфере переездов и грузоперевозок, чьи заказы постоянно меняются между мелкой и крупной пузырьковой пленкой, это превращает то, что раньше было длительной ручной перенастройкой, в быстрый переход между производственными циклами с минимальными отходами.
Визуализация процесса в реальном времени отображает температурные зоны, натяжение намотки и каждый другой этап процесса экструзии графически на сенсорном экране, предоставляя операторам немедленную информацию о том, как на самом деле работает линия, вместо того чтобы полагаться на периодические ручные проверки. В сочетании с интеллектуальной диагностикой неисправностей, которая выявляет проблемы в зонах нагрева или формования по мере их появления, система улавливает отклонения до того, как они превратятся в брак или внеплановый простой — разница, наиболее важная в выполнении заказов для электронной коммерции, где стабильный, бесперебойный ритм выпуска продукции является главной целью.
То же интеллектуальное управление также обеспечивает повышение эффективности, применимое во всех сферах: оптимизированные нагрузки на двигатели и циклы нагрева снижают коэффициент энергопотребления на килограмм произведенной пленки, точный контроль параметров минимизирует отходы смолы при запуске, а интуитивно понятный интерфейс снижает зависимость от узкоспециализированных операторов, делая выпуск продукции более стабильным и воспроизводимым от смены к смене.
Для производителей высокопроизводительной защитной упаковки 2-слойная экструзионная машина для пузырьковой пленки, построенная на базе сенсорного управления ПЛК, — это не дополнительное удобство; это то, что превращает механически способную линию в последовательно надежную. Заменяя ручные догадки синхронизированным, управляемым данными управлением на каждом этапе процесса экструзии, этот подход обеспечивает целостность слоев, стабильность размеров и эффективность производства, которые современные покупатели защитной упаковки ожидают как стандарт.