Основные энергосберегающие технологии в Оборудовании для изготовления стрейч-пленки
2026-08-19
Энергоэффективность становится все более важным фактором в современном производстве стрейч-пленки. Поскольку производители сталкиваются с ростом цен на электроэнергию, повышением стоимости сырья и растущим спросом на более тонкие и высокопроизводительные пленки, эффективность производства больше не может зависеть только от скорости. Современная линия для производства стретч-пленки должна обеспечивать баланс между производительностью, качеством пленки, использованием материалов и энергопотреблением.
Традиционное экструзионное оборудование может нести избыточные потери энергии из-за неэффективных двигателей, систем нагрева, нестабильных режимов экструзии и чрезмерного расхода материала. В условиях крупносерийного производства такая неэффективность может увеличить стоимость каждого килограмма готовой пленки. Передовые экструзионные технологии предлагают практический способ решения этих проблем при сохранении стабильных производственных показателей.
Почему энергоэффективность важна в производстве стрейч-пленки
Стрейч-пленка широко используется для обмотки поддонов, складской упаковки, логистики, экспортной упаковки и промышленных перевозок. Благодаря высокой прочности на разрыв, контролируемой эластичности и высокой способности удерживать груз, производители могут надежно фиксировать продукцию, используя относительно небольшое количество материала.
Однако производство стабильной тонкой стрейч-пленки требует точного контроля экструзии, охлаждения, вытяжки и намотки. При нестабильной толщине производители могут компенсировать это, выпуская пленку немного толще заданных спецификаций. Это увеличивает расход полимера, а также приводит к дополнительным затратам энергии, уже использованной для переработки избыточного материала.
По этой причине энергоэффективность следует оценивать в совокупности с материалоэффективностью и стабильностью производства. Хорошо спроектированная линия для производства стретч-пленки способна снизить избыточное энергопотребление, одновременно улучшая однородность толщины и общую эффективность производства.
Высокоэффективные приводные системы для снижения энергопотребления
Приводная система экструдера является одним из основных потребителей энергии в производственной линии. Обычные асинхронные двигатели могут работать надежно, однако современные синхронные двигатели с постоянными магнитами способны обеспечить более высокий КПД и более точное регулирование скорости в подходящих применениях.
Правильно подобранная приводная система с постоянными магнитами позволяет снизить энергопотребление со стороны двигателя по сравнению с обычными системами, причем экономия может достигать около 20% в сопоставимых условиях эксплуатации. Фактические результаты зависят от мощности двигателя, скорости производства, условий нагрузки, КПД инвертора и общей конфигурации машины.
Помимо экономии энергии, стабильный крутящий момент двигателя важен для стабильности экструзии. Точное регулирование частоты вращения шнека помогает поддерживать постоянный расход полимера и давление расплава, что способствует равномерной толщине пленки в процессе непрерывного производства.
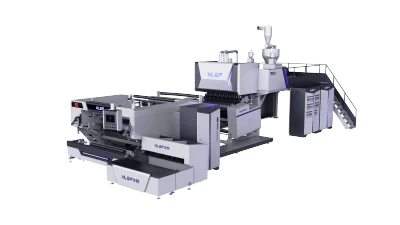
Для производителей, эксплуатирующих Высокоскоростную 5-слойную линию для производства стретч-пленки под тяжелые грузы в течение длительных производственных циклов, повышение эффективности привода может способствовать как снижению энергопотребления, так и более стабильной работе.
Совершенствование систем нагрева и терморегулирования
Нагрев является еще одним крупным источником энергопотребления в экструзии. Цилиндр и головка должны поддерживать соответствующую температуру для расплавления полимерных материалов и обеспечения стабильного потока расплава. Традиционные системы нагрева могут терять энергию из-за теплового излучения и неэффективной теплопередачи.
Современные технологии нагрева позволяют повысить тепловую эффективность за счет более прямой передачи тепла к требуемым компонентам. В зависимости от конфигурации машины, такие технологии, как индукционный нагрев, могут уменьшить избыточные теплопотери и сократить время прогрева.
Стабильность температуры не менее важна. В линии по производству многослойной стрейч-пленки каждая экструзионная зона должна работать в соответствующем температурном диапазоне для поддержания постоянной вязкости полимера и потока расплава. Чрезмерные колебания температуры могут повлиять на стабильность давления и толщину пленки.
Современные системы контроля температуры непрерывно контролируют зоны нагрева и регулируют мощность нагрева в соответствии с фактическими условиями эксплуатации. Это помогает предотвратить избыточный нагрев при сохранении стабильных технологических температур.
Рекуперация тепла может предоставить дополнительную возможность для экономии энергии. Там, где позволяют планировка завода и конфигурация оборудования, отходящее тепло от процесса экструзии может быть рекуперировано и использовано для таких задач, как предварительный нагрев сырья. Фактическая экономия зависит от условий производства, но интеграция терморегулирования в общую производственную систему может дополнительно повысить энергоэффективность.
Интеллектуальный контроль толщины снижает расход материала
Энергоэффективность тесно связана с использованием материалов. Каждый дополнительный килограмм полимера, используемый в производстве, также требует дополнительной энергии для плавления, экструзии, охлаждения, вытяжки и намотки.
По этой причине точный контроль толщины является важной особенностью современной линии для производства стретч-пленки. Системы онлайн-измерения толщины могут непрерывно контролировать толщину пленки и передавать сигнал обратной связи в систему управления.
Затем ПЛК может координировать производительность экструдера, скорость линии и другие соответствующие параметры для поддержания заданной толщины. При стабильном сырье и правильно откалиброванном оборудовании современные системы могут обеспечить отклонение толщины в пределах нескольких микрон для подходящих спецификаций пленки.
Цель онлайн-контроля толщины заключается не просто в достижении меньшего допуска. Его наибольшая ценность — в снижении избыточного производства пленки с завышенной толщиной. Если готовая пленка стабильно соответствует требуемым спецификациям по толщине и эксплуатационным характеристикам, производители могут использовать материал более эффективно без ущерба для прочности упаковки.
Для крупносерийного производства стрейч-пленки даже небольшое сокращение избыточного расхода материала может привести к значительной долгосрочной экономии.
Автоматизация на базе ПЛК повышает эффективность производства
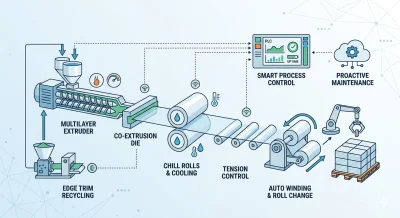
Современная линия для производства стретч-пленки требует скоординированной работы систем экструзии, охлаждения, вытяжки, тракции и намотки. Ручная регулировка становится все более сложной по мере увеличения скорости производства.
Централизованная система управления на базе ПЛК позволяет синхронизировать в реальном времени основные параметры производства, включая частоту вращения шнека, нагрузку на двигатель, температуру, скорость линии, натяжение и условия намотки.
Такая автоматизация помогает поддерживать стабильное производство при работе на высоких скоростях. В зависимости от структуры пленки, толщины, сырья и конфигурации машины, современные линии для производства стрейч-пленки могут работать на производственных скоростях примерно 300–400 м/мин.
Управление рецептами является еще одной полезной функцией. Операторы могут сохранять технологические параметры для различных спецификаций пленки и вызывать их при смене производственных заказов. Это позволяет сократить время переналадки и повысить воспроизводимость между производственными циклами.
Мониторинг через HMI и автоматические сигнализации также помогают операторам выявлять аномальные условия по температуре, давлению, скорости или натяжению до того, как они перерастут в более серьезные производственные проблемы.
Оптимизированные каналы течения расплава для многослойной экструзии
Многослойная соэкструзия позволяет производителям комбинировать различные полимеры и функциональные слои в одной стрейч-пленке. Двухслойные, трехслойные и пятислойные конфигурации могут быть выбраны в соответствии с требованиями к продукту, комбинациями материалов и производственными целями.
Однако многослойная экструзия также предъявляет более высокие требования к распределению расплава. Неудачная конструкция фидблоков и каналов головки может привести к избыточным потерям давления, неравномерному потоку или нестабильному распределению слоев.
Оптимизированные конструкции фидблоков и каналов головки обеспечивают более плавные и сбалансированные пути течения расплава. Снижение избыточного сопротивления помогает уменьшить требуемое давление экструзии и снизить нагрузку на приводную систему.
В то же время стабильное распределение расплава улучшает однородность пленки и обеспечивает стабильные механические свойства по всей ширине пленки.
Фактический эффект энергосбережения зависит от всей экструзионной системы, а не от отдельного компонента. Конструкция шнека, КПД двигателя, конфигурация головки, сырье, производительность и температурные настройки — все это влияет на конечное энергопотребление.
Более эффективный подход к производству стрейч-пленки
Энергосберегающие технологии не следует рассматривать как отдельную функцию. Наилучшие результаты достигаются за счет оптимизации всей производственной линии.
Высокоэффективные двигатели снижают электрические потери, усовершенствованные системы нагрева улучшают терморегулирование, оптимизированные каналы течения уменьшают избыточное сопротивление экструзии, а онлайн-контроль толщины минимизирует отходы материала. Автоматизация на базе ПЛК затем координирует эти системы для поддержания стабильных условий производства.
Такой комплексный подход помогает производителям снизить потребление энергии и материалов без ущерба для качества пленки или эффективности производства. Он особенно ценен для высокопроизводительных предприятий, производящих тонкую стрейч-пленку, где даже небольшие улучшения в энергоэффективности и использовании материалов могут оказать значительное влияние на общие эксплуатационные расходы.
Выберите нашу современную линию для производства стретч-пленки для эффективного производства
Для производителей, планирующих модернизировать существующую производственную линию или построить новое предприятие по производству стрейч-пленки, наша современная линия для производства стретч-пленки разработана для обеспечения практического баланса высокой производительности, энергоэффективности и стабильного качества пленки. Благодаря высокоэффективным приводным системам, точному контролю температуры, интеллектуальной автоматизации на базе ПЛК, точному контролю толщины и оптимизированной технологии многослойной экструзии, наше оборудование спроектировано для удовлетворения требовательных производственных задач по выпуску стрейч-пленки.
Наша линия для производства стретч-пленки сочетает надежную экструзионную производительность с интеллектуальным управлением процессом, помогая производителям снизить избыточное энергопотребление, минимизировать отходы материала и поддерживать стабильное качество пленки в процессе непрерывного производства. Независимо от того, требуется ли вам двухслойная, трехслойная или пятислойная конфигурация, производственная линия может быть сконфигурирована в соответствии с вашими спецификациями пленки, требованиями к производительности и производственными целями.
Если вы ищете надежное и энергоэффективное решение для современного производства стрейч-пленки, наша линия для производства стретч-пленки предоставляет технологии и гибкость, необходимые для долгосрочной эффективности производства. Свяжитесь с нашей командой, чтобы обсудить ваши требования и получить индивидуальное решение для линии по производству стрейч-пленки для вашего бизнеса.