Как настроить оборудование для изготовления стрейч-пленки для точного переключения односторонней и двусторонней липкости
2026-08-19
Достижение стабильной односторонней или двусторонней липкости является ключевой задачей в современном производстве стрейч-пленки. По мере уменьшения толщины пленки и увеличения скорости производства даже небольшие колебания в дозировке добавок, толщине слоев, температуре расплава и условиях охлаждения могут существенно повлиять на липкость. Традиционное экструзионное оборудование часто в значительной степени полагается на ручную настройку и опыт оператора, что может привести к неравномерному распределению добавок, чрезмерной миграции, термической деградации, слипанию и неоправданным потерям материала. Современный экструдер для стрейч-пленки обеспечивает более точный контроль этих параметров, что упрощает производство различных структур липкости со стабильными и воспроизводимыми результатами.
Почему контроль липкости важен при производстве стрейч-пленки
Стрейч-пленка широко используется для обертывания поддонов, в логистике, складской упаковке, экспортной упаковке и фиксации промышленных грузов. Ее липкость напрямую влияет на то, насколько надежно продукты остаются упакованными во время транспортировки и хранения.
Односторонняя липкость обеспечивает более сильное сцепление на одной поверхности, оставляя противоположную поверхность относительно гладкой или с низкой липкостью. Такая структура помогает пленке фиксировать груз, уменьшая при этом нежелательное сцепление между соседними слоями пленки при разматывании. Это подходит для применений, где важны контролируемое раскрытие и плавная обработка рулона.
Двусторонняя липкость обеспечивает сцепление на обеих поверхностях и может использоваться в тех случаях, когда требуется прочный межслойный контакт. Однако чрезмерное сцепление может вызвать слипание, затрудненное разматывание или нестабильное обращение с рулоном. Таким образом, целью является не максимальная липкость, а контролируемая липкость, соответствующая применению и спецификации пленки.
Настройка оборудования для изготовления стрейч-пленки для односторонней липкости
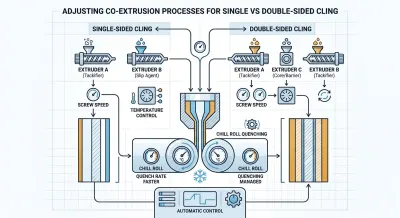
Односторонняя липкость обычно достигается с использованием многослойной литой пленки, например, трехслойной или пятислойной конфигурации. Функция липкости сосредоточена в определенном внешнем слое, в то время как противоположная поверхность может быть сформулирована с подходящими антиадгезионными характеристиками.
ПИБ (полиизобутилен) или совместимый мастербатч для липкости могут быть введены в липкий слой, в то время как эрукамид или другая подходящая скользящая добавка может использоваться на противоположной поверхности, когда требуется более низкая адгезия. Фактическая дозировка должна определяться в соответствии с выбранной системой смол, рекомендациями поставщика добавок и требуемым уровнем липкости, а не с использованием фиксированного соотношения для каждого продукта.
Стабильное распределение слоев также важно. Каждый экструдер должен поддерживать постоянную производительность, чтобы функциональный слой оставался в заданном диапазоне толщины. Скорость шнека, скорость подачи и соотношение слоев должны быть скоординированы для предотвращения локальных изменений, которые могут изменить эффективную поверхностную концентрацию липкой добавки.
Контроль температуры также требует особого внимания. Чрезмерная температура расплава или длительное время пребывания могут повлиять на некоторые добавки и полимерные системы, в то время как недостаточная температура может вызвать плохое плавление и диспергирование. Температуры цилиндра и плоскощелевой головки должны быть оптимизированы в соответствии с конкретной комбинацией смолы и добавок.
После выхода расплава из плоскощелевой головки контролируемое охлаждение на охлаждающем валке помогает стабилизировать структуру пленки. Соответствующая температура охлаждающего валка и условия контакта могут способствовать равномерному формированию пленки и ограничивать нежелательное перемещение добавок. Охлаждение всегда следует рассматривать вместе с толщиной пленки и скоростью линии.
| Параметр сравнения | Односторонняя липкость | Двусторонняя липкость |
|---|---|---|
| Липкая поверхность | Липкость с одной стороны, противоположная сторона сконструирована для более низкой адгезии или лучшего скольжения | Липкость с обеих сторон для более сильного межслойного сцепления |
| Распределение добавок | Липкая добавка в основном сосредоточена в одном внешнем слое | Липкие добавки распределены по обоим внешним слоям |
| Структура пленки | Подходит для многослойных структур с раздельными функциями липкости и скольжения | Использует многослойную структуру с двумя функциональными липкими слоями |
| Управление процессом | Фокус на соотношении слоев, дозировке добавок, охлаждении и плавном разматывании | Требует сбалансированной производительности слоев, охлаждения, дозировки добавок и натяжения намотки |
| Основные применения | Обертывание поддонов, логистика, склад и общая упаковка | Обертывание тяжелых грузов и применения, требующие более прочной фиксации груза |
Настройка для двусторонней липкости
Двусторонняя липкость требует, чтобы обе внешние поверхности обеспечивали контролируемое сцепление. В симметричной многослойной структуре совместимые составы для липкости могут быть введены в оба внешних слоя, в то время как сердечник обеспечивает механическую поддержку и разделяет две функциональные поверхности.
Два экструдера внешних слоев должны поддерживать синхронизированную производительность. Точная подача и стабильные скорости шнека помогают поддерживать два липких слоя на заданной толщине. Если одна сторона получает значительно больше материала, чем другая, готовая пленка может демонстрировать нестабильную липкость.
Центральный слой также может помочь контролировать взаимодействие между двумя поверхностными составами. Подходящая структура смолы сердечника обеспечивает механическую прочность и разделяет функциональные слои. Однако миграция добавок зависит от совместимости полимеров, температуры, молекулярной подвижности, толщины слоя и времени хранения, поэтому сердечник не следует рассматривать как абсолютный барьер для миграции.
Охлаждение особенно важно для пленки с двусторонней липкостью. Поскольку обе поверхности являются адгезивными, нестабильное охлаждение или чрезмерное давление намотки могут увеличить риск слипания. Поэтому температура охлаждающего валка, скорость линии, температура пленки, натяжение намотки и твердость рулона должны быть оптимизированы как часть единого интегрированного процесса.
Контроль толщины пленки и скорости производства
Толщина пленки напрямую влияет на стабильность липкости. Тонкие марки стрейч-пленки, например, около 12–15 мкм, требуют особенно стабильного распределения слоев, потому что даже небольшое отклонение по толщине представляет собой значительный процент от общей структуры пленки.
Более высокие скорости производства также сокращают время охлаждения и могут сделать нестабильность процесса более заметной. Современная линия по производству стрейч-пленки может сочетать стабильную производительность экструзии с онлайн-мониторингом толщины для поддержания более стабильного профиля пленки. При обнаружении отклонений система управления может своевременно корректировать процесс и уменьшать количество некондиционного материала.
Готовая пленка также должна оцениваться с помощью испытаний, специфичных для конкретного применения. Сила липкости, характеристики разматывания, прочность на разрыв, относительное удлинение, сопротивление проколу, коэффициент трения и однородность толщины — все это может помочь определить, подходят ли выбранные параметры процесса для целевого применения.
Предотвращение слипания и миграции добавок
Слишком сильная липкость может создать проблемы в производстве и хранении так же легко, как и недостаточная липкость. Чрезмерное поверхностное сцепление может привести к слипанию готовых рулонов или затруднить их разматывание. Температура хранения, давление намотки, температура пленки и миграция добавок — все это может влиять на такое поведение.
Таким образом, стабильное управление температурным режимом необходимо. Контролируемые температуры цилиндра и головки помогают снизить риск термической деградации, в то время как подходящее время пребывания обеспечивает стабильную переработку. Эффективное охлаждение после плоскощелевой головки помогает стабилизировать пленку перед намоткой.
Миграцию добавок также следует учитывать при разработке продукта. Липкость может измениться после хранения, потому что определенные добавки могут постепенно перемещаться через полимерную матрицу. Правильный выбор смолы, многослойная конструкция, контроль температуры и испытания на хранение могут помочь создать более надежный производственный процесс.
Как автоматизация улучшает контроль липкости
Автоматизация может значительно улучшить воспроизводимость, когда производители выпускают различные марки стрейч-пленки. Экструдер для стрейч-пленки с ПЛК-управлением может координировать скорости экструдеров, подачу материала, температурные зоны, охлаждение, мониторинг толщины и параметры намотки через централизованную систему управления.
Управление рецептурами особенно полезно при переключении между продуктами с односторонней и двусторонней липкостью. Проверенные производственные параметры могут быть сохранены для различных структур и толщин пленки, что позволяет операторам вызывать соответствующие настройки и вносить контролируемые корректировки вместо того, чтобы каждый раз полагаться на ручные пробы и ошибки.
Онлайн-мониторинг толщины обеспечивает еще одно важное преимущество. Непрерывное измерение профиля пленки помогает выявлять отклонения во время производства и способствует более быстрому принятию корректирующих мер. В сочетании со стабильным управлением экструзией и намоткой автоматизация позволяет уменьшить вариабельность процесса и улучшить использование материала.
Модернизируйте линию по производству стрейч-пленки для точной односторонней и двусторонней липкости
Стабильная односторонняя и двусторонняя липкость зависит от точного контроля сырья, структуры слоев, производительности экструзии, температуры, охлаждения, толщины пленки и намотки. Наши экструдеры для стрейч-пленки интегрируют эти ключевые процессы для обеспечения стабильного и воспроизводимого производства для различных толщин пленки и упаковочных требований.
Для производителей, модернизирующих существующую линию или строящих новое производственное предприятие, наши многослойные экструзионные решения сочетают точную подачу, надежную работу плоскощелевой головки, эффективное охлаждение, онлайн-мониторинг толщины, ПЛК-автоматизацию и стабильное управление намоткой. Эти технологии помогают улучшить однородность пленки, сократить отходы материала и поддерживать эффективное производство. Приглашаем вас выбрать наш экструдер для стрейч-пленки, чтобы построить более надежную и гибкую линию по производству пленки.