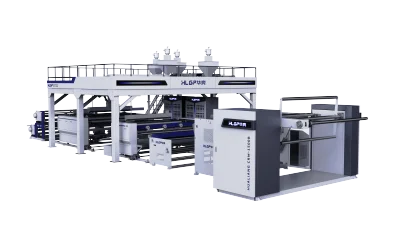
Precauções de operação de máquinas de filme bolha de 3–5 camadas de alta velocidade na produção industrial
2026-08-24
Operar uma máquina de extrusão de filme bolha multicamadas em alta velocidade é um desafio bem diferente de operar uma linha de camada única. Várias extrusoras, vários fluxos de material e várias zonas de temperatura precisam trabalhar em sincronia, e até mesmo um pequeno desequilíbrio em uma camada pode resultar em fraca adesão ou em uma estrutura de bolha instável a jusante. Entender de onde vêm esses riscos é o primeiro passo para evitá-los.
Os verdadeiros desafios por trás da produção de filme bolha multicamadas
Coordenar múltiplas extrusoras é mais difícil do que parece. Cada camada em uma estrutura de 3 a 5 camadas desempenha um papel diferente, portanto, o comportamento do fundido de cada fluxo precisa permanecer consistente, mesmo com o aumento da velocidade da linha. Quando uma extrusora se desvia de sua janela de processamento ideal, o desequilíbrio geralmente se manifesta como baixa adesão entre as camadas ou formação irregular de bolhas, em vez de uma falha óbvia, o que torna fácil passar despercebido até que a qualidade do produto já seja afetada.
A preparação do material adiciona outra camada de dificuldade. Uma estrutura típica de 3 a 5 camadas pode usar LDPE por seu desempenho de selagem, LLDPE por resistência mecânica e material reciclado na camada central para gerenciar custos. Essa mistura só funciona se a umidade for rigidamente controlada, particularmente com insumo reciclado. O excesso de umidade introduz microdefeitos que enfraquecem o filme e desestabilizam a geometria da bolha, portanto, os sistemas de alimentação precisam ter capacidade de secagem confiável integrada, em vez de ser tratada como algo secundário.
O gerenciamento de temperatura é onde muitos problemas de produção realmente se originam. É tentador operar todas as extrusoras e zonas de aquecimento com as mesmas configurações para simplificar, mas materiais diferentes têm índices de fluidez e sensibilidades térmicas diferentes. Materiais reciclados geralmente precisam de temperaturas de processamento ligeiramente mais altas, enquanto camadas especiais podem precisar de uma janela térmica muito mais estreita. Sem aquecimento segmentado e componentes de matriz ajustáveis independentemente, manter todos esses requisitos simultaneamente torna-se quase impossível, especialmente à medida que a velocidade aumenta e a margem de erro diminui.
No lado mecânico, bombas de engrenagem, sensores de pressão do fundido e sistemas de filtragem, como trocadores de tela, precisam de atenção contínua. A pressão do fundido e a estabilidade do fluxo podem flutuar por razões nem sempre visíveis externamente, e se essas flutuações passarem despercebidas, elas eventualmente se manifestam como variação de espessura ou estrutura de bolha irregular. A operação em alta velocidade também acelera o desgaste dos componentes, portanto, intervalos de inspeção baseados nas condições reais de operação, em vez de um cronograma genérico fixo, fazem uma diferença real na prevenção de paradas não planejadas.
O controle da estrutura das camadas também merece atenção especial. Uma das reais vantagens de uma linha multicamadas é a capacidade de ajustar a proporção de espessura entre as camadas para atender a diferentes requisitos de aplicação, seja uma camada externa mais espessa para resistência à perfuração ou um núcleo mais pesado para eficiência de custos. Manter essa proporção estável, no entanto, requer monitoramento contínuo da produção de extrusão e da espessura do filme, em vez de verificações pontuais periódicas, porque pequenos desvios na produção de uma camada podem alterar silenciosamente o equilíbrio geral do filme sem acionar um alarme óbvio.
Precauções essenciais ao operar uma máquina de filme bolha multicamadas
Alguns hábitos operacionais fazem a diferença entre uma operação estável de 3 a 5 camadas e um lote de filme inconsistente. Acelerar muito rapidamente após a inicialização é um dos erros mais comuns: levar todas as extrusoras à velocidade máxima antes que cada zona de temperatura tenha realmente estabilizado tende a produzir um período de formação de bolhas irregular que só se torna visível quando o filme já está sendo enrolado. Permitir que cada zona atinja e mantenha sua temperatura alvo antes de aumentar a velocidade da linha é uma pequena precaução que evita uma grande quantidade de refugo.
As trocas de material merecem a mesma disciplina. Mudar para um novo lote de material reciclado, ou ajustar a proporção de resina virgem para reciclada na camada central, altera as características de fluxo do fundido desse fluxo, e operar o novo material com as configurações anteriores é uma fonte comum de problemas de adesão entre camadas. Verificar o teor de umidade antes da alimentação, em vez de assumir que as configurações de secagem anteriores ainda se aplicam, é uma etapa simples que previne defeitos que, de outra forma, são difíceis de rastrear até sua origem.
As leituras de pressão e fluxo do fundido devem ser observadas como tendências, e não como pontos de dados isolados. Uma leitura de sensor que está tecnicamente dentro da faixa, mas se desviando firmemente em uma direção, é muitas vezes um sinal de alerta mais precoce do que uma leitura que sobe repentinamente, e detectar esse desvio precocemente dá aos operadores tempo para ajustar antes que ele afete a geometria da bolha ou a espessura do filme. A mesma lógica se aplica ao sistema de distribuição de ar: verificar se a calibração do fluxo de ar ainda está precisa após qualquer limpeza de bocal, manutenção ou ajuste da matriz evita que pequenos desequilíbrios se transformem em variação visível no tamanho da bolha ao longo da largura do filme.
O momento da manutenção é tão importante quanto a própria manutenção. Esperar por uma falha visível antes de inspecionar bombas de engrenagem, trocadores de tela ou componentes de transmissão tende a custar mais tempo de inatividade do que um cronograma baseado em horas de operação reais e condições de carga. O monitoramento de vibração e temperatura em componentes mecânicos chave pode sinalizar sinais precoces de desgaste muito antes de esses componentes afetarem a qualidade do filme, o que é particularmente valioso em operações de alta velocidade, onde a janela entre um aviso precoce e uma parada não planejada é muito mais curta do que seria em uma linha mais lenta.
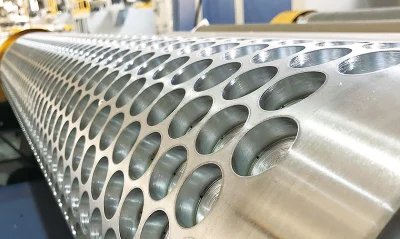
Por que o filme bolha multicamadas ainda é importante na embalagem moderna
Apesar de toda essa complexidade, o filme bolha continua sendo um dos materiais de embalagem de proteção mais práticos disponíveis. É leve, absorve bem o impacto e oferece um forte equilíbrio entre proteção e custo, razão pela qual aparece em todos os lugares, desde encomendas de comércio eletrônico até embalagens de eletrodomésticos e equipamentos de precisão. A construção multicamadas é o que permite que os fabricantes ampliem ainda mais esse equilíbrio, combinando desempenho de selagem, resistência mecânica e material de núcleo de baixo custo em um único filme, em vez de comprometer uma propriedade para obter outra.
É exatamente por isso que o equipamento que produz esse filme é tão importante. Uma estrutura de filme pode ser projetada no papel, mas só se torna um produto confiável se a máquina puder manter cada camada, cada zona de temperatura e cada leitura de pressão dentro da tolerância, execução após execução, na velocidade de produção.
Como construímos máquinas de extrusão de filme bolha que se mantêm em alta velocidade
Este é o problema em torno do qual projetamos. Em vez de operar cada extrusora com um único perfil de temperatura compartilhado, nossas máquinas de extrusão de filme bolha usam zonas de aquecimento e componentes de matriz ajustáveis independentemente para cada camada, de modo que LDPE, LLDPE e materiais reciclados ou especiais possam ser processados dentro de sua própria faixa ideal. Esse tipo de controle camada por camada é o que mantém o comportamento do fundido consistente em toda a largura do filme e suporta uma ligação forte e estável entre as camadas, mesmo com o aumento da velocidade de produção.
Colocamos a mesma atenção nos sistemas mecânicos que mantêm uma linha multicamadas estável ao longo de longas produções. Bombas de engrenagem, sensores de pressão do fundido e componentes de filtragem são emparelhados com monitoramento contínuo, para que desvios de pressão ou fluxo possam ser detectados e corrigidos antes que se transformem em defeitos visíveis. O sistema de formação de bolhas e distribuição de ar é calibrado para manter um fluxo de ar uniforme, que é o que, em última análise, determina se a geometria da bolha e a espessura do filme permanecem consistentes do primeiro ao último metro de filme.
Também projetamos nossos sistemas de alimentação e manuseio de material com capacidade de secagem integrada, o que é mais importante quando o material reciclado faz parte da estrutura. Manter a umidade sob controle na fase de entrada evita o tipo de microdefeitos que são difíceis de rastrear depois que aparecem no filme acabado. No lado da manutenção, nossas máquinas são construídas com sistemas de transmissão, elementos de aquecimento e componentes de controle de pressão acessíveis, tornando prático aplicar inspeção baseada em condição, em vez de reagir apenas após uma avaria ocorrer.
A consistência da espessura está incorporada na mesma filosofia de controle. Nossos sistemas de controle de processo rastreiam a produção de extrusão e a espessura do filme em todas as camadas em tempo real, para que os operadores possam ver como a proporção de espessura de uma determinada camada está tendendo e fazer pequenas correções antes que o filme se desvie da tolerância definida. Isso é particularmente útil durante trocas de material e inicialização, quando as condições são menos estáveis e o risco de produzir filme fora das especificações é maior. Em vez de depender que os operadores detectem manualmente cada efeito colateral, a máquina apresenta os dados relevantes para que ajustes coordenados entre as unidades de extrusão ocorram rapidamente e com menos suposições.
Nenhum desses elementos funciona isoladamente. Uma zona de temperatura bem controlada não ajuda muito se a pressão do fundido estiver variando, e um sistema mecânico estável não pode compensar material de entrada mal seco. É por isso que abordamos o design da máquina como um sistema coordenado, em vez de uma coleção de componentes separados, porque é assim que a produção de filme bolha multicamadas se comporta no chão de fábrica.
Se sua linha de produção está lidando com estrutura de bolha inconsistente, ligação irregular entre camadas, ou mais tempo de inatividade do que um cronograma de alta velocidade pode absorver, vale a pena examinar atentamente como seu equipamento atual lida com essas interações entre material, temperatura e estabilidade mecânica. Construímos nossas máquinas de extrusão de filme bolha especificamente para gerenciar essa coordenação, para que os fabricantes que operam estruturas de 3 a 5 camadas possam manter a qualidade consistente do filme sem diminuir a produção. Se você está avaliando equipamentos para uma nova linha ou procurando melhorar a estabilidade de uma existente, teremos prazer em analisar seus requisitos de material e metas de produção e ajudá-lo a encontrar a configuração certa.