Πλεονεκτήματα της επιλογής ελέγχου μέσω οθόνης αφής PLC για Εξοπλισμός κατασκευής φυσαλίδων συσκευασίας 2 στρώσεων
2026-09-01
Μηχανή φιλμ φυσαλίδων 2 στρώσεων πρέπει να συντονίζει πολλές διεργασίες ταυτόχρονα, από τη σταθερή τήξη και εξώθηση ρητίνης έως τον σχηματισμό φυσαλίδων, την ψύξη και την επικόλληση. Το βασικό φιλμ και η στρώση φυσαλίδων πρέπει να διατηρούν σταθερό πάχος και συγκόλληση καθ' όλη τη διάρκεια της παραγωγής, ενώ η θερμοκρασία, η πίεση αέρα και η ταχύτητα γραμμής πρέπει να είναι σωστά συγχρονισμένα. Όταν αυτές οι μεταβλητές διαχειρίζονται αποτελεσματικά, το μηχάνημα μπορεί να παράγει φιλμ φυσαλίδων με πιο σταθερή αποσβεστική απόδοση και διαστατική σταθερότητα. Γι' αυτό ο έλεγχος PLC μέσω οθόνης αφής παίζει σημαντικό ρόλο στη σύγχρονη παραγωγή φιλμ φυσαλίδων, παρέχοντας στους χειριστές σαφέστερη παρακολούθηση διεργασίας και πιο ακριβή έλεγχο βασικών παραμέτρων λειτουργίας.
Πού υστερούν τα συμβατικά συστήματα ελέγχου
Πολλές μηχανές φιλμ φυσαλίδων 2 στρώσεων βασίζονται ακόμη σε χειροκίνητο συντονισμό για να διατηρούν την επίπεδη στρώση και τη στρώση φυσαλίδων σε συγχρονισμό. Χωρίς ακριβή, συνδεδεμένο έλεγχο των ταχυτήτων γραμμής και των δύο εξωθητών, οι χειριστές καταφεύγουν σε δοκιμές και σφάλματα ρυθμίζοντας τις ρυθμίσεις εμπειρικά. Ακόμη και μικρές ασυμφωνίες μεταξύ των δύο στρώσεων μπορεί να οδηγήσουν σε αποκόλληση — μια συγκόλληση που φαίνεται καλή κατά την εξώθηση αλλά διαχωρίζεται υπό πίεση. Η παρακολούθηση πάχους συχνά υποφέρει από το ίδιο κενό: η έξοδος αντλίας τήγματος και η ταχύτητα κοχλία ελέγχονται μέσω περιοδικής χειροκίνητης επιθεώρησης και όχι συνεχούς ψηφιακής ανάδρασης, με αποτέλεσμα το πάχος και η αντοχή σε εφελκυσμό να αποκλίνουν ανομοιόμορφα σε ένα μόνο ρολό χωρίς κανείς να το παρατηρήσει έως ότου το φιλμ είναι ήδη στα χέρια του πελάτη.
Ο έλεγχος κενού σχηματισμού τείνει να είναι εξίσου ανακριβής στον συμβατικό εξοπλισμό. Η πίεση κενού εντός του κυλίνδρου σχηματισμού συχνά ρυθμίζεται σε σταθερές θέσεις αντί να βελτιστοποιείται σε πραγματικό χρόνο, πράγμα που σημαίνει ότι σε μια παραγωγή οι φυσαλίδες μπορεί να καταλήξουν υποσχηματισμένες, καθιστώντας τες αδύναμες υπό πίεση, ή υπερσχηματισμένες με τρόπο που σπαταλά υλικό χωρίς να προσθέτει πραγματική αποσβεστική αξία. Αυτή η έλλειψη ακρίβειας γίνεται πραγματικό πρόβλημα κόστους τη στιγμή που μια γραμμή παραγωγής χρειάζεται να αλλάξει μεταξύ προδιαγραφών — η μετάβαση από φιλμ μικρής φυσαλίδας σε μεγάλης φυσαλίδας, για παράδειγμα, αναγκάζει σε πλήρη χειροκίνητη επαναφορά παραμέτρων χωρίς κανένα αποθηκευμένο σημείο αναφοράς, παρατείνοντας τον χρόνο αλλαγής και δημιουργώντας απόβλητα σε κάθε επανεκκίνηση.
Η απουσία διαγνωστικών σε πραγματικό χρόνο επιδεινώνει τα πάντα. Σε μια συμβατική γραμμή, προβλήματα στα τμήματα θέρμανσης ή σχηματισμού συχνά εντοπίζονται μόνο αφού έχουν ήδη παραχθεί ελαττωματικά φιλμ, καθώς δεν υπάρχει σύστημα που να σηματοδοτεί πρώιμες αποκλίσεις πριν αυτές γίνουν απόβλητα. Αυτό το αντιδραστικό μοντέλο αντιμετώπισης προβλημάτων, σε συνδυασμό με φορτία θέρμανσης και κινητήρων που δεν είναι βελτιστοποιημένα για πραγματικές συνθήκες παραγωγής, τείνει να ωθεί τόσο την κατανάλωση ενέργειας όσο και την εξάρτηση από εργατικό δυναμικό σε υψηλότερα επίπεδα από όσο χρειάζεται — οι χειριστές χρειάζονται περισσότερη εμπειρία για να εντοπίσουν προβλήματα χειροκίνητα, και η διαδικασία παραμένει δυσκολότερη στην επαναληψιμότητα από μια βάρδια στην επόμενη.
Γιατί η συνέπεια φιλμ φυσαλίδων έχει σημασία σε διάφορες εφαρμογές
Η διαφορά μεταξύ μιας καλά ελεγχόμενης μηχανής φιλμ φυσαλίδων 2 στρώσεων και μιας χαλαρά ελεγχόμενης εκδηλώνεται διαφορετικά ανάλογα με το τι προστατεύει το φιλμ, γι' αυτό ακριβώς η ακρίβεια ελέγχου έχει τόση σημασία όσο και η ακατέργαστη απόδοση.
Στη συσκευασία οικιακής μετακόμισης και μεταφορών εμπορευμάτων, οι προδιαγραφές παραγγελιών αλλάζουν συνεχώς μεταξύ φιλμ μικρής και μεγάλης φυσαλίδας ανάλογα με το τι τυλίγεται, και η συνέπεια παρτίδας πρέπει να διατηρείται σε πολύ διαφορετικούς τύπους αποστολών. Μια γραμμή που δυσκολεύεται με αργές αλλαγές ή ανομοιόμορφο πάχος καθιστά δυσκολότερη την τήρηση της ποικιλίας προδιαγραφών που απαιτεί αυτό το τμήμα.
Στη χονδρική συσκευασία υλικού και συνδετήρων, αντικείμενα με αιχμηρές, ακανόνιστες άκρες χρειάζονται αξιόπιστη αντοχή φυσαλίδων για την πρόληψη επιφανειακών ζημιών κατά τη διακίνηση και μεταφορά, και το κόστος παραγωγής πρέπει να παραμένει ελεγχόμενο σε κλίμακα. Υποσχηματισμένες φυσαλίδες από ανακριβή πίεση κενού μεταφράζονται άμεσα σε τοπικά κενά αποσβέσεως ακριβώς εκεί όπου τα αιχμηρά εξαρτήματα είναι πιο πιθανό να προκαλέσουν ζημιά.
Στην εκπλήρωση παραγγελιών ηλεκτρονικού εμπορίου, η υψηλή συχνότητα αποστολών εξαρτάται από μια γραμμή παραγωγής που μπορεί να διατηρήσει έναν σταθερό ρυθμό απόδοσης με ελάχιστη διακοπή. Συχνές απρογραμμάτιστες διακοπές λειτουργίας από μη διαγνωσμένες βλάβες απειλούν άμεσα την αξιόπιστη, συνεχή τροφοδοσία που εξαρτάται από αυτού του είδους τη λειτουργία.
Πώς ο έλεγχος PLC μέσω οθόνης αφής προσφέρει αυτά τα πλεονεκτήματα
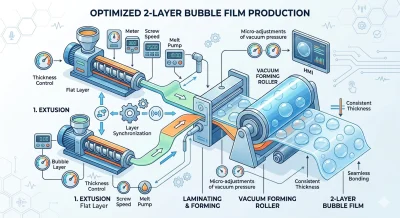
Μηχανή φιλμ φυσαλίδων 2 στρώσεων αντιμετωπίζει αυτά τα κενά μέσω συστήματος ελέγχου PLC με οθόνη αφής που διαχειρίζεται ολόκληρη τη διαδικασία ως συντονισμένο σύνολο αντί ως σειρά χειροκίνητα ρυθμιζόμενων βημάτων.
Ο συγχρονισμός στρώσεων χειρίζεται απευθείας από το PLC, το οποίο συντονίζει με ακρίβεια τις ταχύτητες γραμμής και των δύο εξωθητών, έτσι ώστε η επίπεδη στρώση και η στρώση φυσαλίδων να συγκολλούνται άψογα χωρίς την ασυμφωνία που οδηγεί σε αποκόλληση. Ψηφιακοί αισθητήρες παρέχουν παρακολούθηση σε πραγματικό χρόνο της εξόδου αντλίας τήγματος και της ταχύτητας κοχλία, διατηρώντας το πάχος και την αντοχή σε εφελκυσμό συνεπή και στις δύο στρώσεις καθ' όλη τη διάρκεια μιας παραγωγής. Για χονδρική συσκευασία υλικού και συνδετήρων, αυτή η αξιοπιστία συγκόλλησης σημαίνει ότι το τελικό φιλμ φυσαλίδων παραμένει ενωμένο μέσω επαναλαμβανόμενης διακίνησης και πίεσης αντί να διαχωρίζεται ακριβώς στις στιγμές που χρειάζεται περισσότερο.
Η ακρίβεια κενού σχηματισμού διαχειρίζεται μέσω του HMI, το οποίο επιτρέπει μικρορύθμιση της πίεσης κενού εντός του κυλίνδρου σχηματισμού, έτσι ώστε κάθε φυσαλίδα σε όλο το φύλλο να σχηματίζεται πλήρως και να διατηρεί την αντίσταση πίεσης. Αυτό το επίπεδο ελέγχου είναι που διατηρεί την αποσβεστική απόδοση αξιόπιστη για συσκευασία υλικού και συνδετήρων, όπου τα αιχμηρά, ακανόνιστα σχήματα προϊόντων δεν αφήνουν περιθώριο για υποσχηματισμένες φυσαλίδες.
Η αποδοτικότητα αλλαγής είναι ενσωματωμένη στο σύστημα μέσω αυτοματοποιημένης αποθήκευσης συνταγών, επιτρέποντας στους χειριστές να αποθηκεύουν συγκεκριμένα σύνολα παραμέτρων για διαφορετικές προδιαγραφές φιλμ φυσαλίδων και να τα ανακαλούν με ένα μόνο άγγιγμα. Για πελάτες οικιακής μετακόμισης και μεταφορών εμπορευμάτων των οποίων οι παραγγελίες αλλάζουν συνεχώς μεταξύ φιλμ μικρής και μεγάλης φυσαλίδας, αυτό μετατρέπει αυτό που ήταν μια χρονοβόρα χειροκίνητη επαναφορά σε μια γρήγορη μετάβαση με χαμηλά απόβλητα μεταξύ παραγωγών.
Η οπτικοποίηση διεργασίας σε πραγματικό χρόνο εμφανίζει θερμοκρασιακές ζώνες, τάση περιέλιξης και κάθε άλλο στάδιο διεργασίας εξώθησης γραφικά στην οθόνη αφής, παρέχοντας στους χειριστές άμεση ορατότητα του πώς λειτουργεί πραγματικά η γραμμή αντί να βασίζονται σε περιοδικούς χειροκίνητους ελέγχους. Σε συνδυασμό με έξυπνη διάγνωση βλαβών που σηματοδοτεί προβλήματα στα τμήματα θέρμανσης ή σχηματισμού μόλις εμφανιστούν, το σύστημα εντοπίζει αποκλίσεις πριν αυτές μετατραπούν σε απόβλητα ή απρογραμμάτιστη διακοπή λειτουργίας — μια διαφορά που έχει τη μεγαλύτερη σημασία στην εκπλήρωση παραγγελιών ηλεκτρονικού εμπορίου, όπου ένας σταθερός, αδιάλειπτος ρυθμός απόδοσης είναι το ζητούμενο.
Ο ίδιος έξυπνος έλεγχος προσφέρει επίσης κέρδη αποδοτικότητας που ισχύουν σε κάθε εφαρμογή: βελτιστοποιημένα φορτία κινητήρων και κύκλοι θέρμανσης μειώνουν τον λόγο κατανάλωσης ενέργειας ανά κιλό παραγόμενου φιλμ, ο ακριβής έλεγχος παραμέτρων ελαχιστοποιεί τα απόβλητα ρητίνης κατά την εκκίνηση, και η διαισθητική διεπαφή μειώνει την εξάρτηση από εξειδικευμένους χειριστές, καθιστώντας την απόδοση πιο σταθερή και επαναλήψιμη μεταξύ βαρδιών.
Για κατασκευαστές υψηλής απόδοσης προστατευτικής συσκευασίας, μηχανή φιλμ φυσαλίδων 2 στρώσεων που βασίζεται σε έλεγχο PLC μέσω οθόνης αφής δεν είναι μια πρόσθετη ευκολία — είναι αυτό που μετατρέπει μια μηχανικά ικανή γραμμή σε μια σταθερά αξιόπιστη. Αντικαθιστώντας τη χειροκίνητη εμπειρική ρύθμιση με συγχρονισμένο, βασισμένο σε δεδομένα έλεγχο σε κάθε στάδιο της διεργασίας εξώθησης, αυτή η προσέγγιση προσφέρει την ακεραιότητα στρώσης, τη διαστατική συνέπεια και την αποδοτικότητα παραγωγής που οι σημερινοί αγοραστές προστατευτικής συσκευασίας αναμένουν ως στάνταρ.