Hava Kabarcıklı Naylon Makinesi için Erime Akış Hızı ve Nihai Kalite Kılavuzu
2026-08-28
İhracat kalitesinde yastıklama filmi üretiminde en inatçı darboğazlardan biri, tutarsız baloncuk oluşumudur. Polimer erime akış indeksindeki (MFI) partiden partiye değişimler, neredeyse bir gecede hücre patlamasına, dengesiz baloncuk yüksekliğine ve yüksek hurda oranlarına neden olabilir. Dakikada 80 metrenin üzerinde çalışan yüksek hızlı hatlarda, erime reolojisindeki küçük bir dalgalanma bile istikrarlı bir üretim sürecini maliyetli bir hale dönüştürebilir. Bir balonlu film ekstrüzyon makinesi ekipmanı üreticisi olarak, platformlarımızı, operatörlerin her partide bununla mücadele etmesine izin vermek yerine, bu değişkenliği kontrol altında tutmak için özel olarak tasarladık.
Geleneksel Makineler Neden Hala Erime Dengesizliğiyle Mücadele Ediyor?
Çoğu geleneksel balonlu film hattı, hammaddedeki gerçek dünya varyasyonlarını telafi edecek şekilde asla tasarlanmamıştır. Vida ve namlu geometrileri, genellikle tek ve genel bir profili takip etme eğilimindedir; bu, tutarlı birinci sınıf reçine ile iyi çalışır, ancak erime viskozitesi bir partiden diğerine değiştiğinde zorlanır. Özel karıştırma bölümleri olmadan, yetersiz homojenize edilmiş eriyik, genellikle jel lekelerini doğrudan kalıba taşır ve bu lekeler daha sonra bitmiş filmde zayıf noktalar olarak ortaya çıkar.
Eski makinelerde sıcaklık kontrolü genellikle sıkı, kapalı döngü regülasyonu yerine geniş bölgelerde yapılır. Bu, lokal aşırı ısınmaya yer bırakır, bu da sessizce polimerin MFI'sını yükseltir ve eriyiği şekillendirme aşamasına gelmeden hemen önce dengesizleştirir. Kalıp ve hava halkası tasarımları, sabit soğutma hava akışı beklendiğinden farklı davranan bir erime cephesine uyum sağlayamadığından, sorunu daha da karmaşık hale getirir. Sonuç, aşırı genişleyip çöken veya film genişliği boyunca eşit olmayan bir şekilde oluşan baloncuklardır. Yüksek hat hızlarında tüm bunlar büyür: patlama oranları artar, kenar kırpma atıkları çoğalır ve geri dönüştürülmüş içerikli karışımları güvenilir bir şekilde çalıştırmak neredeyse imkansız hale gelir.
İstikrarlı Baloncuk Oluşumunun Gerçekten Önemli Olduğu Yerler
Dengesiz erime akışının sonuçları yalnızca bir üretim katı rahatsızlığı değildir; filmi sahaya kadar takip eder. İhracat ve uzun mesafeli lojistik ambalajlamada, rulolar kullanılmadan önce birden fazla elleçleme noktasından geçer ve baloncuk bütünlüğündeki herhangi bir tutarsızlık, en az ihtiyaç duyulduğu yerde, yani onu üreten fabrikadan uzaktaki bir depoda ortaya çıkma eğilimindedir. Gizli patlama noktaları veya düzensiz hücre yüksekliğine sahip bir parti, varışta tüm bir rulonun reddedilmesi ve beraberinde müşteri ilişkisinin de gelmesi anlamına gelebilir.
Tıbbi cihaz ve ilaç ambalajları çıtayı daha da yükseltir. Bu ürünler, sıradan ticari ambalajların gerektirmediği şekillerde temizlik, tek tip baloncuk boyutları ve uzun vadeli hava tutma özelliğine bağlıdır. Bir teşhis ekipmanı veya cam şişe sevkiyatı, yastıklama katmanında yumuşak bir noktayı kaldıramaz ve bu sektördeki alıcıların uyguladığı kalite toleransları, çoğu endüstrinin beklediğinden önemli ölçüde daha katıdır. Erime akışı hafifçe bile kaydığında, duvar kalınlığında veya hücre çökmesinde ortaya çıkan varyasyon, hasarlı bir sevkiyat olarak kendini gösteren tam da bu tür bir zayıf nokta haline gelir ve bu sektörde bu hasar, iade edilen bir paketten çok daha yüksek bir maliyet taşır.
Öngörülebilir Baloncuklar için Eriyiği Mühendislikle Şekillendirmek
Balonlu film ekstrüzyon makinesi platformlarımızın kapatmak üzere tasarlandığı boşluk tam olarak budur: tek bir düzeltmeden ziyade birlikte çalışan mekanik, termal ve yapısal kontrollerin bir kombinasyonu aracılığıyla.
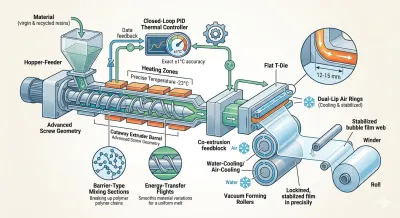
Vida geometrisi ilk savunma katmanıdır. 2 katmanlı, 3 katmanlı, 5 katmanlı ve 7 katmanlı konfigürasyonlarda sunulan yüksek hızlı makinelerimiz, aşağı akışta jel lekeleri oluşturmadan önce yüksek MFI'lı polimer zincirlerini fiziksel olarak parçalayan bariyer tipi karıştırma bölümleri kullanır. Vida boyunca uzanan enerji transfer kanatları, malzeme varyasyonundan kaynaklanan viskozite dalgalanmalarını daha da azaltır, böylece geri dönüştürülmüş reçine birinci sınıf malzeme ile karıştırıldığında bile eriyik homojen bir şekilde kesilmeye devam eder.

Sıcaklık kararlılığı, doğruluğu artı veya eksi bir santigrat derece içinde tutan kapalı döngülü, çok bölgeli bir PID ısıtma sistemiyle sağlanır. Her bir eş-ekstrüde katman, tek bir geniş ayar noktasını paylaşmak yerine kendi ideal işleme penceresinde tutulur; bu, MFI'yı aralık dışına itecek ve termal bozulmaya neden olacak lokal aşırı ısınmayı önler.
Motoru aşırı yüklemeden daha düşük MFI'lı reçineleri işlemesi gereken orta hızlı ve düşük hızlı konfigürasyonlar için kalıp ve soğutma sistemi de aynı özenle ayarlanır. 12 ila 15 milimetrelik optimize edilmiş bir kalıp ağız uzunluğu, iç ekstrüzyon basıncını dengeler ve polimerin kalıp dudaklarından çıkmadan önce gevşemesine izin vererek baloncuk şeklini bozabilecek iç gerilimi azaltır. Çift dudaklı hava halkaları, erime cephesini stabilize eden, baloncukların aşırı genişlemesini veya erken çökmesini önleyen yüksek hacimli, düşük hızlı bir soğutma akışı sağlar. Konfigürasyona bağlı olarak su veya hava ile soğutulan vakumlu şekillendirme silindirleri, her hücrenin MFI kristalleşme penceresinde tam olarak optimum noktasında kilitlenmesi için ekstrüzyon hızıyla hassas bir senkronizasyon içinde çalışır.
Daha Sıkı Erime Kontrolü Seri Boyunca Ne Sağlar?
Bu kontroller, her birinin hizmet ettiği üretim önceliklerine göre eşleştirilmiş, makine kademesine göre farklılık gösteren ölçülebilir kazanımlara dönüşür. Saatte 900 kilogram kapasiteli 7 katmanlı yüksek hızlı balonlu film makinesinde, MFI değişkenliğini dakikada artı veya eksi 1,5 gram içinde tutmak, maksimum çıktıda patlama oranlarını yaklaşık yüzde 45 oranında azaltırken, stabil bir erime profili, film kalınlığını tüm genişlik boyunca tek tip tutar ve kenar kırpma atıklarını keskin bir şekilde azaltır; bunların her ikisi de, ölçekte tutarlılığın tartışılmaz olduğu yüksek hacimli ihracat siparişleri için doğrudan önemlidir.
3-5 katmanlı orta hızlı makine, baloncuk oluşumu sırasında sabit bir basınç farkından yararlanarak, premium ambalaj için uygun, temiz ve tek tip bir görünüm için hücre çapını artı veya eksi 0,2 milimetre içinde tutar. Aynı stabilite ayrıca birim kalınlık başına yaklaşık yüzde 15 daha yüksek basınç dayanımı sağlayarak üreticilerin koruyucu performanstan ödün vermeden filmi inceltmesine olanak tanır; bu avantaj hem lojistik ambalajlara hem de tıbbi ve ilaç müşterilerinin talep ettiği daha sıkı toleranslara uyar.
2 katmanlı düşük hızlı makinede, aynı erime stabilizasyon ilkeleri, hafif, küçük baloncuklu film için yaklaşık yüzde 30 daha iyi düz yatış tutarlılığı ve endüstri sonrası ve tüketici sonrası geri dönüştürülmüş peletlerin daha öngörülebilir işlenmesi olarak kendini gösterir. Bu, onu daha hafif hizmet uygulamaları ve film elastikiyetinden ödün vermeden geri dönüştürülmüş içeriği artırmak isteyen üreticiler için pratik bir seçim haline getirir.
Öngörülemeyen Malzemeyi Güvenilir Bir Avantaja Dönüştürmek
Hammadde değişkenliği ortadan kalkmayacak, ancak artık üretim sonuçlarını belirlemek zorunda değil. Özel vida geometrisi, kapalı döngülü PID termal yönetimi ve senkronize kalıp ve şekillendirme silindiri tasarımını birleştirerek, balonlu film ekstrüzyon makinesi serimiz, dengesiz erime davranışını kontrollü, tekrarlanabilir bir sürece dönüştürür. İster yüksek hacimli ihracat üretimini ölçeklendirmek, ister tıbbi ambalaj gibi zorlu sektörler için katı yastıklama toleranslarını karşılaması gereken daha yalın bir hattı çalıştırmak olsun, altta yatan erime kontrolü aynı kalır. Bu tutarlılık, patlama oranlarını düşük, hurda oranlarını düşük tutan ve balonlu filmin rulo üstüne rulo tam olarak olması gerektiği gibi performans göstermesini sağlayan şeydir.