Hava Kabarcıklı Naylon Makinesi İçin Düzenli Kalibrasyonun Önemi
2026-08-28
Balonlu film dökümü yüksek hassasiyetli bir işlemdir ve hassasiyet, küçük sorunların en uzun süre saklandığı yerdir. Kontrol panelinde fark edilemeyecek kadar hafif bir parametre kayması, aşağı akışta kalınlık değişimi, zayıflamış bariyer özellikleri ve kalıptan asla çıkmaması gereken malzeme olarak kendini gösterebilir. Söz konusu hat ister bir 2 Katmanlı Orta Hızlı Balonlu Film Makinesi ister gelişmiş bir 7 Katmanlı Yüksek Hızlı Balonlu Film Makinesi olsun, her sensörü ve kontrol döngüsünü kalibreli tutmak, çıktı kalitesini müşteri şikayetine dönüşmeden korumanın en basit yollarından biridir.
Sensor Kayması Gerçek Kök Nedene Dönüştüğünde
Bir üretim hattında geriye doğru izlenen çoğu istikrarsızlık sonunda aynı suçluya dayanır: sensör kayması. Termokupllar ve basınç dönüştürücüler sıkı toleransları korumak için üretilmiştir, ancak aylarca süren sürekli çalışma bu hassasiyeti kademeli olarak aşındırır ve kayma genellikle operatörlerin sadece dokunarak yakalaması için çok yavaştır.
Termal tarafta, sadece iki santigrat derece hatalı okuyan bir termokupl, ekstrüder namlusu içinde lokalize bir sıcak nokta oluşturmak için yeterlidir. Bu sıcak nokta, küçük bir malzeme cebinde polimer bozulmasını hızlandırır ve sonuç, aksi halde temiz bir film rulosuna dağılmış jeller veya siyah lekeler olarak daha sonra ortaya çıkar. Basınç tarafında, bir basınç dönüştürücüdeki yüzde yarım mertebesindeki küçük bir histerezis bile, eriyik pompa çıkışını ve kalıp kafası basıncını istikrarsızlaştırmak için yeterlidir. Bu istikrarsızlık, rastgele görünmekten ziyade ritmik bir desende tekrarlama eğiliminde olan periyodik mastar bantları ve tutarsız balon oluşumunun en yaygın nedenlerinden biridir; bu da önce sensörleri kontrol etmeden teşhis etmeyi özellikle sinir bozucu hale getirir.
Çoklu Katmanları Reolojik Uyum İçinde Tutmak
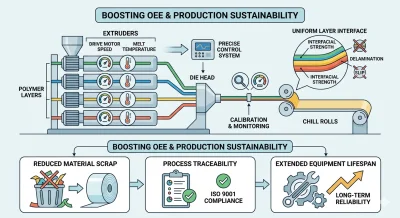
3–5 Katmanlı Orta Hızlı Balonlu Film Makinesi veya 7 Katmanlı Yüksek Hızlı Balonlu Film Makinesi çalıştıran üreticiler için kalibrasyon daha da büyük bir önem taşır çünkü katmanlar arası uyumluluk doğrudan buna bağlıdır. Bir ko-ekstrüzyon sürecindeki her polimer katmanı, ısı ve kesme altında farklı davranabilir ve tahrik motoru hızları ile eriyik sıcaklıkları yakın senkronizasyon içinde tutulmazsa, bu farklılıklar her katman içinde kalmak yerine katmanlar arasındaki arayüzde kendini göstermeye başlar.
Motor hızını eriyik sıcaklığına karşı sistematik olarak kalibre etmek, viskoziteyi ve elastik geri kazanımı her katmanda tutarlı tutar, bu da filmin çekilmesi ve soğutulması sırasında katmanların birbirine bağlanmasını ve birlikte hareket etmesini sağlar. Bu tutarlılık olmadan katmanlar arası kayma ve delaminasyon çok daha olası hale gelir ve belirli bir mukavemet, berraklık ve bariyer performansı dengesi için tasarlanmış çok katmanlı bir yapı, karşılaması gereken endüstriyel standartların gerisinde kalır. Bu bağlamda kalibrasyon, tek bir ölçümün doğru olmasından çok, her katmanın süreçteki aynı anda diğer her katmanla uyumlu olmasıyla ilgilidir.
Hassasiyeti Ölçülebilir Üretim Kazançlarına Dönüştürmek
Sensor kaymasının önünde kalmanın getirisi, doğrudan Genel Ekipman Etkinliğinde (OEE) kendini gösterir ve bunu, tek seferlik bir iyileştirme olarak değil, tüm bir üretim koşusu boyunca biriken şekillerde yapar.
Düzgün kalibre edilmiş bir makine, eriyik basıncını optimum noktasında tutar; bu da bir hat iyi çalışıyor gibi görünse bile marjı sessizce aşındıran iki hurda kategorisi olan kenar kırpma ve başlangıç atığını gözle görülür şekilde azaltır. Düzenli kalibrasyon ayrıca, ISO 9001 gibi kalite sistemlerinin görmeyi beklediği türden belgelenmiş ölçüm izlenebilirliği oluşturur; bu, hasarlı bir sevkiyat aldıktan sonra değil, büyük siparişler vermeden önce tedarikçileri denetleyen ihracat müşterileri için giderek daha önemli hale gelir. Tutarlı kalibrasyon yoluyla motor aşırı yüklenmesini ve ısıtıcı dalgalanmasını önlemek, hat genelinde mekanik aşınmayı daha da azaltır ve değiştirilmesi bakımından çok daha pahalı olan bileşenlerin çalışma ömrünü uzatır.
Toleransların En Sıkı Olduğu Yerde Bu Neden En Önemli
Bir veri sayfasında önemsiz görünen kalibrasyon toleransları, bir film rulosu katı kalite gereksinimleri olan bir müşteriye gönderildiğinde önemli hale gelir. Gıda teması ve kişisel bakım ambalajı açık bir örnektir, çünkü bu alandaki alıcılar, filmin mekanik performansı aksi halde etkilenmemiş olsa bile, jeller veya siyah lekeler gibi küçük kozmetik kusurlar gösteren ruloları rutin olarak reddeder. İki derecelik bir termokupl hatasından kaynaklanan bir sıcak nokta, üretim katında görünmezdir, ancak bitmiş ruloyu ışığa tutan bir kalite denetçisi için hemen belirgindir.
İhracat odaklı üreticiler, tedarikçi denetimleri sırasında ilgili ancak farklı bir zorlukla karşı karşıyadır. Uluslararası alıcılar, bir kalite sorunu ortaya çıktıktan sonra talep edilen bir sonradan akıl değil, kalifikasyon süreçlerinin bir parçası olarak kalibrasyon kayıtları ve ölçüm izlenebilirliği belgelerini beklemektedir. Talep üzerine temiz kalibrasyon kayıtları üretebilen bir tesis, tedarikçi denetimlerinden daha hızlı ve daha az takip sorusuyla geçerken, bunu yapamayan bir tesis, filmin kendisinin nasıl performans gösterdiğine bakılmaksızın kalifikasyonu tamamen kaybetme riskiyle karşı karşıyadır. Her iki durumda da, temel sorun aynı kök nedene dayanır: spesifikasyon dahilinde kalmaları için gereken rutin ilgiyi asla görmemiş sensörler ve kontrol döngüleri.
Kalibrasyonu Makinenin Kendisine Entegre Etmek
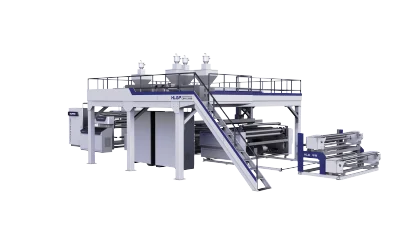
Balonlu film ekstrüzyon makinesi platformlarımız bu gerçeklik göz önünde bulundurularak tasarlanmıştır; yüksek hassasiyetli termokuplları ve basınç dönüştürücüleri, zamanla sessizce bozulan doğruluk yerine uzun vadeli ölçüm kararlılığı için oluşturulmuş kontrol sistemleriyle eşleştirir. Termal bölgeler, sıcak noktalar oluşturan iki derecelik kaymayı filme ulaşmadan yakalayacak kadar yakından izlenir ve basınç kontrolü, eriyik pompası ve kalıp kafası kararlılığını mastar bandını önleyen aralıkta tutacak şekilde ayarlanır.
Çok katmanlı ko-ekstrüzyon çalıştıran üreticiler için, motor hızı ve eriyik sıcaklığı kalibrasyonu ayrı ayarlamalar yerine tek bir koordineli sistem olarak ele alınır; bu da her katmanın viskozitesini ve elastik geri kazanımını birbirinden uzaklaşmak yerine uyum içinde çalışmasını sağlar. Bu koordinasyon, 2 Katmanlı Düşük Hızlı Balonlu Film Makinesi, 2 Katmanlı Yüksek Hızlı Balonlu Film Makinesi, 3–5 Katmanlı Orta Hızlı Balonlu Film Makinesi ve 7 Katmanlı Yüksek Hızlı Balonlu Film Makinesi makinelerimizin, nihai film mukavemetini belirleyen katman bağlanmasından ödün vermeden geniş bir üretim hızı yelpazesinde yapısal bütünlüğü korumasını sağlar.
Tutarlılık Yoluyla Rekabet Avantajınızı Güvence Altına Alın
Düzenli kalibrasyonu rutin bakım olarak ele almak kolaydır, ancak aslında üretim güvenilirliğine ve pazar itibarına yapılan stratejik bir yatırıma daha yakın işlev görür. Kesintiye, reddedilen rulolara ve başarısız denetimlere yol açan değişkenleri ortadan kaldırmak, her sevkiyatın tesisi, makinenin belirli bir günde sağladığı özelliklerden ziyade müşterinin beklediği özellikleri karşılayarak terk etmesi anlamına gelir.
Ekstrüzyon hattınızın algılama ve kontrol sistemlerine daha yakından bakılması gerekiyorsa, ekibimiz 2 Katmanlı Orta Hızlı Balonlu Film Makinesi'nden gelişmiş 7 Katmanlı Yüksek Hızlı Balonlu Film Makinesi platformlarına kadar her şeyi çalıştıran üreticilerle çalışmaktadır ve özel kurulumunuz için bir kalibrasyon incelemesinin nasıl görüneceğini anlatmaktan mutluluk duyarız. Teknik bir danışmanlık veya yüksek hızlı çok katmanlı balonlu film ekstrüzyon makinesi çözümlerimiz için bir fiyat teklifi almak üzere bizimle iletişime geçin ve birlikte daha verimli, sıfır hatalı bir üretim geleceği inşa edelim.