Технология Контроля Давления Воздуха в Производстве Воздушно-Пузырьковой Пленки
2026-09-02
Стабильность давления воздуха — один из наиболее недооцениваемых параметров в производстве пузырчатой плёнки, однако он напрямую влияет на то, насколько эффективно работает 3–5-слойная высокоскоростная машина для пузырчатой плёнки в реальных производственных условиях. Даже незначительные колебания давления на этапе формования могут исказить форму пузырьков, ослабить толщину стенок и привести к неравномерным амортизационным свойствам. Поскольку производители пузырчатой плёнки сталкиваются с растущим давлением необходимости увеличения выпуска без потери качества, точный контроль давления воздуха становится определяющим фактором, отличающим надежные производственные линии от тех, которые постоянно требуют устранения неполадок.
В чем заключаются недостатки традиционного оборудования для производства пузырчатой плёнки
Многие проблемы в производстве пузырчатой плёнки можно объяснить нестабильным давлением воздуха при формовании. Когда давление незначительно меняется в процессе, стенки пузырьков формируются неравномерно, некоторые пузырьки схлопываются до застывания, а готовая плёнка может иметь видимые складки или уплощенные участки. На 3–5-слойной высокоскоростной машине для пузырчатой плёнки, работающей на высокой скорости, эти дефекты быстро накапливаются, увеличивая процент брака и вынуждая операторов снижать темпы производства лишь для поддержания приемлемого качества.
Задача усложняется на многослойных системах. Когда несколько расплавленных слоев должны формироваться и соединяться одновременно, каждый слой необходимо производить в тщательно согласованных условиях. Без независимого контроля давления по слоям возникают проблемы синхронизации — слои могут соединяться неравномерно, ослабляя структурную целостность плёнки и снижая её способность защищать упакованные товары при транспортировке.
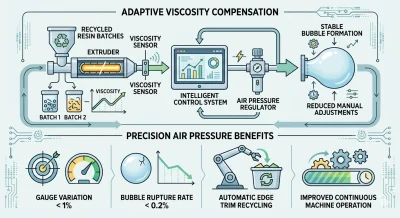
Переработанный материал добавляет ещё один уровень сложности. Партии переработанной смолы часто имеют различия в вязкости и поведении при течении по сравнению с первичным материалом. На оборудовании без адаптивного контроля давления эти различия приводят к нестабильному формированию пузырьков, требуя частой ручной настройки и ограничивая долю переработанного содержимого, которую производитель может реально использовать.
Почему пузырчатая плёнка остается незаменимой в различных отраслях
Несмотря на эти производственные сложности, спрос на высококачественную пузырчатую плёнку продолжает расти. Центры выполнения заказов электронной коммерции полагаются на неё для защиты широкого ассортимента товаров, перемещающихся по высокообъемным транспортным сетям. Производители электроники и точных приборов используют её для предотвращения повреждений от ударов и вибрации при транспортировке. Хрупкие товары, такие как стеклянная и керамическая посуда, требуют стабильной амортизации для выживания при дальних перевозках, в то время как производители автомобильных и промышленных деталей используют более прочную пузырчатую плёнку для защиты компонентов с острыми краями или значительным весом.
Во всех этих применениях основное требование одинаково: пузырчатая плёнка должна работать стабильно, партия за партией. Одно слабое место или схлопнувшийся пузырек могут стать решающим фактором между прибытием товара в целости и дорогостоящим страховым случаем. Именно поэтому оборудование, производящее плёнку — и особенно то, насколько хорошо оно контролирует давление воздуха при формовании, — имеет такое большое значение для производителей дальше по цепочке поставок.
Как точный контроль давления воздуха решает эти проблемы
Современное производство пузырчатой плёнки решает эти проблемы с помощью замкнутого контроля давления воздуха. Система на основе ПЛК непрерывно отслеживает давление в процессе формования и вносит корректировки в реальном времени для поддержания стабильных условий, вместо того чтобы полагаться на фиксированные настройки, которые дрейфуют по мере продолжения производства. Такой адаптивный контроль обеспечивает стабильное формирование пузырьков от начала до конца производственного цикла, уменьшая постепенное снижение качества, которое часто наблюдается на менее совершенном оборудовании.
На 3–5-слойной высокоскоростной машине для пузырчатой плёнки, оснащенной многозонным управлением давлением, каждый функциональный слой можно производить в собственных оптимальных условиях. Более мягкий внутренний амортизирующий слой и более жесткий внешний защитный слой могут формироваться одновременно, не влияя на стабильность друг друга. Это особенно ценно для многослойной плёнки, где равномерная форма пузырьков и прочное межслойное сцепление напрямую определяют, насколько хорошо готовый продукт работает в качестве защитной упаковки.
Независимые зоны давления также позволяют более точно синхронизировать несколько экструдеров при многослойной соэкструзии. Вместо того чтобы рассматривать всю систему как единую среду давления, каждый слой стабилизируется индивидуально, что приводит к более прочному сцеплению между слоями и более предсказуемой геометрии пузырьков по всей ширине плёнки.
Адаптивный контроль давления приносит дополнительную ценность, когда в состав входят переработанные материалы. По мере изменения вязкости смолы от партии к партии интеллектуальная система управления может автоматически компенсировать это, поддерживая стабильное формирование пузырьков без необходимости ручной перенастройки процесса оператором. Это делает гораздо более практичным для производителей включение переработанного содержимого в свою плёнку без ущерба для однородности — что становится все более важным фактором по мере ужесточения требований к устойчивости во всей упаковочной промышленности.
Совокупный эффект этих возможностей напрямую проявляется в качестве продукции. Производители, использующие оборудование с точным регулированием давления, обычно достигают допусков по толщине в пределах примерно ±3%, а также целостности пузырьков на уровне 99,5% или выше, что означает гораздо меньшее количество плоских или схлопнувшихся пузырьков в готовом рулоне. Снижение отходов материала, более надежная переработка обрезных кромок и более стабильная непрерывная работа — все это является следствием одного и того же базового улучшения: производственного процесса, который не выходит за пределы допусков по мере увеличения скорости и продолжительности цикла.
Создано на основе точного управления давлением воздуха
Наши машины для производства пузырчатой плёнки спроектированы с таким уровнем контроля давления в основе их конструкции, а не как дополнительная функция. Многозонное регулирование давления воздуха на основе ПЛК обеспечивает стабильные условия формования для каждого слоя, предоставляя производителям однородность, необходимую для обслуживания требовательных рынков, таких как электронная коммерция, защита электроники, упаковка хрупких товаров и транспортировка промышленных компонентов — и все это с одной производственной линии.
Для производителей, работающих с многослойными составами, независимые зоны давления обеспечивают надежную синхронизацию слоев без догадок, характерных для менее совершенных систем. А для тех, кто стремится увеличить долю переработанного содержимого в своей плёнке, адаптивная компенсация давления делает этот переход гораздо более управляемым, без ущерба для однородности пузырьков, которую ожидают клиенты.
Результатом является 3–5-слойная высокоскоростная машина для пузырчатой плёнки, способная выдерживать жесткие допуски и высокую целостность пузырьков в реальных производственных условиях, а не только в идеальных тестовых сценариях. По мере роста требований к производительности и повышения ожиданий в области устойчивости, такой точный контроль становится не столько преимуществом, сколько базовым требованием — требованием, которое наше оборудование создано выполнять, цикл за циклом.