Как сократить отходы в Оборудовании для изготовления пупырчатой пленки
2026-08-19
Отходы материала напрямую влияют на производственные затраты, коэффициент использования сырья и общую эффективность производства защитной упаковки. При производстве пузырчатой пленки нестабильная температура, неравномерный поток воздуха, плохой контроль толщины и неэффективная смена материала могут увеличить количество брака. Для производителей, стремящихся к созданию более тонкой, прочной и экологичной упаковки, точный контроль технологического процесса становится все более важным.
Хорошо спроектированный экструдер для пузырчатой пленки может помочь сократить излишние отходы за счет улучшения стабильности расплава, формирования пузырьков, однородности толщины и автоматизации производства. Цель состоит не просто в увеличении выпуска, а в производстве большего количества качественной пленки из того же объема сырья.
Распространенные причины образования отходов при производстве пузырчатой пленки
Отходы могут возникать практически на каждом этапе производства пузырчатой пленки. Одна из распространенных проблем — колебания температуры расплава. Если полимер нагревается неравномерно, вязкость расплава может измениться, что повлияет на стабильность экструзии и однородность пленки. Чрезмерные температуры также могут увеличить риск деградации материала.
Нестабильный поток воздуха может стать еще одним источником отходов. Формирование пузырьков зависит от постоянного давления воздуха и условий охлаждения. Изменения могут привести к неравномерным размерам пузырьков, появлению морщин, нестабильным краям или колебаниям толщины.
Смена материала и переход на другой продукт также могут генерировать значительное количество брака. Переключение между LDPE, LLDPE, маточными смесями или подходящими переработанными материалами требует корректировки условий экструзии и охлаждения. Без контролируемых переходов может потребоваться отбраковка большего количества пленки до восстановления стабильного производства.
Эти проблемы часто взаимосвязаны. Улучшение только одного параметра может не привести к значительному сокращению общих отходов. Эффективный контроль отходов требует скоординированного управления экструзией, температурой, потоком воздуха, охлаждением и намоткой.
Почему пузырчатая пленка требует точного контроля процесса
Пузырчатая пленка широко используется для защиты мебели, стекла, электроники, товаров народного потребления, промышленных компонентов и интернет-заказов. Ее наполненная воздухом структура обеспечивает амортизацию при ударах и вибрации, а также помогает предотвратить повреждение поверхности.
В то же время производители упаковки все чаще стремятся к созданию более тонких пленок, сохраняющих адекватные защитные свойства. Использование меньшего количества материала требует лучшего контроля толщины, так как чрезмерная толщина увеличивает потребление, а локальные утонения могут повлиять на эксплуатационные характеристики пленки.
Это делает точность экструзии особенно важной. Стабильный экструдер для пузырчатой пленки может помочь производителям добиться более однородной структуры пленки, одновременно улучшая использование материала.
Точный контроль температуры расплава
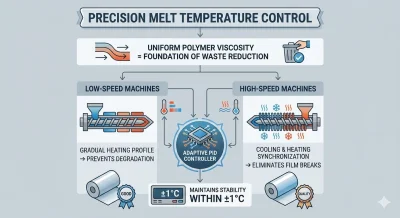
Стабильная температура расплава является одной из основ эффективной экструзии. Контролируемая система нагрева и охлаждения помогает поддерживать более стабильные условия переработки полимера и способствует стабильной вязкости расплава.
ПИД-регулирование температуры может непрерывно сравнивать фактическую и целевую температуры и соответствующим образом корректировать мощность нагрева. Фактическая стабильность зависит от смолы, конфигурации машины, условий окружающей среды и рабочих параметров, но точный контроль помогает уменьшить ненужные колебания температуры.
Для низкоскоростного производства постепенный нагрев может уменьшить превышение температуры и излишний подвод тепла. Для высокопроизводительного производства скоординированный нагрев и охлаждение становятся все более важными, поскольку система экструзии работает при более высоких тепловых нагрузках.
Цель состоит в том, чтобы установить соответствующий температурный профиль для каждого материала и условий производства, а не просто поддерживать одну фиксированную температуру на протяжении всего процесса.
Стабильный поток воздуха для лучшего формирования пузырьков
Постоянный поток воздуха необходим для стабильного формирования пузырьков. Воздушное кольцо и система охлаждения должны обеспечивать равномерные условия по всей структуре пузыря, чтобы минимизировать изменения размера пузырьков и геометрии пленки.
Это становится еще более важным при производстве трехслойной, пятислойной и семислойной пузырчатой пленки. Многослойные структуры обеспечивают большую гибкость в распределении материалов, но также требуют согласования скоростей экструзии, давления воздуха, охлаждения и линейной скорости.
Правильно настроенная система подачи воздуха и охлаждения может помочь уменьшить нестабильность пузыря, отклонения по кромкам, морщины и другие дефекты, которые могут привести к браку пленки или необходимости дополнительной обрезки.
Эффективные переходы между материалами и продуктами
Запуск и смена материала являются распространенными источниками производственных отходов. При переключении между различными марками смол, толщинами, шириной или спецификациями пузырьков системе экструзии требуется время для выхода на стабильный режим.
Контролируемый процесс перехода позволяет сократить излишний брак. Скорость шнека, скорость подачи, температура расплава, условия охлаждения и скорость намотки должны регулироваться скоординированно, а не независимо друг от друга.
Автоматизация на базе ПЛК может еще больше повысить повторяемость за счет хранения производственных рецептов и возможности вызова оператором подходящих настроек для различных продуктов. Хотя фактический объем отходов при переходе зависит от материалов и условий производства, автоматизированное управление параметрами может уменьшить ошибки ручной настройки и сократить процесс стабилизации.
Автоматизация на базе ПЛК и контроль толщины
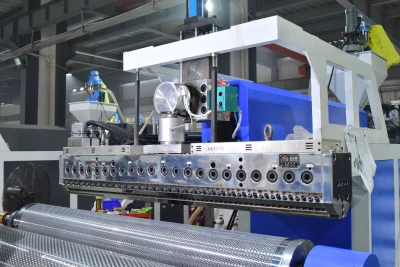
Современные экструзионные линии могут использовать системы ПЛК и онлайн-мониторинг для повышения стабильности процесса. Ключевые параметры, такие как температура, скорость экструзии, условия охлаждения и скорость намотки, могут контролироваться и управляться через централизованную систему управления.
Измерение толщины в онлайн-режиме особенно полезно для тонкой пузырчатой пленки. Оно позволяет операторам выявлять отклонения по толщине во время производства, а не обнаруживать проблемы только после того, как готовый рулон уже произведен.
Автоматизация не заменяет опыт оператора. Свойства смолы, состояние оборудования, температура окружающей среды и технические характеристики продукта по-прежнему влияют на результаты производства. Вместо этого автоматизация обеспечивает более быструю обратную связь и более повторяемое управление, помогая операторам поддерживать процесс в заданном производственном диапазоне.
Оптимизация конфигурации машины для эффективности использования материала
Сокращение отходов должно начинаться на этапе выбора конфигурации машины. Производственная линия должна соответствовать требуемой ширине пленки, толщине, структуре, производительности и сочетанию материалов.
Двухслойные и трехслойные системы могут обеспечить практичные решения для стандартной защитной упаковки, в то время как пятислойные и семислойные конфигурации обеспечивают большую гибкость для требовательных применений.
Многослойная экструзия также может помочь производителям более эффективно распределять материалы. Там, где позволяют спецификации, в отдельные слои можно включать подходящие переработанные материалы, сохраняя при этом требуемые характеристики в функциональных слоях. Такой подход позволяет повысить эффективность использования материала без простого увеличения общей толщины пленки.
Практические способы сокращения брака
Производители могут улучшить использование материала путем поддержания стабильных температур экструзии, мониторинга потока воздуха и условий охлаждения, оптимизации настроек головки и пузыря, а также поддержания синхронизации скоростей экструзии и намотки.
Профилактическое обслуживание не менее важно. Изношенные компоненты, нестабильные датчики, загрязнения и плохая производительность охлаждения могут постепенно увеличивать вариативность процесса. Регулярный осмотр помогает поддерживать работу оборудования в заданном диапазоне.
Производственные данные также следует регулярно анализировать. Отслеживание брака при запуске, переходных отходов, обрезки кромок, отбракованных рулонов и расхода материала может выявить, где происходят наибольшие потери. Это позволяет корректировать процесс на основе фактических производственных данных, а не предположений.
Создание более эффективной линии по производству пузырчатой пленки
Сокращение отходов при производстве пузырчатой пленки не достигается за счет какого-то одного компонента. Это требует скоординированного контроля экструзии, температуры, потока воздуха, охлаждения, подачи материала, толщины, автоматизации и намотки.
Наши решения в области экструдеров для пузырчатой пленки разработаны для обеспечения стабильного производства и эффективного использования материала при различных структурах пленки и требованиях к производительности. От практичных двухслойных и трехслойных линий до передовых пятислойных и семислойных конфигураций — оборудование может быть настроено в соответствии с техническими характеристиками пленки, материалами, производственной мощностью и требованиями завода.
Благодаря контролируемой экструзии, стабильному формированию пузырьков, эффективному охлаждению и автоматизированному управлению процессом, наш экструдер для пузырчатой пленки обеспечивает надежную основу для сокращения излишних отходов при сохранении стабильного качества пленки.
Ознакомьтесь с нашими решениями для экструдеров пузырчатой пленки, чтобы повысить стабильность производства, сократить излишние отходы материала и создать более эффективную линию по производству упаковочной пленки. Наша техническая команда поможет вам подобрать подходящую конфигурацию машины на основе ваших технических характеристик пленки, производственной мощности, требований к материалам и долгосрочных производственных целей.