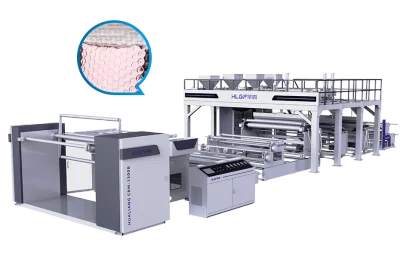
Precauciones para el uso de una máquina de film de burbujas de 7 capas de alta velocidad
2026-08-28
Invertir en una máquina de película de burbujas de alta velocidad de 7 capas de última generación es una decisión estratégica para cualquier fabricante que busque fortalecer su posición en la industria del embalaje protector. Sin embargo, la misma complejidad de coextrusión y la operación de alto rendimiento que hacen que este equipo sea tan productivo también exigen un manejo preciso. Lograr ese manejo no es solo una cuestión de mantenimiento, sino que determina si la máquina ofrece un rendimiento estable y un sólido retorno de la inversión, o se convierte en una fuente de paradas recurrentes y rollos rechazados.
La Disciplina de la Materia Prima es lo Primero
La coextrusión de múltiples capas funciona tan bien como los materiales que la alimentan, lo que convierte a la calidad de la materia prima en el primer punto donde debe comenzar la disciplina operativa. Las resinas que ingresan a un sistema de 7 capas deben cumplir consistentemente con los requisitos específicos de índice de fluidez, contenido de humedad y pureza, ya que incluso una desviación modesta en cualquiera de estas propiedades puede afectar a las siete capas a la vez. Los pellets contaminados o un lote de resina inconsistente tienden a manifestarse aguas abajo como una unión inestable de capas, defectos en la formación de burbujas o bloqueos en la boquilla que detienen la producción por completo hasta que se limpia el dado.
Un proceso de control de calidad estricto antes de que el material llegue a la tolva es la forma más efectiva de prevenir estos problemas en lugar de solucionarlos después de que ocurran. Esto implica verificar la resina entrante contra las especificaciones, en lugar de asumir que los certificados del proveedor cuentan toda la historia, y mantener los diferentes lotes de material debidamente separados y etiquetados para que una mezcla en la tolva no se convierta en una limpieza de horas en la cabeza del dado. También vale la pena prestar especial atención al contenido de humedad de la resina, ya que incluso la humedad residual puede convertirse en vapor dentro del barril y crear vacíos o defectos superficiales que solo se vuelven visibles una vez que la película se ha enfriado y enrollado en el rollo. Establecer una verificación previa a la producción, en lugar de confiar en la memoria o el hábito, brinda a los operadores una forma consistente de detectar un lote defectuoso antes de que llegue a la extrusora.
Gestionar el Calor con Mano Firme
La gestión térmica es donde se originan un número sorprendente de problemas evitables, particularmente durante el arranque y la parada, cuando los barriles de extrusión y la cabeza del dado son más vulnerables al choque térmico. Un calentamiento rápido durante el arranque aplica una tensión térmica desigual a los componentes mecánicos antes de que el sistema haya tenido la oportunidad de alcanzar el equilibrio, y esa tensión se acumula en ciclos repetidos, incluso si ningún arranque individual causa una falla visible. Una rampa de temperatura gradual y escalonada le da tiempo al polímero para fundirse de manera uniforme y permite que los componentes mecánicos se expandan a un ritmo controlado, lo que mantiene estable todo el sistema a medida que alcanza la temperatura de operación.
La misma precaución se aplica a la inversa durante la parada. Enfriar los barriles de extrusión y la cabeza del dado demasiado rápido corre el riesgo de desplazar la alineación de la cabeza del dado, ya que una contracción desigual puede desviar los componentes del posicionamiento preciso del que depende la coextrusión de múltiples capas. Un procedimiento de enfriamiento controlado y escalonado protege esa alineación y ayuda a garantizar que la máquina arranque de manera igualmente confiable la próxima vez, en lugar de requerir una realineación antes de que pueda comenzar la siguiente ejecución de producción.
El Mantenimiento Preventivo Mantiene la Alta Velocidad Sostenible
Operar a alta velocidad magnifica las consecuencias del mantenimiento diferido, que es exactamente la razón por la que una rutina de mantenimiento proactivo es más importante en una línea de alta velocidad de 7 capas de lo que sería en un equipo más lento. El sistema de formación de burbujas y distribución de aire debe inspeccionarse regularmente para confirmar una formación de burbujas estable y una estructura de película uniforme, ya que incluso una vía de aire parcialmente restringida puede traducirse en una altura de burbuja inconsistente a lo ancho de la película.
La alineación de los rodillos de presión, el estado de la superficie y el control de la tensión de bobinado merecen una atención igualmente cercana, porque los problemas en cualquiera de estas áreas tienden a manifestarse como arrugas, rollos desiguales o inestabilidad de tensión que solo se vuelven obvios cuando el cliente desenrolla el producto terminado. Los componentes de transmisión mecánica, incluidas las transmisiones por cadena y las cajas de engranajes, deben lubricarse según el programa y con el tipo de lubricante que recomiende el fabricante, ya que el lubricante incorrecto o un intervalo extendido entre servicios acelera el desgaste en componentes que son mucho más costosos de reemplazar que de mantener adecuadamente. Mantener un registro de mantenimiento simple para cada punto de inspección también facilita la detección de una tendencia en desarrollo, como un aumento gradual de la variación de tensión, antes de que se convierta en una parada total.

Capacitar a los Operadores para Detectar Problemas Temprano
Incluso la máquina mejor mantenida depende de operadores que la comprendan lo suficiente como para detectar pequeños problemas antes de que se conviertan en grandes. Cada operador que trabaje con una máquina de película de burbujas de alta velocidad de 7 capas debe estar completamente capacitado en la interfaz hombre-máquina, los procedimientos de parada de emergencia y los protocolos de seguridad de bloqueo y etiquetado, particularmente dadas las zonas de alta temperatura y las piezas móviles involucradas en la operación diaria.
La capacitación debe ir más allá de los procedimientos de seguridad. Los operadores que entienden cómo se ve una formación de burbujas estable, un grosor de película consistente y una superficie limpia tienen muchas más probabilidades de notar una desviación en el proceso cuando aún es un ajuste menor, en lugar de después de haber producido un rollo entero de desecho. Incorporar ese tipo de monitoreo visual y de proceso de rutina en el procedimiento operativo estándar convierte a los operadores en un sistema de alerta temprana en lugar de simples vigilantes de máquinas, y emparejar a los operadores nuevos con personal experimentado durante sus primeras semanas en una línea de alta velocidad ayuda a que ese juicio se desarrolle más rápido de lo que la lectura de un manual podría hacerlo por sí sola.
Donde la Operación Cuidadosa Importa Más
Estas precauciones tienen el mayor peso en las industrias específicas que dependen de la producción de una línea de alta velocidad de 7 capas en lugar de una máquina más lenta y de menor volumen. El embalaje de componentes automotrices e industriales es un ejemplo claro, ya que las piezas con bordes afilados, formas irregulares o un peso significativo necesitan una resistencia multicapa consistente en cada rollo, y un lote con una unión de capas inestable o puntos delgados causados por un problema de aumento de temperatura puede significar que un componente dañado llegue a una línea de ensamblaje en lugar de a un estante de almacén. Los compradores en este espacio tienden a especificar el rendimiento de la película de manera estricta, y una máquina que se desvía de sus parámetros operativos, incluso brevemente, puede producir rollos que no cumplan esas especificaciones sin ninguna señal visual obvia hasta que la película se pone bajo carga.
Las operaciones de cumplimiento de comercio electrónico de alto volumen presentan un desafío relacionado pero distinto. Estos clientes piden película de burbujas por camión en lugar de por palé, por lo que una interrupción prevenible, ya sea por un descuido de mantenimiento o un operador que pasa por alto una señal de advertencia temprana, no solo crea desechos, sino que amenaza un programa de entrega del que un centro de cumplimiento depende para mantener sus propias operaciones en funcionamiento. El costo de esa interrupción se escala directamente con el volumen que la línea era capaz de producir antes de que algo saliera mal, que es exactamente la razón por la que las precauciones anteriores importan más en equipos de alta velocidad de lo que lo harían en una máquina más pequeña que opera a una fracción de la producción.
Convertir la Disciplina en Retorno a Largo Plazo
Una máquina de película de burbujas de alta velocidad de 7 capas representa un sistema de producción verdaderamente avanzado, pero su rendimiento nunca está separado de cuán cuidadosamente se opera día a día. Los fabricantes que se comprometen con estándares estrictos de manejo de materiales, control térmico disciplinado durante el arranque y la parada, un programa de mantenimiento preventivo consistente y una capacitación exhaustiva de los operadores se colocan en una posición para ver menos interrupciones, una producción más estable y una vida útil más larga de su equipo. La operación adecuada es, en última instancia, lo que transforma una máquina de extrusión de película de burbujas avanzada de una gran compra de capital a un activo de producción confiable y de alto rendimiento que sigue dando resultados año tras año.