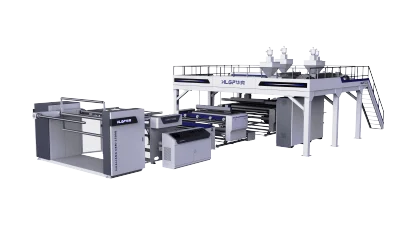
Precauciones de operación de máquinas de film de burbujas de 3–5 capas de velocidad media en la producción industrial
2026-09-07
La producción estable y repetible es el objetivo principal de invertir en una máquina extrusora de film de burbujas multicapa, pero también es lo más difícil de mantener una vez que la línea ha estado funcionando durante un tiempo. Un sistema de 3 a 5 capas de velocidad media es, por naturaleza, un proceso de coextrusión, lo que significa que solo se mantiene consistente cuando los parámetros del proceso, la sincronización mecánica y la estabilidad térmica se gestionan en conjunto, no de forma individual. Omita cualquiera de estos tres aspectos, y la película que sale de la línea comenzará a delatar al operador: estructura de burbujas desigual, desviación del grosor o una unión que no se sostiene una vez que el rollo sale de la planta.
Por qué la producción de film de burbujas multicapa falla en líneas antiguas
La mayor parte de la inestabilidad que se remonta a problemas de producción en equipos antiguos se reduce a un puñado de problemas recurrentes. El control de los parámetros del proceso suele ser demasiado tosco para detectar pequeñas desviaciones antes de que se manifiesten como defectos visibles, por lo que la estructura de las burbujas termina siendo desigual y el grosor de la película fluctúa de una sección del rollo a la siguiente. En un sistema de coextrusión multicapa específicamente, la alimentación entre capas debe mantenerse sincronizada; cuando los caudales de fusión entre capas no coinciden, la unión entre capas se vuelve poco fiable y la integridad estructural general de la película se resiente. La distribución desigual de la temperatura a través de las zonas de calentamiento de la extrusora y el cabezal de la matriz agrava aún más esto, ya que el flujo de fusión debe mantenerse estable para que la formación de burbujas sea consistente. Además del lado del proceso, los problemas de tensión y alineación en el bobinado a menudo no se gestionan hasta que se manifiestan como arrugas, desviación del borde o formación desigual del rollo, y los componentes de transmisión mecánica, como las cajas de engranajes, se desgastan más rápido sin una rutina programada de lubricación e inspección, todo lo cual se traduce en más tiempo de inactividad y una producción menos predecible.
Dónde el film de burbujas inconsistente realmente cuesta dinero
Estos problemas no afectan a todas las aplicaciones por igual: golpean con más fuerza en los trabajos de embalaje donde la función de la película es proteger algo delicado, de forma irregular o altamente visible.
En el embalaje de cajas de regalo de cosméticos y belleza, la presentación es casi tan importante como la protección, y los compradores notan la inconsistencia de inmediato. Una estructura de burbujas desigual debida a un proceso inestable se manifiesta como defectos visibles en el envoltorio y aumenta la tasa de daños durante el transporte en productos que ya se venden por su apariencia terminada.
En el embalaje de accesorios de iluminación, los componentes de precisión y las piezas frágiles de vidrio o acrílico necesitan una capa de burbujas que mantenga su amortiguación de manera uniforme en toda la superficie. Una película con una unión entre capas inconsistente es propensa al colapso localizado bajo la presión de apilamiento, lo que deja exactamente el punto equivocado de un accesorio desprotegido.
En el embalaje de equipos deportivos para exteriores, los productos suelen tener formas irregulares y ser más pesados que los productos minoristas estándar. Una película de burbujas con una distribución de grosor desigual debido a un proceso inconsistente deja puntos débiles que no pueden absorber el impacto como el resto del rollo, por lo que la protección termina concentrándose donde menos se necesita y siendo delgada donde más se necesita.

Precauciones de operación estándar para una máquina extrusora de film de burbujas de 3 a 5 capas de velocidad media
La producción consistente en una máquina extrusora de film de burbujas de 3 a 5 capas de velocidad media comienza antes de que la línea se ponga en marcha. Se debe realizar una inspección completa del sistema antes del arranque, que cubra la estabilidad de los sistemas mecánicos y neumáticos, la consistencia del suministro de aire y la confirmación de que cada zona de calentamiento en el sistema de extrusión y el cabezal de la matriz se mantiene dentro de su rango de temperatura especificado. Los ajustes de temperatura de extrusión varían según la formulación de la resina y la estructura de las capas, por lo que no se trata de un solo número fijo para marcar, sino de un rango que debe verificarse para la estructura específica que se procesa ese día, ya que la distribución uniforme de la temperatura es lo que mantiene estable el flujo de fusión y la formación de burbujas desde el primer metro de película hasta el último. Este paso por sí solo aborda gran parte del problema de consistencia de la apariencia que surge en el embalaje de cosméticos y belleza, donde cualquier defecto visible en el envoltorio es inaceptable.
La preparación del material merece una atención igualmente cuidadosa. Las resinas de polietileno deben secarse adecuadamente para controlar el contenido de humedad antes del procesamiento, ya que la inestabilidad relacionada con la humedad se manifiesta aguas abajo como una inconsistencia en el procesamiento que es difícil de rastrear hasta su origen. En un sistema de coextrusión multicapa, la alimentación entre capas debe estar equilibrada y sincronizada para que los caudales de fusión coincidan entre las capas; la inconsistencia aquí es exactamente lo que conduce a un rendimiento de unión inestable y al riesgo de colapso localizado que el embalaje de accesorios de iluminación no puede tolerar.
Una vez que la producción está en marcha, el monitoreo continuo de las variables clave del proceso mantiene el sistema dentro de su ventana de operación estable. La temperatura de fusión, la estabilidad de la producción de extrusión, la velocidad de la línea, la presión de inflado de la burbuja y la tensión de bobinado interactúan entre sí, y la coordinación entre ellas es lo que realmente determina la uniformidad del grosor de la película y la consistencia general del producto. El seguimiento de parámetros en tiempo real a lo largo del ciclo de operación es la forma más fiable de detectar la desviación antes de que se convierta en desecho; este es el nivel de control que mantiene el embalaje de equipos deportivos para exteriores protegido de manera uniforme en una superficie irregular, en lugar de ser delgado en los puntos que más importan.
El sistema de formación de burbujas y distribución de aire necesita una inspección regular para confirmar que el flujo de aire se mantenga uniforme y la geometría de la burbuja se mantenga estable, ya que la desviación aquí es a menudo la primera señal de un problema de grosor en desarrollo. En el lado del bobinado, la tensión y la alineación necesitan un control activo para prevenir arrugas, desviación del borde o formación desigual del rollo, todo lo cual convierte una buena tirada de película en un rollo inutilizable en el último paso de la producción. Los componentes de transmisión mecánica, incluidas las cajas de engranajes y los sistemas de accionamiento, deben seguir una rutina programada de lubricación e inspección en lugar de una reactiva, ya que estos son los componentes con más probabilidades de introducir inconsistencia mecánica a medida que se desgastan.
El apagado merece la misma disciplina que el arranque. El sistema de extrusión y el cabezal de la matriz deben pasar por un proceso de enfriamiento controlado para evitar el estrés térmico y la degradación del material, seguido de la purga del sistema con compuestos de limpieza apropiados para evitar la acumulación de polímero residual antes de que comience la siguiente ejecución. El mantenimiento preventivo durante esta ventana debe incluir la inspección de los componentes de distribución de aire, la calibración de sensores y el reemplazo de piezas propensas al desgaste en función de las horas de operación acumuladas, en lugar de esperar a que se produzca una falla visible.
Control de proceso de precisión integrado en la máquina
Estas precauciones funcionan porque nuestras máquinas extrusoras de film de burbujas de 3 a 5 capas de velocidad media están construidas para facilitar el mantenimiento consistente de cada una, no para dificultarlo. El control preciso de la zona de calentamiento, la alimentación multicapa sincronizada y los sistemas estables de formación de burbujas y bobinado están diseñados en la plataforma para que los operadores gestionen un proceso dentro de tolerancias estrictas, en lugar de compensar una máquina que se desvía por sí sola. Para las marcas de cosméticos que no pueden permitirse defectos visibles, los fabricantes de iluminación que protegen piezas de precisión frágiles o los productores de equipos para exteriores que empaquetan productos irregulares y más pesados, este nivel de producción controlada y repetible es lo que convierte una máquina de film de burbujas de una fuente de variabilidad en una parte confiable de la línea de empaque. Si su equipo actual tiene dificultades para mantener estos parámetros de manera consistente, nuestras máquinas extrusoras de film de burbujas de 3 a 5 capas de velocidad media están construidas específicamente para cerrar esa brecha.