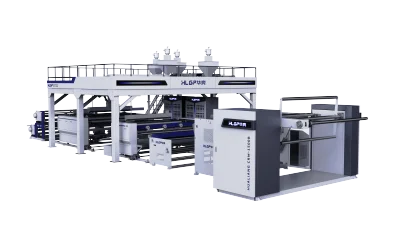
Precauciones de operación de máquinas de film de burbujas de 3–5 capas de alta velocidad en la producción industrial
2026-08-24
Operar una máquina extrusora de film de burbujas multicapa a alta velocidad presenta un desafío diferente al de una línea de una sola capa. Varios extrusores, varios flujos de material y varias zonas de temperatura deben funcionar en sincronía; incluso un pequeño desequilibrio en una capa puede manifestarse como una adhesión débil o una estructura de burbuja inestable aguas abajo. Comprender el origen de estos riesgos es el primer paso para evitarlos.
Los desafíos reales detrás de la producción de film de burbujas multicapa
Coordinar múltiples extrusores es más difícil de lo que parece. Cada capa en una estructura de 3 a 5 capas desempeña un rol diferente, por lo que el comportamiento de fusión de cada flujo debe mantenerse constante incluso al aumentar la velocidad de la línea. Cuando un extrusor se desvía de su ventana de procesamiento ideal, el desequilibrio suele manifestarse como una mala adhesión entre capas o una formación irregular de burbujas, en lugar de una falla evidente, lo que facilita pasar por alto el problema hasta que la calidad del producto ya se ve afectada.
La preparación del material añade otra capa de dificultad. Una estructura típica de 3 a 5 capas puede usar LDPE por su rendimiento de sellado, LLDPE por su resistencia mecánica y material reciclado en la capa central para gestionar costos. Esta mezcla solo funciona si la humedad se controla estrictamente, particularmente con el material reciclado. El exceso de humedad introduce microdefectos que debilitan el film y desestabilizan la geometría de la burbuja, por lo que los sistemas de alimentación necesitan una capacidad de secado confiable integrada, en lugar de tratarse como un elemento secundario.
La gestión de la temperatura es el origen de muchos problemas de producción. Puede ser tentador configurar todos los extrusores y zonas de calentamiento con los mismos parámetros por simplicidad, pero diferentes materiales tienen diferentes índices de fluidez en fusión y diferentes sensibilidades térmicas. Los materiales reciclados a menudo necesitan temperaturas de procesamiento ligeramente más altas, mientras que las capas especiales pueden requerir una ventana térmica mucho más estrecha. Sin un calentamiento segmentado y componentes de matriz ajustables de forma independiente, mantener todos estos requisitos al mismo tiempo se vuelve casi imposible, especialmente a medida que aumenta la velocidad y el margen de error se reduce.
En el aspecto mecánico, las bombas de engranajes, los sensores de presión de fusión y los sistemas de filtración, como los cambiadores de pantalla, requieren atención continua. La presión de fusión y la estabilidad del flujo pueden fluctuar por razones que no siempre son visibles desde el exterior, y si esas fluctuaciones pasan desapercibidas, eventualmente se manifiestan como variaciones de espesor o una estructura de burbuja desigual. La operación a alta velocidad también acelera el desgaste de los componentes, por lo que los intervalos de inspección basados en las condiciones reales de operación, en lugar de un programa fijo genérico, marcan una gran diferencia para evitar tiempos de inactividad no planificados.
El control de la estructura de las capas también merece atención. Una de las verdaderas ventajas de una línea multicapa es la capacidad de ajustar la relación de espesor entre capas para satisfacer diferentes requisitos de aplicación, ya sea una capa exterior más gruesa para resistencia a la perforación o un núcleo más pesado para eficiencia de costos. Sin embargo, mantener esa relación constante requiere un monitoreo continuo de la producción de extrusión y el espesor del film, en lugar de verificaciones periódicas, porque pequeñas desviaciones en la producción de una capa pueden cambiar silenciosamente el equilibrio general del film sin activar una alarma evidente.
Precauciones clave al operar una máquina de film de burbujas multicapa
Algunos hábitos de operación marcan la diferencia entre una producción estable de 3 a 5 capas y un lote de film inconsistente. Acelerar demasiado rápido después del arranque es uno de los errores más comunes: llevar todos los extrusores a velocidad máxima antes de que cada zona de temperatura se haya estabilizado produce un período de formación de burbujas desigual que solo se vuelve visible una vez que el film ya está en marcha. Permitir que cada zona alcance y mantenga su temperatura objetivo antes de aumentar la velocidad de la línea es una pequeña precaución que evita una gran cantidad de desperdicio.
Los cambios de material merecen la misma disciplina. Cambiar a un nuevo lote de material reciclado, o ajustar la proporción de resina virgen a reciclada en la capa central, modifica las características de fluidez de ese flujo, y operar el nuevo material con la configuración anterior es una fuente común de problemas de adhesión entre capas. Verificar el contenido de humedad antes de la alimentación, en lugar de asumir que la configuración de secado anterior sigue siendo válida, es un paso simple que previene defectos que de otro modo son difíciles de rastrear hasta su origen.
Las lecturas de presión de fusión y flujo deben monitorearse como tendencias, no como puntos de datos individuales. Una lectura de sensor que técnicamente está dentro del rango, pero que se desvía constantemente en una dirección, suele ser una señal de advertencia más temprana que una lectura que aumenta repentinamente. Detectar esa desviación a tiempo brinda a los operadores tiempo para ajustar antes de que afecte la geometría de la burbuja o el espesor del film. La misma lógica se aplica al sistema de distribución de aire: verificar que la calibración del flujo de aire siga siendo precisa después de cualquier limpieza de boquillas, mantenimiento o ajuste de la matriz evita que pequeños desequilibrios se conviertan en variaciones visibles en el tamaño de la burbuja a lo ancho del film.
El momento del mantenimiento es tan importante como el mantenimiento en sí. Esperar a que ocurra una falla visible antes de inspeccionar las bombas de engranajes, los cambiadores de pantalla o los componentes de transmisión tiende a costar más tiempo de inactividad que un cronograma basado en las horas de operación reales y las condiciones de carga. El monitoreo de vibraciones y temperatura en los componentes mecánicos clave puede señalar signos tempranos de desgaste mucho antes de que estos componentes afecten la calidad del film, lo que es particularmente valioso en operaciones de alta velocidad, donde la ventana entre una advertencia temprana y una parada no planificada es mucho más corta que en una línea más lenta.
Por qué el film de burbujas multicapa sigue siendo importante en el embalaje moderno
A pesar de toda esta complejidad, el film de burbujas sigue siendo uno de los materiales de embalaje protector más prácticos disponibles. Es ligero, absorbe bien los impactos y ofrece un equilibrio sólido entre protección y costo, razón por la cual aparece en todas partes, desde paquetes de comercio electrónico hasta embalajes de electrodomésticos y equipos de precisión. La construcción multicapa es lo que permite a los fabricantes llevar ese equilibrio más allá, combinando rendimiento de sellado, resistencia mecánica y material de núcleo rentable en un solo film, en lugar de comprometer una propiedad para obtener otra.
Es precisamente por eso que el equipo que produce este film importa tanto. Una estructura de film puede diseñarse en papel, pero solo se convierte en un producto confiable si la máquina puede mantener cada capa, cada zona de temperatura y cada lectura de presión dentro de la tolerancia, ejecución tras ejecución, a velocidad de producción.
Cómo construimos máquinas extrusoras de film de burbujas que se mantienen estables a alta velocidad
Este es el problema en torno al cual diseñamos. En lugar de operar todos los extrusores con un perfil de temperatura compartido, nuestras máquinas extrusoras de film de burbujas utilizan zonas de calentamiento y componentes de matriz ajustables de forma independiente para cada capa, de modo que el LDPE, el LLDPE y los materiales reciclados o especiales se puedan procesar dentro de su propio rango óptimo. Este tipo de control capa por capa es lo que mantiene un comportamiento de fusión constante a lo ancho del film y favorece una adhesión entre capas fuerte y estable, incluso al aumentar la velocidad de producción.
Ponemos la misma atención en los sistemas mecánicos que mantienen estable una línea multicapa durante largas tiradas de producción. Las bombas de engranajes, los sensores de presión de fusión y los componentes de filtración se combinan con un monitoreo continuo, de modo que las desviaciones de presión o flujo se puedan detectar y corregir antes de que se conviertan en defectos visibles. El sistema de formación de burbujas y distribución de aire está calibrado para mantener un flujo de aire uniforme, lo que en última instancia determina si la geometría de la burbuja y el espesor del film se mantienen consistentes desde el primer metro hasta el último.
También diseñamos nuestros sistemas de alimentación y manejo de materiales con capacidad de secado integrada, lo que es más importante cuando el material reciclado forma parte de la estructura. Mantener la humedad bajo control en la etapa de entrada previene el tipo de microdefectos que son difíciles de rastrear una vez que aparecen en el film terminado. En el lado del mantenimiento, nuestras máquinas están construidas con sistemas de transmisión, elementos de calentamiento y componentes de control de presión accesibles, lo que hace práctico aplicar inspecciones basadas en condiciones en lugar de reaccionar solo después de que ocurre una avería.
La consistencia del espesor está integrada en la misma filosofía de control. Nuestros sistemas de control de proceso rastrean la producción de extrusión y el espesor del film en todas las capas en tiempo real, para que los operadores puedan ver cómo está evolucionando la relación de espesor de una capa determinada y realizar pequeñas correcciones antes de que el film se desvíe de su tolerancia definida. Esto es particularmente útil durante los cambios de material y el arranque, cuando las condiciones son menos estables y el riesgo de producir film fuera de especificación es mayor. En lugar de depender de que los operadores detecten manualmente cada efecto dominó, la máquina muestra los datos relevantes para que los ajustes coordinados entre las unidades de extrusión se realicen rápidamente y con menos conjeturas.
Ninguno de estos elementos funciona de forma aislada. Una zona de temperatura bien controlada no ayuda mucho si la presión de fusión se desvía, y un sistema mecánico estable no puede compensar un material de entrada mal secado. Es por eso que abordamos el diseño de la máquina como un sistema coordinado, en lugar de una colección de componentes separados, porque así es como se comporta la producción de film de burbujas multicapa en la fábrica.
Si su línea de producción está lidiando con una estructura de burbuja inconsistente, una adhesión desigual entre capas o más tiempo de inactividad del que un programa de alta velocidad puede absorber, vale la pena analizar de cerca cómo su equipo actual maneja estas interacciones entre el material, la temperatura y la estabilidad mecánica. Construimos nuestras máquinas extrusoras de film de burbujas específicamente para gestionar esa coordinación, de modo que los fabricantes que operan estructuras de 3 a 5 capas puedan mantener una calidad de film consistente sin reducir la producción. Si está evaluando equipos para una nueva línea o buscando mejorar la estabilidad de una existente, estaremos encantados de revisar sus requisitos de material y objetivos de producción y ayudarle a encontrar la configuración adecuada.